

Спецификация плоских ресниц, которая выглядит идеально на бумаге — отмечены каждый диаметр, завиток и длина, — все равно может окупить заказ на 50 тысяч долларов. Это произошло. Дистрибьютор подписал предварительные образцы для линии частных торговых марок, утвердил расположение лотков и подтвердил оформление упаковки. Серийная партия была отправлена через три недели. К десятому дню работы начали накапливаться запросы на возврат, потому что ресницы распускались неравномерно, а на половине наборов были видны воспоминания о клее.

Пункт, который никто не проверял, — это соотношение сторон эллипса. Большинство фабрик по умолчанию используют профиль 1:1,5, который почти круглый и не дает никаких преимуществ по сравнению с классическими ресницами. Настоящая плоская ресница требует соотношения сторон не менее 1:1,8, чтобы обеспечить более широкое основание и более тонкий край, что уменьшает видимость клея и улучшает фиксацию. Эта единственная недостающая характеристика превратила запуск многообещающего продукта в сезон возвратных платежей.
Анатомия спецификации плоских ресниц
Плоская ресница с эллипсом 1:1,5 почти круглая — вы платите за форму, которой не существует.
В большинстве спецификаций частных торговых марок указаны диаметр и длина завитка. Это ставки на столе. Число, которое отличает настоящую плоскую ресницу от маркетингового заявления, — это соотношение сторон эллипса — ширина поперечного сечения, разделенная на высоту. При соотношении 1:1,5 волокно имеет почти круглую форму, что обеспечивает нулевую площадь поверхности по сравнению с классической круглой ресницей. Для настоящей плоской ресницы требуется соотношение не менее 1:1,8, в идеале 1:2,2 для максимального контакта клея и распределения веса.
Соотношение сторон эллипса: 1:1,8 против 1:2,2
Мы проверяем поперечное сечение каждой производственной партии с помощью цифрового микроскопа со 100-кратным увеличением. Профиль волокна должен находиться в пределах ±0,05 заданного соотношения для всех отобранных полосок из одного ряда лотков.
- 1:1,8: Минимальный порог функциональной эффективности плоских ресниц — лучшая изоляция, чем у круглых ресниц, умеренная глубина клеевого канала.
- 1:2.2: Предпочтительная спецификация для ресниц профессионального уровня — более широкая зона контакта с клеем снижает скольжение во время нанесения примерно на треть по сравнению со стандартными плоскими ресницами.
Характеристики материала
Матовое покрытие на плоских ресницах уменьшает отлип клея на 60%.
Большинство дистрибьюторов рассматривают волокнистый материал как одну позицию: «ПБТ-ресницы». Такой уровень двусмысленности приводит к потере прибыли, если продукт оказывается противоречивым. Здесь имеют значение три характеристики: полимерная основа, любое покрытие поверхности и фактура отделки. Каждый из них меняет то, как ведет себя ресница во время нанесения и как долго она остается на клиенте.
PBT – стандарт, хорошая память скручивания
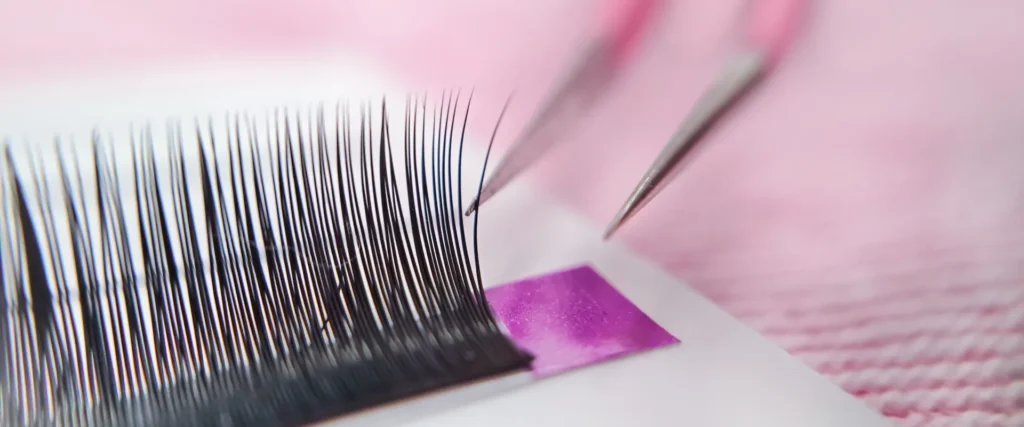
Полибутилентерефталат (ПБТ) является основой индустрии плоских ресниц, поскольку он сохраняет изгиб при термофиксации и не расслабляется во влажной среде. Хорошо сформированное волокно ПБТ сохраняет угол скручивания в пределах ±5° после 24 часов ношения. В Lash Glues Factory наш шаблон спецификации плоских ресниц под частной торговой маркой требует минимального соотношения сторон 1: 1,8 для эллиптического профиля — все, что меньше этого значения, фактически представляет собой круглую ресницу с плоской этикеткой. Если вы сравниваете ПБТ с плоскими ресницами с силиконовым покрытием, то ПБТ без покрытия обладает наибольшей памятью изгиба, но может вызвать легкое раздражение у клиентов с гиперчувствительными глазами.
ПБТ с силиконовым покрытием – лучший патч-тест для чувствительных клиентов
Силиконовое покрытие создает тонкий барьер между сердцевиной ПБТ и клеем. Это снижает вероятность реакции во время патч-тестирования, поскольку покрытие является инертным и непористым. Компромиссом является немного более мягкая память скручивания — удержание примерно на 10% меньше, чем у ПБТ без покрытия. Дистрибьюторам, создающим линию для чувствительной кожи, рекомендуется указывать PBT с силиконовым покрытием в заказе под частной торговой маркой MOQ для плоских ресниц. На заводе применяется стандартный процесс погружения в силикон, при котором к диаметру добавляется 0,003 мм, что необходимо учитывать в спецификации допуска.
Матовое и глянцевое покрытие – влияние на отражение света
Глянцевые плоские ресницы улавливают свет и создают видимый блеск, особенно под салонными светодиодными лампами. Из-за этого отражения линия ресниц выглядит неестественно и может вызвать отблеск клея — клей становится видимым в виде блестящей линии на поверхности ресниц. Отраслевые данные показывают, что плоские ресницы с матовым покрытием уменьшают отблеск клея примерно на 60%, поскольку рассеянная поверхность рассеивает свет, а не отражает его. На каждую плоскую ресницу, которую мы производим на фабрике Lash Glues Factory, по умолчанию используется матовое верхнее покрытие. Если вы проводите аудит потенциального поставщика, запросите спецификацию матового покрытия в письменной форме и убедитесь, что она указана в шаблоне спецификации плоских ресниц под частной торговой маркой. Это одна из самых игнорируемых деталей, которая напрямую влияет на ваш процент возврата.
Один дистрибьютор, который добавил требование к матовой отделке и ужесточил допуск угла скручивания до ±3° (вместо стандартных ±5°), сократил свою прибыль с 12% до менее 2%. Такого рода улучшения исходят не от обычного поставщика, а от завода, который документирует каждую спецификацию материала в контрольном списке контроля качества OEM для плоских ресниц.
| Особенность | Спецификация | Выгода |
|---|---|---|
| Волокнистый материал | ПБТ (полибутилентерефталат) и ПБТ с силиконовым покрытием | Стандартный PBT обеспечивает превосходную память скручивания; силиконовое покрытие улучшает результаты патч-тестов для чувствительных клиентов. |
| Соотношение сторон эллипса | минимум 1:1,8 (истинный флэт); премиум-опция на 1:2.2 | Обеспечивает преимущество плоских ресниц перед круглыми; уменьшает отблеск клея до 60% благодаря матовому покрытию. |
| Допуск угла скручивания | ±5° для изгиба C; ±3° для изгиба D |
Требования к упаковке
Расположение лотка и данные на этикетке — это две вещи, которые с наибольшей вероятностью могут быть отклонены на таможне.
Упаковка может выглядеть как деталь, с которой вы сможете разобраться позже. Но когда приземляется ваш первый контейнер, а лотки не помещаются на витрину магазина или на этикетках не указан номер партии, это не проблема упаковки — это потерянный заказ. Две вещи губят поставки плоских ресниц под частными торговыми марками больше всего: несоответствие расположения лотков и неполные данные на этикетке.
Расположение лотков: сетка 10 × 10 или индивидуальное развертывание веером
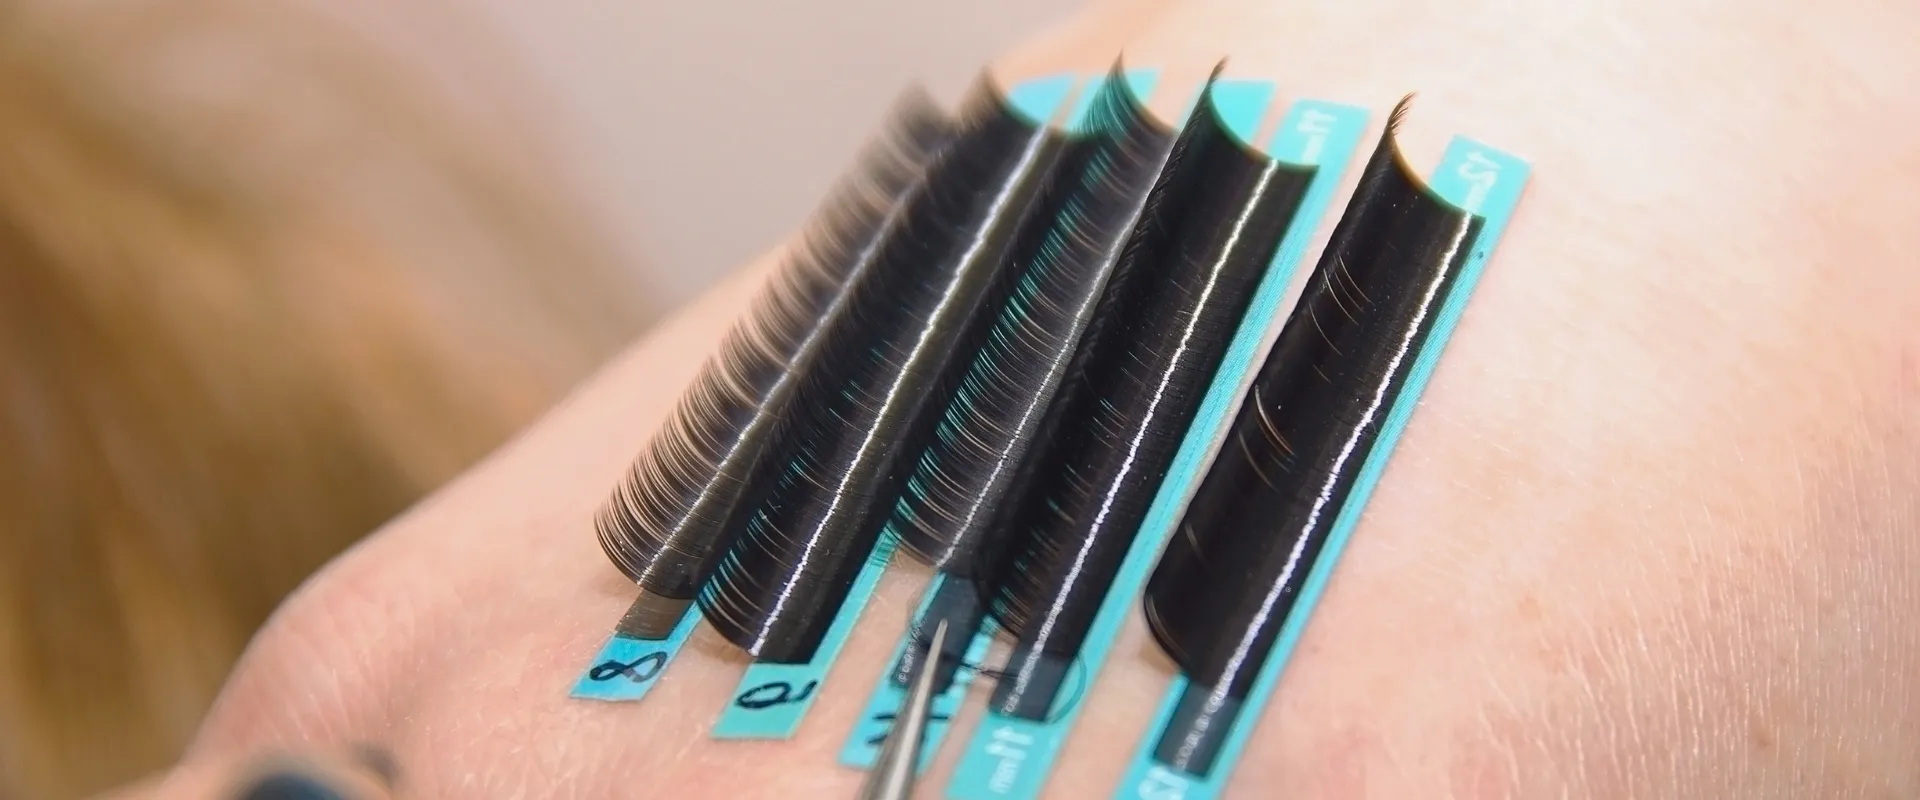
Большинство фабрик по умолчанию используют сетку из 10 рядов на 10 столбцов (100 плетей на лоток). Это работает для общих запасов. Но если ваш бренд позиционирует себя как профессиональная плоская линия ресниц с определенным рисунком веера — скажем, объемный веер, требующий, чтобы ресницы располагались под углом, — стандартная сетка заставляет ваших клиентов переставлять каждую полоску перед использованием. Это трение убивает повторные заказы.
Специальная форма веера распределяет ресницы таким образом, чтобы они поднимались в правильной ориентации для нанесения. Это требует немного больше затрат на оснастку (требуется регулировка формы лотка), но сокращает время нанесения для художников примерно на 15-20 секунд на каждый глаз. Для дистрибьютора, продающего продукцию через салоны, это стоящая тема для разговора. Укажите точное расстояние между рядами и угол наклона вентилятора в своей спецификации, чтобы завод не использовал по умолчанию дешевую сетку.
Информация на этикетке: что должно присутствовать
Соответствие нормативным требованиям начинается с маркировки. На каждой подставке или коробке для плоских ресниц под собственной торговой маркой должен быть указан номер партии ISO (отслеживание партии), дата истечения срока годности, указанная в формате ДД/ММ/ГГГГ, а также полный список ингредиентов, подтверждающий, что ресницы не содержат латекса и формальдегида. Отсутствие любого из этих трех предметов может привести к остановке вашей отправки на таможне на таких рынках, как ЕС или Австралия.
Контрольные точки контроля качества
Три контрольных точки отделяют постоянную плоскую ресницу от дорогостоящей обратной партии.
Дистрибьютор, который пропускает первый образец утверждения изделия (FAA), по сути, утверждает производство вслепую. FAA — это не любезная фотография, а физический эталон, который фиксирует все последующие характеристики: угол скручивания, диаметр, профиль волокна и расположение лотка. Без подписанного FAA в файле у завода нет обязательной цели. Один дистрибьютор в нашей сети потерял целый сезон, потому что FAA показало D-образный изгиб ±3°, но массовое производство дрейфовало до ±7°. Ресницы на полоске выглядели плоскими, но не поднимали взгляд. Клиенты вернули 12% заказа.
Образец первого одобрения изделия (FAA)
FAA необходимо брать с реальной производственной линии, а не из созданного вручную прототипа в комнате для образцов. Отобранные вручную образцы могут скрыть несоответствия в скорости экструзии или температуре охлаждения, которые проявляются только при полной работе машины. Для плоских ресниц проверьте соотношение сторон эллипса с помощью калиброванного микроскопа в трех точках вдоль каждой полоски: кончике, середине и основании. Если какой-либо показатель упадет ниже 1:1,8, отклоните ФАУ и потребуйте корректировки процесса, прежде чем давать зеленый свет.
Внутрипроизводственный контроль: согласованность поперечного сечения
После одобрения FAA реальный риск смещается в сторону длительного производственного цикла. Сопла экструдера со временем изнашиваются — после 50 000 метров волокна ПБТ сопло может расшириться на 0,01–0,02 мм, превращая плоскую ресницу во что-то похожее на круглую. В ходе производственного контроля следует разрезать каждые 2000 единиц и проверять поперечное сечение под увеличением. Допуск на диаметр ресниц 0,15 мм и 0,20 мм составляет ±0,02 мм; все, что сверх этого, меняет как вес, так и эффективность удержания.
Один практический метод: во время производства возьмите по пять ресниц из каждого ряда лотков и прикрепите их вертикально на двустороннюю ленту под цифровым микроскопом со 100-кратным увеличением. Измерьте ширину и высоту в середине стержня. Если более одного удара в ряду не соответствует спецификации соотношения сторон, остановите линию и выполните повторную калибровку, прежде чем продолжить.
Окончательная случайная выборка: 4 коробки на 1000 единиц.
Окончательная случайная выборка — это то, где большинство дистрибьюторов теряют мяч — они принимают любые фотографии, которые присылает команда контроля качества, и уверены, что производство стабильно во все смены. Отраслевым стандартом для заказов на ресницы под частными торговыми марками является уровень AQL (допустимый предел качества) II с нормальной строгостью проверки: произвольно извлекайте четыре коробки из каждого поддона в 1000 единиц. Проверьте каждую коробку на соответствие угла сгиба (±3° для D-сгиба), допуск на диаметр (±0,02 мм), выравнивание лотка (отсутствие кривых рядов) и точность этикетки (номер партии ISO должен совпадать с журналом производства).
Если в какой-либо коробке количество дефектных полосок превышает две на десять проверенных лотков, перейдите к отбору проб Уровня III — отберите восемь коробок вместо четырех — прежде чем разрешить отправку.
Заключение
Дистрибьютор, потерявший 50 тысяч долларов, потерял их не в цене. Он потерял его из-за характеристик, которые никогда не определял — соотношение эллипсов по умолчанию 1:1,5, допуск на скручивание ±5° и глянцевая поверхность, благодаря которой было видно каждое клеевое соединение. Эти три детали превратили многообещающий запуск частной торговой марки в цикл возврата, который съел всю прибыль первого сезона.
- Установите соотношение сторон эллипса минимум 1: 1.8 для идеально ровных ресниц.
- Увеличьте допуск угла скручивания до ±3° для скручиваний D, чтобы сократить возврат ниже 2%.
- Выберите матовую отделку, чтобы уменьшить отблеск клея примерно на 60 %.
- Перед массовым производством потребуйте образцы FAA и проверку поперечного сечения в процессе производства.
Если вы создаете линию плоских ресниц под собственной торговой маркой в четвертом квартале или в начале следующего года, самое дешевое исправление — это то, которое вы сделаете до начала производства. Просмотрите текущую спецификацию по этим параметрам, особенно коэффициенту эллипса и диапазонам допусков, а затем сравните их с тем, что ваш завод фактически поставляет в раундах утверждения образцов.
Часто задаваемые вопросы
Как получить расценки на спецификацию частной торговой марки Flat Lash: что включить?
Точный ответ зависит от спецификации продукта, количества и оформления заказа. Самый безопасный подход — подтвердить коммерческие условия только после того, как будет составлен окончательный список требований. Окончательный выбор должен соответствовать фактическому варианту использования и целевым показателям производительности.
Могу ли я сначала запросить образцы?
Точный ответ зависит от спецификации продукта, количества и оформления заказа. Самый безопасный подход — подтвердить коммерческие условия только после того, как будет зафиксирован окончательный список требований. Наличие образцов должно быть подтверждено текущим запасом и планом отгрузки.
Один ответ