

Qualitätstoleranzen für Wimpernverlängerungen sind der erste Kontrollpunkt, den Käufer festlegen sollten, bevor sie einen Lieferanten, ein Budget oder einen Produktionsslot genehmigen. Ihre Sourcing-Checkliste sieht solide aus. FOB-Preise, Mustergenehmigung, Lieferzeiten – alles bestätigt. Sie haben ein Vorserienmuster genehmigt, das auf den Millimeter genau mit dem Datenblatt übereinstimmte.
Dann ist die Großlieferung eingetroffen, und Ihre nachgelagerten Salonkunden beginnen sich zu beschweren: Die 12-mm-Wimpern sehen ungleichmäßig aus, die C-Kurve hält keinen Halt und ein Stapel vorgefertigter Fächer weist Lücken am Wimpernkranz auf. Diese 50.000-Dollar-Bestellung ging schief, weil niemand das Einzige überprüfte, das ein Muster und einen Massenproduktionslauf verbindet: die tatsächlichen Qualitätstoleranzen für Wimpernverlängerungen, die in die des Lieferanten eingearbeitet sind Herstellungsprozess.
Ein Muster ist ein Versprechen. Eine Toleranz ist der Beweis dafür, dass das Versprechen über 10.000 Einheiten hinweg gilt. Wenn ein Zulieferer mit einem Durchmesser von 0,07 mm wirbt, stellt sich die eigentliche Frage, ob jeder Strang in einem Ventilator innerhalb von 0,005 mm dieses Werts bleibt – und ob der Krümmungswinkel schwankt, wenn sich die Luftfeuchtigkeit in der Fabrikhalle ändert.
Vertriebspartner, die diese Überprüfungsebene überspringen, verschlingen am Ende die Rücksendekosten oder, schlimmer noch, den Verlust von Salonkonten. Die folgenden Standards geben Ihnen einen messbaren Maßstab, den Sie in Ihr nächstes Projekt einbauen können Lieferantenvertrag und Prüfung bei Lieferung.
Längentoleranz: Warum +/− 0,5 mm für Volumenwimpern wichtig sind
Half a millimeter shifts weight distribution, breaking fan symmetry and retention.
When a wholesale shipment of 12mm volume lashes arrives and spot-checking reveals strands hitting 12.6mm, that 0.6mm difference on the outer edge shifts the fan’s weight distribution outward. The inner corner bears less load, causing uneven retention and early fallout. The industry acceptable lash length variation mm wholesale typically sits at ±0.5mm, but volume fans demand tighter control because multiple thin strands compound the imbalance.
Impact on weight distribution and retention
Bei Volumenwimpern kommt es darauf an, dass jeder Wimpernfächer gleich lang ist, um den Schwerpunkt in der Nähe der Basis zu halten. Ein einzelner langer Strang kippt den Fächer und zieht den Kleber vom natürlichen Kontaktpunkt der Wimpern weg. Das Ergebnis ist ein 30–40 %iger Rückgang der Retention im inneren Teil des Auges, was zu Kundenbeschwerden und der Wiederholung von Terminen führt. Händler, die Lieferanten auditieren, sollten im QC-Bericht jede Längenabweichung über ±0,5 mm kennzeichnen.
So messen Sie mit einem kalibrierten Mikrometer
Verwenden Sie ein digitales Mikrometer mit einer Auflösung von 0,01 mm, das alle 30 Tage anhand eines Endmaßes kalibriert wird. Messen Sie mindestens 10 % jeder Charge, indem Sie am Anfang, in der Mitte und am Ende des Produktionslaufs Proben nehmen. Legen Sie die Wimper flach auf den Amboss, schließen Sie die Spindel vorsichtig, bis sie die Faser berührt, ohne sie zu komprimieren, und notieren Sie den Messwert. Wiederholen Sie dies für 10 Stränge pro Probe, um den Mittelwert und die Spanne zu berechnen. Lash Glues Factory integriert dieses Dreipunkt-Messprotokoll in seinen eigenen QC-Prozess für Klebeverpackungen – konsistente Abmessungen sind für die Integrität der Klebeversiegelung ebenso entscheidend wie für die Leistung der Wimpern.
Bestehen Sie darauf, dass Ihr Lieferant für jede Charge ein Messprotokoll bereitstellt. Wenn sie keine solche herstellen können, haben Sie keine Möglichkeit zu überprüfen, ob die akzeptable Schwankung der Wimpernlänge (mm) im Großhandel eingehalten wurde. Eine einzelne ungeprüfte Abweichung kann zur Ablehnung einer gesamten Sendung führen.
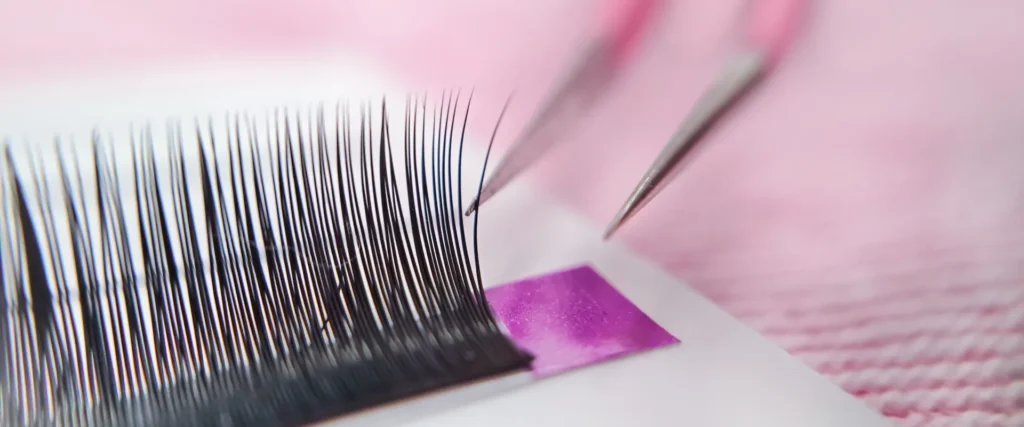
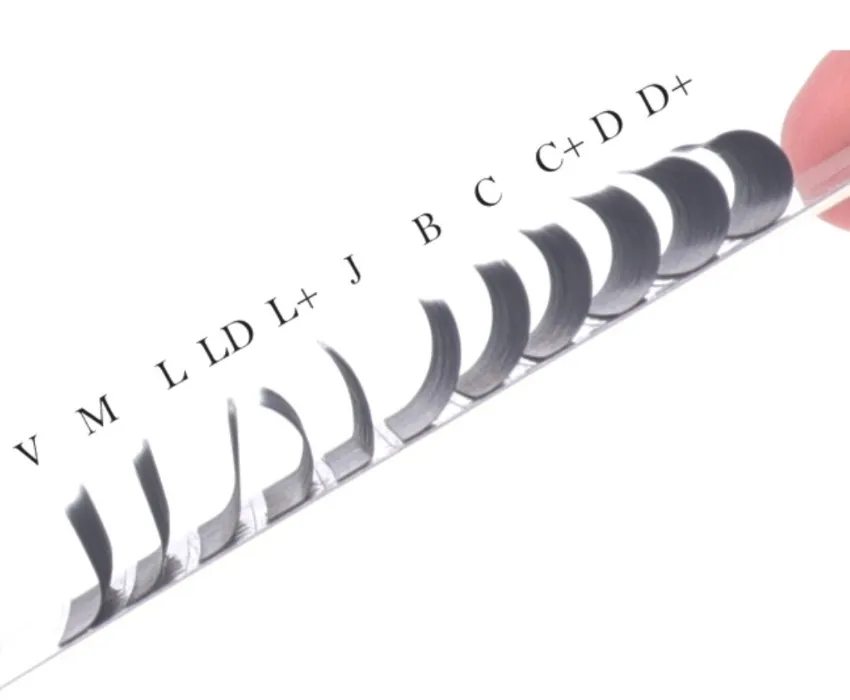
Lockenwinkeltoleranz: J, B, C, D, L – Definition des Bereichs
Eine Rolltoleranz von +/− 2° verhindert Hebeinkonsistenzen zwischen Produktionschargen.
In den meisten Spezifikationen zur Curl-Toleranz ist ein Gradbereich aufgeführt – C-Kurve bei 45° ± 2°, D-Kurve bei 55° ± 2°. Aber wenn man tatsächlich 50 Streifen aus einer Fabrik auspackt, stellt sich die eigentliche Frage, ob dieser Winkel mit einem kalibrierten Winkelmesser gemessen wurde oder nur mit einem Foto abgeglichen wurde. Visuelle Vorlagen (ein gedrucktes Referenzbild von „C“ oder „D“) sind immer noch die vorherrschende Methode in Billigfabriken. Hier beginnt die Drift.
Abschlüsse vs. visuelle Vorlagen
- Winkelmessmethode: Ein digitaler Winkelmesser oder Laser-Goniometer misst den Krümmungswinkel an der Basis der Wimpernfaser, 2 mm von der Spitze entfernt. Visuelle Vorlagen basieren darauf, dass das Auge des Bedieners eine gekrümmte Linie anpasst, was an einem guten Tag zu einer Abweichung von ± 4° führt.
- Risiko für Ihr Datenblatt: Wenn Sie ein Muster genehmigen, das mit bloßem Auge „C“ aussieht, aber 42° statt 45° misst, kann der Produktionsauftrag in Richtung 39° – 40° wandern. Dadurch verschiebt sich die Lifting-Karte, und Ihre Salonkunden werden Wimpern sehen, die flacher aussehen als auf den Werbebildern.
Für einen Kosmetikhändler, der mehrere Lieferanten auditiert, ist die Lösung ganz einfach: Schreiben Sie in Ihr QC-Spezifikationsblatt „Muss mit digitaler Winkellehre an 3 Punkten pro Streifen überprüft werden“. Eine Fabrik, die diese Klausel zurückweist, verwendet wahrscheinlich immer noch Prüfungen, die nur auf Vorlagen basieren.
Häufige Probleme mit der Lockendrift in Fabriken mit niedriger Luftfeuchtigkeit
Curl drift happens when the PBT (polybutylene terephthalate) fiber sets under inconsistent heat and humidity. A factory running at 30% relative humidity in winter will produce a sharper curl angle than the same line running at 55% RH in summer. The JIS standard (widely used in Asian production) allows looser tolerance (up to ± 4° for C-curve) compared to the North American expectation of ± 2°. That gap means a batch of C-curve lashes that passes the factory’s JIS-based QC may arrive at your U.S. warehouse with visibly less lift.
You can catch this before shipping by requesting in-line curl angle readings from the same day’s production log — not the final QC report Das probiert einen Streifen pro 500. Ein Lieferant wie Lash Glues Factory, der seinen eigenen Kleber herstellt und die Wechselwirkung zwischen Lockenwinkel und Kleberausbreitungsfläche versteht, kann Sie über die optimale Toleranz für verschiedene Wimperndurchmesser und Auftragsgeschwindigkeiten beraten. Dieser Querverweis zwischen Wimperngeometrie und Klebeleistung ist bei Standardanbietern von Wimpernverlängerungen selten.
Dicken- (Durchmesser-)Toleranz: 0,03 mm gegenüber 0,07 mm-Lüftern
00,07-mm-Lüfter driften oft um 0,005–0,01 mm pro Strang – nur Laserscannen erkennt dies.
A distributor orders 0.07mm fans from a new supplier. The first batch sells fine. The reorder batch? Half the fans feel flimsy, retention drops, and salons start complaining. The supplier insists it’s the same spec. It’s not. The diameter drifted 0.008mm across the production run — invisible to the naked eye, fatal to fan consistency.
Consistency Within a Single Fan vs. Across Batches
Ein einzelner 0,07-mm-Lüfter enthält 10 bis 15 Stränge. Wenn jeder Strang um 0,005 mm variiert, ändert sich die Gesamtsteifigkeit des Lüfters. Einige Stränge tragen das Gewicht; andere nicht. Diese Unebenheit zeigt sich in einer schlechten Fächerverteilung und einem frühen Haarausfall. Das eigentliche Problem ist nicht der einzelne Strang, sondern die Abweichung über eine ganze Produktionscharge. Branchenerfahrungen zeigen, dass ein beworbener Durchmesser von 0,07 mm bei tatsächlicher Messung irgendwo zwischen 0,065 mm und 0,075 mm liegen kann.
Für einen Händler, der mehrere SKUs verwaltet, bedeutet dieser Bereich, dass sich einige Ventilatoren im selben Karton unterschiedlich verhalten. Ein 0,065-mm-Lüfter lässt sich leicht aufblasen, hält aber weniger Kleber. Ein 0,075-mm-Lüfter hält die Locken besser, fühlt sich aber auf der natürlichen Wimper schwerer an. Wenn Ihre Downstream-Kunden zwischen den Dichten wechseln, ohne ihre Technik anzupassen, häufen sich die Beschwerden über die Kundenbindung.
Die Lösung beginnt mit einer einfachen Frage bei Werksaudits: „Wie hoch ist Ihre dokumentierte Durchmessertoleranz pro Strang und pro Charge?“ Ein Lieferant, der das nicht beantworten kann, hat keine Prozesskontrolle. Jemand, der einen bestimmten Bereich angeben kann – sagen wir +/- 0,005 mm – hat das Problem zumindest definiert. Der nächste Schritt ist die Überprüfung.
Lasermikrometer vs. Kontaktmessgerät
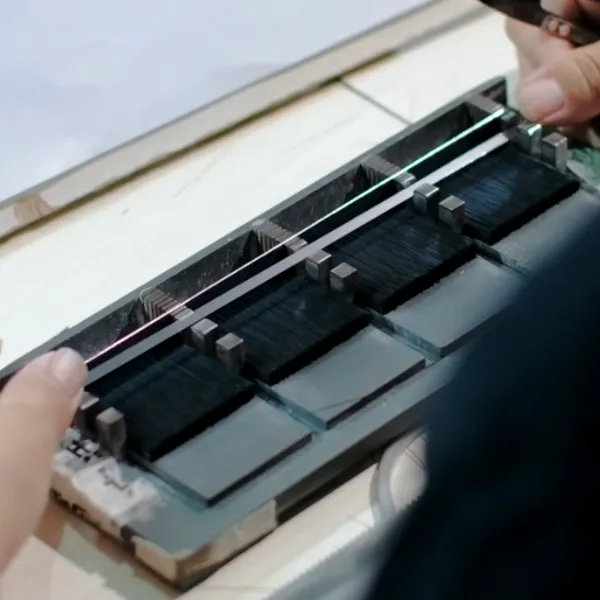
Ein Kontaktmessgerät drückt eine Metallspitze gegen die Wimpernfaser und misst die Dicke. Für eine steife Kunstfaser funktioniert es gut. Bei einem weichen 0,03-mm-Fächerstrang wird die Faser unter Normaldruck um 0,003–0,005 mm komprimiert. Der Messwert ist immer kleiner als der tatsächliche Durchmesser. Ein Lasermikrometer schießt einen Strahl ohne Kontakt und ohne Kompression über den Strang. Es gibt den wahren Durchmesser an.
Die Lücke ist wichtig. Die Messwerte der Kontaktlehre zeigen 0,065 mm für einen Strang, der auf einem Lasermikrometer 0,072 mm misst. Der Lieferant hat seine eigene Qualitätskontrolle mit der Kontaktlehre bestanden. Im Salon des Käufers sah man ein völlig anderes Produkt.
Fragen Sie bei einem Werksaudit nach der verwendeten Messmethode. Viele kleinere Betriebe verwenden immer noch Kontaktmessgeräte, weil diese kostengünstiger sind. Ein Lasermikrometer-Aufbau reicht höher, liefert aber in Sekundenschnelle einen wiederholbaren Messwert über 100 Stränge. Wenn Ihr Lieferant keinen Laser-Scan-Bericht für seine 0,03-mm- oder 0,07-mm-Lüfter erstellen kann, ist die Toleranzangabe nicht bestätigt.
Hier kommt es darauf an, über ein überprüfbares QC-Spezifikationsblatt für Wimpernlieferanten zu verfügen. Ein einfaches PDF des Lieferanten, in dem das Messgerät, das Kalibrierungsdatum und die Probengröße aufgeführt sind, macht aus einer vagen Angabe von „0,07 mm“ eine vertretbare Spezifikation. Ohne diese Papierspur vertrauen Sie einer Zahl, die möglicherweise um 10 % daneben liegt.
Halten Sie für Händler, die mehrere Fabriken verwalten, ein tragbares Lasermikrometer in Ihrem Lager bereit. Überprüfen Sie bei der ersten eingehenden Charge stichprobenartig einen Ventilator aus jedem Karton. Eine Messrunde zeigt normalerweise, welche Lieferanten ihren Prozess kontrollieren und welche nur raten. Diejenigen, die es erraten, werden Ihnen die Nachbestellung von Beschwerden kosten.
Bandbasistoleranz: Breite, Knotengröße und Klebefläche
Eine Abweichung von der Bandbasis um 0,05 mm kann einen nahtlosen Wimpernkranz in eine sichtbare Lücke verwandeln, die den Kunden sofort auffällt.
Band base width and knot size directly control how much glue surface contacts the natural lash. Too wide a base on a strip lash forces the band to sit away from the lash line, reducing adhesion and causing early lift-off. Too narrow a base on a premade fan leaves the knot swimming in glue, which migrates into the lash and stiffens it. For a distributor auditing a factory, these tolerances separate a compliant batch from a reorder disaster.
Strip Lashes: ±0.1mm Band Width Tolerance
Klassische Streifenwimpern tragen ein einheitliches Band, das direkt über dem natürlichen Wimpernkranz sitzt. Die Branchenpraxis erlaubt Abweichungen von ±0,1 mm in der Bandbreite während eines Produktionslaufs. Ein Band mit einer Stärke von 0,8 mm an einem Ende und 0,9 mm am anderen Ende fällt unter die Spezifikation. Darüber hinaus verteilt sich der Kleber ungleichmäßig und an den dünneren Stellen nimmt die Retention ab. Fordern Sie während eines Werksaudits Mikrometerablesungen an drei Punkten entlang fünf zufällig ausgewählten Streifen pro Charge an.
Vorgefertigte Fächer und DIY-Cluster: ±0,05 mm Knotenkonsistenz
Vorgefertigte Fächer- und DIY-Cluster-Wimpern basieren auf einem winzigen Knoten an der Basis und nicht auf einem durchgehenden Band. Die Knotenbreitentoleranz muss halb so groß sein wie bei Streifenwimpern (±0,05 mm), da bereits eine Abweichung von 0,1 mm eine sichtbare Lücke erzeugt, wenn mehrere Fächer nebeneinander platziert werden. Ein Knoten mit einer Dicke von 0,6 mm statt 0,55 mm zwingt den nächsten Fächer dazu, sich zu überlappen, oder hinterlässt eine kahle Stelle. Dies ist die häufigste Ursache für Wimpernlücken bei Anwendungen im Salon.
- Knotengrößenziel: Bei einem standardmäßigen 0,07-mm-Lüfter sollte die Knotenbasis eine Breite von 0,50–0,60 mm haben. Verwenden Sie a digitaler Messschieber mit einer Auflösung von 0,01 mm zur Überprüfung.
- Klebefläche: Ein breiterer Knoten sorgt für mehr Kleberkontakt, erhöht aber das Gewicht. Der Sweet Spot für Retention ohne Masse beträgt 0,55 mm ±0,05 für Volumenlüfter und 0,45 mm ±0,05 für klassische Lüfter.
Berücksichtigen Sie bei der Erstellung Ihres QC-Spezifikationsblatts für Wimpernlieferanten im PDF-Format beide Toleranzen. Streifen Sie Wimpern bei ±0,1 mm ab, vorgefertigte Fächer und Büschel bei ±0,05 mm. Ein Lieferant, der bei diesen Schwellenwerten keine Konsistenz auf Chargenebene nachweisen kann, wird nachgelagerte Beschwerden generieren – und diese Beschwerden landen in Ihrem Posteingang, nicht in ihrem.
| Parameter | Spezifikation | Auswirkungen |
|---|---|---|
| Bandbasisbreite (Streifenwimpern) | ±0,1 mm | Verhindert sichtbare Lücken am Wimpernkranz; verbessert den Komfort und das Tragegefühl des Kunden |
| Bandbasisbreite (vorgefertigte Lüfter) | ±0,05 mm | Gewährleistet eine nahtlose Volumenanwendung; entscheidend, um Lücken in vorgefertigten Fächern zu vermeiden |
| Konsistenz der Knotengröße | ±0,05 mm | Vereinheitlicht den Klebebereich; reduziert Aufbewahrungsfehler und Nacharbeiten |
| Klebefläche (Minimum pro Knoten) | ≥0,3 mm² | Ausreichender Kontakt für starken Halt; verhindert vorzeitigen Haarausfall |
| Messmethode (empfohlen) | Lasermikrometer oder optischer Komparator | Höhere Genauigkeit als Messschieber; ermöglicht die QC-Überprüfung von Charge zu Charge |
Erstellen Sie Ihren eigenen QC-Spickzettel für Lieferantenaudits
Eine Wimpernspezifikation ohne Toleranzbereiche ist nur eine Wunschliste.
In den meisten QC-Blättern von Händlern sind Zielwerte aufgeführt, der Toleranzbereich wird jedoch ausgelassen. Diese Lücke ist da Chargenvariation versteckt. Ein Vertriebsmitarbeiter stimmt 0,07-mm-Wimpern zu, dann liefert die Produktion Material aus, dessen dickster Strang 0,078 mm misst. Ihre nachgelagerten Salons bemerken, dass der Lüfter nicht gleichmäßig aufleuchtet – die Retention sinkt und Beschwerden landen auf Ihrem Schreibtisch. Sie benötigen einen Spickzettel, der eine Frage pro Dimension beantwortet: Wie weit ist die Entfernung akzeptabel?
Länge: Stellen Sie ±0,5 mm ein und validieren Sie das Werkzeug
Eine 10-mm-Wimper mit einer Länge von 10,6 mm verändert die Gewichtsbelastung der natürlichen Wimper. Bei Volumenlüftern verschieben diese zusätzlichen 0,6 mm den Schwerpunkt des Lüfters. Die zulässige Abweichung der Wimpernlänge im Großhandel beträgt ±0,5 mm. Für alles, was darüber hinausgeht, ist ein markierter Stapel erforderlich. Bringen Sie zum Audit ein kalibriertes Mikrometer mit. Lassen Sie das QC-Team 40 Stränge aus drei zufällig ausgewählten Kartons messen. Wenn der Durchschnitt mehr als 0,5 mm über der Spezifikation liegt, lehnen Sie die Verschiebung ab.
Curl-Winkel: JIS vs. nordamerikanische Vorlagen
Die C-Kurve gemäß JIS-Standards beträgt etwa 45–50 Grad. Nordamerikanische Lieferanten begrenzen die Temperatur oft auf 48–55 Grad. Dieser 5-Grad-Lücke verursacht einen sichtbaren Auftriebsunterschied für das Auge. Für die Methode zur Messung der Wimpernkräuselungstoleranz bringen Sie eine ausgedruckte Gradvorlage mit, keine visuelle Referenzkarte. Legen Sie die Wimper neben die Schablone und überprüfen Sie 20 Stränge. Wenn mehr als 10 % außerhalb von ±2 Grad Ihrer Spezifikation liegen, muss die Charge erneut gebrannt werden.
Durchmesser: Laserscanning erfasst, was Messschieber übersehen
Ein Lieferant wirbt mit 0,07-mm-Wimpern, aber die Abweichungen von Strang zu Strang liegen bei 0,01 mm. Ein Kontaktmessgerät misst den dicksten Strang. Ein Lasermikrometer scannt jeden Strang in einem Fächer. Hier erfahren Sie, wie Sie die Konsistenz des Wimperndurchmessers überprüfen können FabrikauditBitten Sie um Einsicht in die Inline-Laserscanner-Protokolle des Werks für die vorherige Charge. Die akzeptable Drift pro Strang beträgt ±0,005 mm. Alles, was breiter ist, bedeutet, dass die Extrusionsdüse gewartet werden muss.
Bandbasisbreite: Das vorgefertigte Unterscheidungsmerkmal des Lüfters
Bei Streifenwimpern ist eine Variation der Basisbreite des Bandes von ±0,1 mm akzeptabel. Bei vorgefertigten Fächern halbiert sich diese Toleranz. Bei ±0,05 mm liegt der Fächer flach auf der natürlichen Wimper auf. Bei ±0,1 mm entsteht am Wimpernkranz ein sichtbarer Spalt, den der Kunde im Spiegel sieht. Stellen Sie für die Breitentoleranz der Wimpernbandbasis für vorgefertigte Fächer die Spezifikation auf ±0,05 mm ein und überprüfen Sie sie mit einem digitalen Messschieber an 30 Fächern, bevor Sie den Massenlauf genehmigen.
Ihr fertiger QC-Spickzettel sollte vier Datenzeilen enthalten: Länge ±0,5 mm, Krümmung ±2 Grad, Durchmesser ±0,005 mm, Bandbasis ±0,05 mm für Lüfter. Drei Ja/Nein-Fragen an den Lieferanten: Können Sie das Lasermikrometerprotokoll für die letzte Charge bereitstellen? Verwenden Sie für Curl eine Abschlussvorlage oder eine visuelle Referenz? Was ist Ihr Bandbasis-Messintervall während der Produktion? Wenn die Antworten lauten: „Wir prüfen Proben“ statt „Wir protokollieren jede Charge“, haben Sie das Risiko erkannt.
Abschluss
Die Lücke zwischen der beworbenen Spezifikation eines Lieferanten und dem tatsächlichen Produktionslauf ist der Ursprung der meisten Beschwerden von Händlern. Wenn sich die Länge einer Wimpernverlängerung um 0,5 mm verschiebt, sich der Lockenwinkel um 2° verschiebt oder der Durchmesser um 0,005 mm schwankt, sinken die Retentionsraten und das Nachbestellungsvolumen bricht zusammen. Diese Toleranzen sind nicht theoretisch – sie stellen die Grenze zwischen einer stabilen Produktlinie und einem kostspieligen Umbau dar.
- Zulässige Längenabweichung: Maximal ±0,5 mm pro Charge.
- Die C-Kurventoleranz ist zwischen JIS und nordamerikanischen Standards aufgeteilt.
- Lasermikrometer erfassen Durchmesserabweichungen, die Kontaktmessgeräten entgehen.
- Vorgefertigte Lüfter erfordern eine Toleranz der Bandbreitenbasisbreite von ±0,05 mm.
Sie können diese Bereiche verwenden, um ein QC-Spezifikationsblatt für Wimpernlieferanten im PDF-Format zu erstellen, das als Grundlage für Ihr Audit dient. Führen Sie zunächst ein Werksaudit zur Überprüfung der Konsistenz des Wimperndurchmessers bei Ihrem aktuellen Lieferanten durch – messen Sie 50 zufällige Stränge mit einem Lasermikrometer, nicht mit einem Kontaktmessgerät. Der Maßstab, an den man sich erinnern sollte: Eine zuverlässige Fabrik hält die Durchmesserabweichung aller Stränge in einem einzelnen Lüfter unter ±0,005 mm. Wenn Ihr Gerät das nicht schafft, wird Ihre nächste Nachbestellung zu Reklamationen führen. Durchsuchen Sie die Herstellerseite für Wimpernverlängerungen nach einem Anbieter, der diese Zahlen im Voraus veröffentlicht.
Häufig gestellte Fragen
Was ist die akzeptable Längentoleranz für Volumenwimpern?
Die Standardtoleranz für Volumenwimpern beträgt ±0,5 mm, um die Fächersymmetrie und den Halt aufrechtzuerhalten. Eine Verschiebung um einen halben Millimeter kann die Gewichtsverteilung stören und zu einem vorzeitigen Haarausfall führen. Bestehen Sie auf einer mikrometergenauen Überprüfung in der Vorproduktionsphase.
Wie wird die Lockenwinkeltoleranz gemessen?
Die Lockentoleranz wird in Grad gemessen, typischerweise ±2° pro Charge, und nicht allein anhand visueller Vorlagen. Bei rein visuellen Kontrollen wird eine allmähliche Lockendrift übersehen, die sich auf die Auftriebskonsistenz auswirkt. Fordern Sie sowohl Winkelmessdaten als auch einen visuellen Vorlagenvergleich an.
Welche Dickentoleranz ist für 0,07-mm-Fächerwimpern akzeptabel?
Bei 0,07-mm-Lüftern können einzelne Stränge um 0,005–0,01 mm pro Strang driften, was nur durch Laserscannen zuverlässig erfasst wird. Kontaktmessgeräte übersehen diese Varianz und führen zu einer inkonsistenten Lüfterqualität. Verwenden Sie ein Lasermikrometer zur Überprüfung der Dicke von Charge zu Charge.
Was verursacht Lockendrift in Fabrikumgebungen mit niedriger Luftfeuchtigkeit?
Eine niedrige Luftfeuchtigkeit während der Herstellung kann dazu führen, dass sich die Locken aufgrund des Feuchtigkeitsverlusts der Fasern entspannen oder um 2–3° verändern. In Fabriken ohne Feuchtigkeitskontrolle kommt es bei verschiedenen Produktionsläufen zu inkonsistenten Wellungswinkeln. Bestätigen Sie, dass die Fabrik während der Produktion eine relative Luftfeuchtigkeit von 45–60 % einhält.