

Допустимі показники якості нарощених вій є першою контрольною точкою, яку покупці мають заблокувати, перш ніж затвердити постачальника, бюджет або виробничий термін. Ваш контрольний список джерел виглядає надійним. Ціни FOB, затвердження зразків, терміни виконання — усе підтверджено. Ви підписалися на передсерійний зразок, який до міліметра відповідає специфікації.
Потім масовий вантаж приземлився, і ваші подальші клієнти салону починають скаржитися: 12-міліметрові вії виглядають нерівними, C-крива не тримає підйому, а партія готових віял має прогалини на лінії вій. Це замовлення на суму 50 тисяч доларів пішло нанівець, тому що ніхто не перевірив єдину річ, яка поєднує зразок і серійне виробництво: фактичні допуски якості нарощування вій, закладені в постачальника. виробничий процес.
Зразок — обіцянка. Допуск є доказом того, що обіцянка виконується для 10 000 одиниць. Коли постачальник рекламує діаметр 0,07 мм, справжнє питання полягає в тому, чи кожне пасмо у віялі залишається в межах 0,005 мм від цього числа — і чи не змінюється кут завитка зі зміною вологості на заводі.
Дистриб’ютори, які пропускають цей рівень перевірки, зрештою з’їдають витрати на повернення або, що ще гірше, втрачають облікові записи салонів. Стандарти, наведені нижче, дають вам вимірюваний еталон, який можна вписати у свій наступний договір постачальника і перевірка проти доставки.
Допуск до довжини: чому +/− 0,5 мм має значення для об’ємних вій
Півміліметра змінює розподіл ваги, порушуючи симетрію та утримання вентилятора.
Коли надходить оптова партія об’ємних вій розміром 12 мм, і вибіркова перевірка виявляє, що пасма досягають 12,6 мм, різниця в 0,6 мм на зовнішньому краї зміщує вагу віяла назовні. Внутрішній кут несе менше навантаження, що спричиняє нерівномірне закріплення та раннє випадання. Прийнятна для промисловості оптова варіація довжини вій у мм зазвичай становить ±0,5 мм, але любителі об’єму вимагають суворішого контролю, оскільки численні тонкі нитки створюють дисбаланс.
Вплив на розподіл і утримання ваги
Об’ємні вії мають однакову довжину віяла, щоб утримувати центр ваги біля основи. Одна довга нитка нахиляє віяло, відтягуючи клей від точки контакту природних вій. Результатом є 30-40% зниження затримки у внутрішній частині ока, що призводить до скарг клієнтів і повторного призначення. Дистриб’ютори, які перевіряють постачальників, повинні позначати будь-яке відхилення довжини понад ±0,5 мм у звіті про контроль якості.
Як вимірювати каліброваним мікрометром
Використовуйте цифровий мікрометр з роздільною здатністю 0,01 мм, калібрований кожні 30 днів за вимірювальним блоком. Відміряйте принаймні 10% кожної партії, відбираючи проби з початку, середини та кінця виробничого циклу. Покладіть війку на ковадло, обережно закрийте шпиндель, поки він не торкнеться волокна, не стискаючи його, і запишіть показання. Повторіть для 10 ниток на зразок, щоб обчислити середнє значення та діапазон. Фабрика Lash Glues Factory використовує цей протокол вимірювання за трьома точками у власний процес контролю якості для клейової упаковки — узгоджені розміри настільки ж важливі для цілісності клею, як і для продуктивності вій.
Наполягайте на тому, щоб ваш постачальник надав журнал вимірювань для кожної партії. Якщо вони не можуть його виготовити, у вас немає можливості перевірити, чи дотримано прийнятну варіацію довжини вій у мм оптом. Одне неперевірене відхилення може призвести до відхилення всього вантажу.
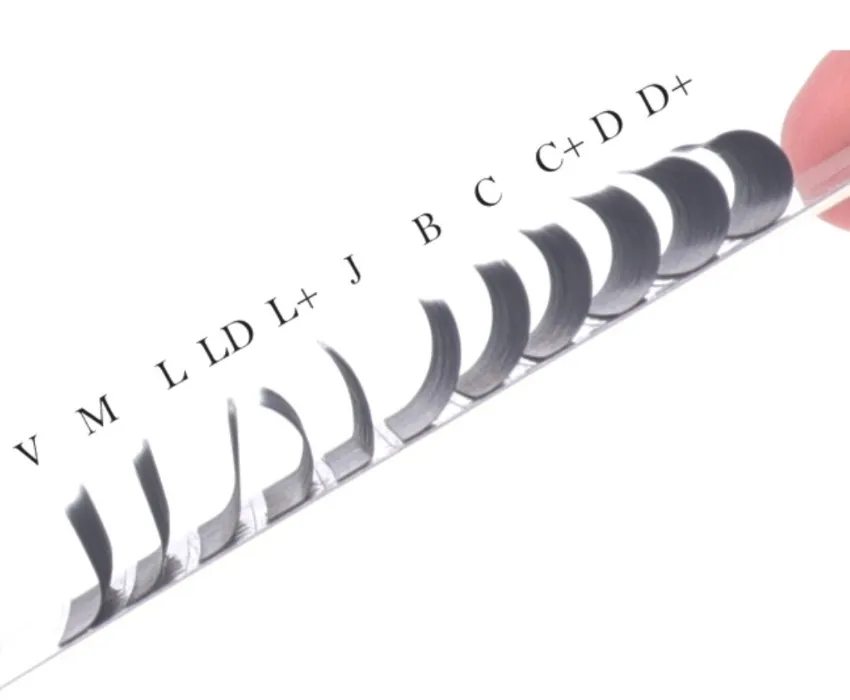
Допуск кута викривлення: J, B, C, D, L – визначення діапазону
Допуск на скручування +/− 2° усуває невідповідність підйому між виробничими партіями.
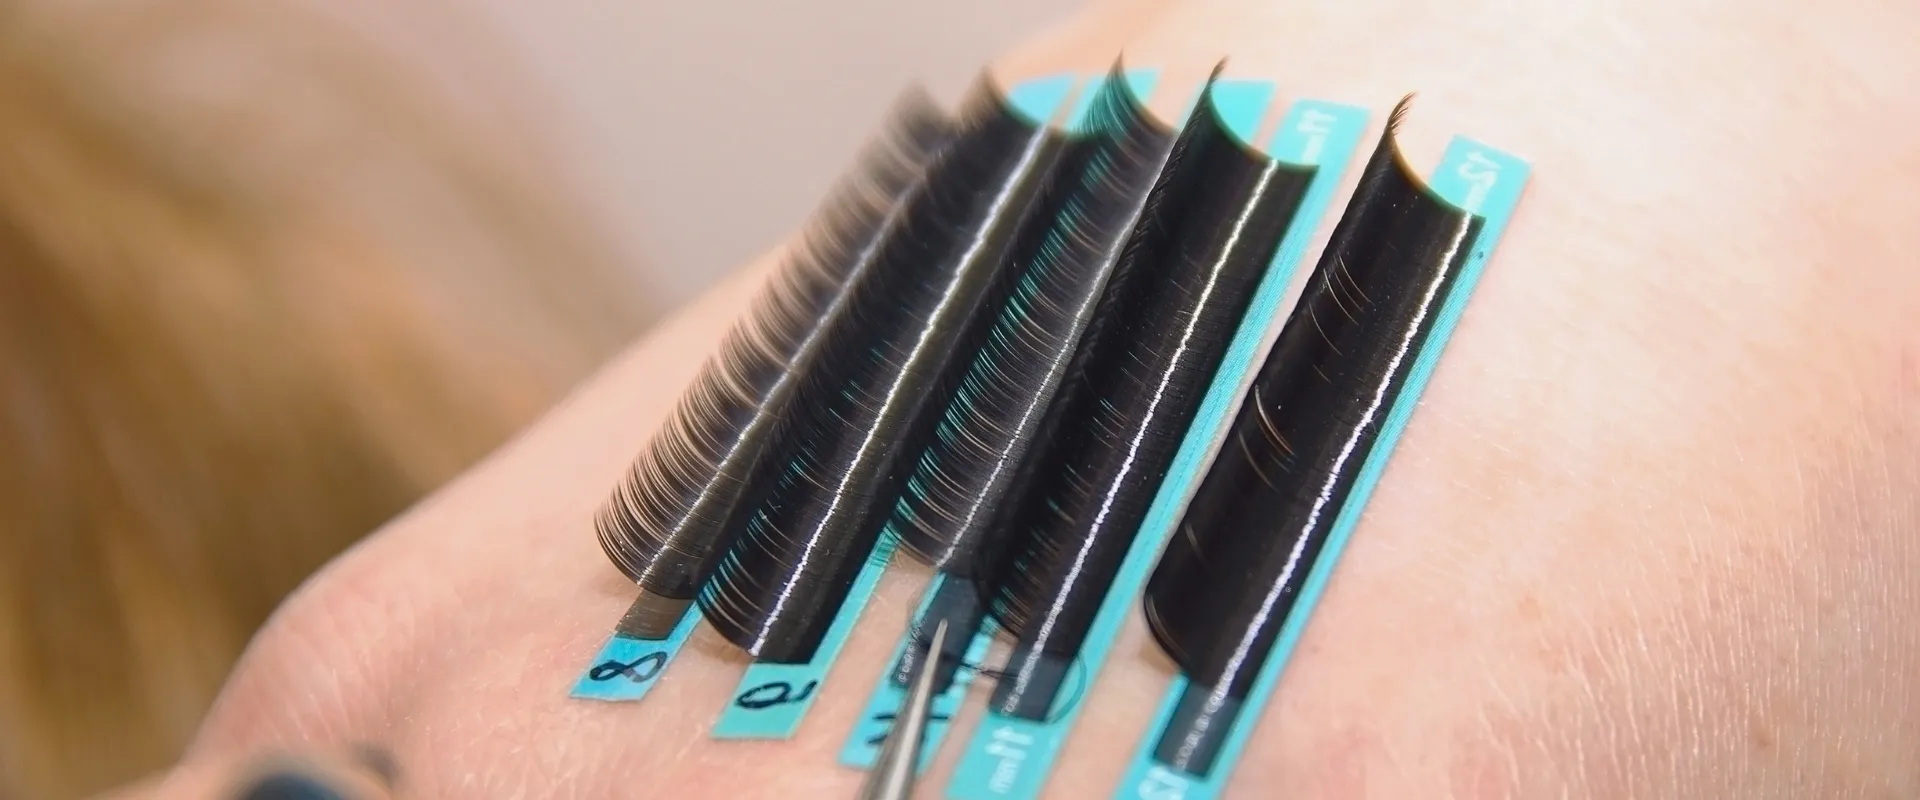
Більшість специфікацій допуску до скручування вказують діапазон градусів — С-крива на 45° ± 2°, D-крива на 55° ± 2°. Але коли ви фактично розпаковуєте 50 смужок із заводу, справжнє питання полягає в тому, чи вони виміряли цей кут каліброваним транспортиром, чи просто зіставили фото. Візуальні шаблони (друковане еталонне зображення «C» або «D») все ще є домінуючим методом на недорогих заводах. Ось тут і починається дрейф.
Градуси проти візуальних шаблонів
- Метод вимірювання кута: Цифровий транспортир або лазерний гоніометр зчитує кут завитка біля основи волокна вії на відстані 2 мм від кінчика. Візуальні шаблони покладаються на око оператора, щоб узгодити вигнуту лінію, вносячи відхилення ± 4° у гарний день.
- Ризик для вашої специфікації: Якщо ви схвалите зразок, який неозброєним оком виглядає як «C», але має кут 42° замість 45°, виробниче замовлення може відхилятися в напрямку 39°–40°. Це змінює карту підйому, і клієнти вашого салону побачать вії, які виглядають плоскіше, ніж на рекламних зображеннях.
Для дистриб’ютора косметичних засобів, який перевіряє кількох постачальників, виправлення є простим: напишіть «потрібно перевірити за допомогою цифрового кутового вимірювача з 3 точками на смужку» у вашому аркуші специфікацій контролю якості. Фабрика, яка відкидає це положення, швидше за все, все ще використовує перевірки лише за шаблоном.
Поширені проблеми зі зміщенням локонів на фабриках із низькою вологістю
Зміщення скручування відбувається, коли волокно PBT (полібутилентерефталат) схоплюється за умов непостійного тепла та вологості. Фабрика, яка працює при відносній вологості 30% взимку, створить більш гострий кут завитків, ніж та сама лінія, що працює при 55% відносної вологості влітку. Стандарт JIS (широко використовується в азіатському виробництві) допускає менший допуск (до ± 4° для С-кривої) порівняно з північноамериканським очікуванням ± 2°. Цей проміжок означає, що партія вій C-кривої, яка пройшла заводський контроль якості на основі JIS, може прибути на ваш склад у США з помітно меншим ліфтом.
Ви можете перевірити це перед відправкою, замовивши показання кута згортання на лінії з виробничого журналу того ж дня — не остаточного Звіт про контроль якості який відбирає одну смужку на 500. Такий постачальник, як Lash Glues Factory, який виробляє власний клей і розуміє взаємодію між кутом завитка та площею нанесення клею, може порадити оптимальний допуск для різних діаметрів вій і швидкості нанесення. Такий перехресний зв’язок між геометрією вій і ефективністю адгезії рідко зустрічається у стандартних постачальників засобів для нарощування вій.
Допуск на товщину (діаметр): 0,03 мм проти 0,07 мм Вентилятори
0Віяла .07 мм часто відхиляються на 0,005–0,01 мм на нитку — це вловлює лише лазерне сканування.
Дистриб’ютор замовляє вентилятори 0,07 мм у нового постачальника. Перша партія добре продається. Повторне замовлення партії? Половина вентиляторів відчуває слабкість, утримання падає, а салони починають скаржитися. Постачальник наполягає, що це однакові характеристики. Це не так. Діаметр змінювався на 0,008 мм упродовж виробничого циклу — невидиме неозброєним оком, фатальне для консистенції вентилятора.
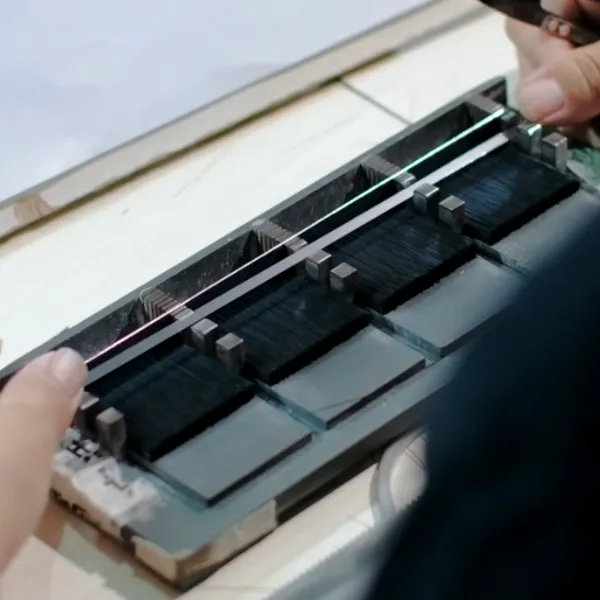
Узгодженість в межах одного вентилятора порівняно з кількома партіями
Один вентилятор діаметром 0,07 мм містить від 10 до 15 ниток. Якщо кожна нитка змінюється на 0,005 мм, змінюється загальна жорсткість вентилятора. Деякі пасма витримують вагу; інші ні. Ця нерівномірність проявляється у поганому поширенні віяла та ранньому випаданні. Справжня проблема полягає не в окремій нитці, а в дрейфі по всій виробничій партії. Досвід промисловості показує, що заявлений діаметр 0,07 мм може опинитися десь між 0,065 мм і 0,075 мм, коли ви його фактично вимірюєте.
Для дистриб’ютора, який керує декількома артикулами, цей діапазон означає, що деякі вентилятори в одній упаковці поводяться по-різному. Вентилятор діаметром 0,065 мм легко розгортається, але утримує менше клею. Віяло діаметром 0,075 мм краще утримує завиток, але відчувається важче на натуральній вії. Якщо ваші наступні клієнти чергуються між щільностями, не коригуючи свою техніку, скарги на утримання накопичуються.
Виправлення починається з простого запитання під час фабричних аудитів: «Який у вас задокументований допуск на діаметр на нитку та на партію?» Постачальник, який не може відповісти, не контролює процес. Той, хто може назвати конкретний діапазон — скажімо, +/- 0,005 мм — принаймні визначив проблему. Наступним кроком є його перевірка.
Лазерний мікрометр проти контактного калібру
Контактний датчик притискає металевий наконечник до волокна вії та зчитує товщину. Для жорсткого синтетичного волокна це добре підходить. Для м’якої нитки віяла 0,03 мм він стискає волокно на 0,003–0,005 мм під нормальним тиском. Показники завжди нижчі за фактичний діаметр. Лазерний мікрометр пропускає промінь через нитку без контакту та без стиснення. Він дає справжній діаметр.
Розрив має значення. Показання контактного калібру показують 0,065 мм для нитки, розмір якої на лазерному мікрометрі становить 0,072 мм. Постачальник пройшов власний контроль якості з контактним датчиком. Салон покупця побачив зовсім інший товар.
Для аудиту заводу запитайте, який метод вимірювання вони використовують. На багатьох невеликих підприємствах все ще використовуються контактні датчики, оскільки вони коштують дешевше. Налаштування лазерного мікрометра працює вище, але дає повторювані показання для 100 ниток за секунди. Якщо ваш постачальник не може надати звіт про лазерне сканування своїх вентиляторів 0,03 або 0,07 мм, заява про допуск не підтверджена.
Саме тут має значення наявність аркуша специфікацій контролю якості, який можна перевірити, для постачальників вій. Простий PDF-файл від постачальника з переліком вимірювального пристрою, дати калібрування та розміру зразка перетворює розпливчасте «0,07 мм» на обґрунтовану специфікацію. Без цього паперового сліду ви довіряєте цифрі, яка може бути відхилена на 10%.
Для дистриб’юторів, які керують кількома фабриками, зберігайте портативний лазерний мікрометр на своєму складі. Вибірково перевірте по одному вентилятору з кожної коробки першої вхідної партії. Один цикл вимірювань зазвичай показує, які постачальники контролюють свій процес, а які здогадуються. Ті, хто здогадується, коштуватимуть вам зміни порядку розгляду скарг.
Допуск на основу стрічки: ширина, розмір вузла та площа адгезії клею
Відхилення від основи стрічки на 0,05 мм може перетворити безшовну лінію вій на видиму прогалину, яку клієнти відразу помічають.
Ширина основи стрічки та розмір вузла безпосередньо визначають, наскільки поверхня клею контактує з натуральними віями. Занадто широка основа смужки змушує смужку відходити від лінії росту вій, зменшуючи адгезію та спричиняючи передчасне відривання. Занадто вузька основа на готовому віялі залишає вузол запливати клеєм, який мігрує в вію та робить її жорсткішою. Для дистриб’ютора, який перевіряє фабрику, ці допуски відокремлюють сумісну партію від катастрофи повторного замовлення.
Смужка вій: допуск на ширину смуги ±0,1 мм
Класичні смужки мають однорідну смужку, яка розташована прямо над природною лінією вій. Практика промисловості допускає зміну ширини смуги на ±0,1 мм протягом виробничого циклу. Смужка розміром 0,8 мм на одному кінці та 0,9 мм на іншому відповідає специфікації. Крім того, клей розподіляється нерівномірно, а на тонших ділянках утримується менше. Під час фабричного аудиту вимагайте мікрометричних показань із трьох точок уздовж п’яти випадкових смужок на партію.
Заготовлені віяла та DIY кластери: консистенція вузла ±0,05 мм
Заздалегідь зроблені віяла та пучкові вії своїми руками покладаються на крихітний вузол біля основи, а не на суцільну стрічку. Допуск на ширину вузла має бути вдвічі меншим, ніж у смужкових війок — ±0,05 мм — тому що навіть відхилення в 0,1 мм створює видимий проміжок, коли кілька віял розташовано поруч. Вузол, який становить 0,6 мм замість 0,55 мм, змушує наступний вентилятор перекриватися або залишає лисину. Це головна причина розриву лінії вій під час застосування в салоні.
- Цільовий розмір вузла: Для стандартного вентилятора 0,07 мм ширина основи вузла має становити 0,50–0,60 мм. Використовуйте a цифровий штангенциркуль з роздільною здатністю 0,01 мм для перевірки.
- Площа адгезії клею: Ширший вузол забезпечує кращий контакт клею, але збільшує вагу. Оптимальний рівень утримання без об’єму становить 0,55 мм ±0,05 для об’ємних вентиляторів і 0,45 мм ±0,05 для класичних вентиляторів.
Під час розробки аркуша специфікацій контролю якості для PDF-файлу постачальників вій включіть обидва допуски. Смужки на ±0,1 мм, готові віяла та кластери на ±0,05 мм. Постачальник, який не може продемонструвати узгодженість на рівні партії за цими пороговими значеннями, генеруватиме скарги на подальшу течію — і ці скарги потраплять у вашу папку «Вхідні», а не в їхню.
| Параметр | Специфікація | Вплив |
|---|---|---|
| Ширина стрічки в основі (смужка вій) | ±0,1 мм | Запобігає видимим розривам між віями; покращує комфорт і носіння клієнта |
| Ширина смуги в основі (готові вентилятори) | ±0,05 мм | Забезпечує плавне нанесення обсягу; критично важливо для уникнення зазорів у готових вентиляторах |
| Консистенція розміру вузла | ±0,05 мм | Уніфікує площу зчеплення клею; зменшує збої в утриманні та переробку |
| Площа адгезії клею (мінімум на вузол) | ≥0,3 мм² | Достатній контакт для міцної фіксації; запобігає передчасному випаданню |
| Метод вимірювання (рекомендований) | Лазерний мікрометр або оптичний компаратор | Вища точність, ніж штангенциркуль; дозволяє перевірку якості від партії до партії |
Створення власної шпаргалки контролю якості для аудиту постачальників
Специфікація вій без діапазонів допуску – це лише список бажань.
Більшість аркушів контролю якості дистриб’юторів містять цільові значення, але пропускають діапазон допуску. Ось де та прогалина варіація партії ховається. Торговий представник погоджується на товщину вій 0,07 мм, тоді у виробництво надсилається матеріал товщиною 0,078 мм на найтовстішій нитці. Ваші наступні салони помічають, що вентилятор не працює рівномірно — утримання падає, скарги потрапляють на ваш стіл. Вам потрібна шпаргалка, яка відповідає на одне запитання для кожного виміру: яка відстань прийнятна?
Довжина: встановіть ±0,5 мм і перевірте інструмент
A 10mm lash that measures 10.6mm changes the weight load on the natural lash. For volume fans, that extra 0.6mm shifts the fan center of gravity. Acceptable lash length variation mm wholesale is ±0.5mm. Anything beyond that needs a flagged batch. Bring a calibrated micrometer to the audit. Have the QC team measure 40 strands from three random cartons. If the average drifts past 0.5mm over the spec, reject the shift.
Curl Angle: JIS vs. North American Templates
C-крива за стандартами JIS становить приблизно 45-50 градусів. Північноамериканські постачальники часто обрізають її на рівні 48-55 градусів. Цей 5-градусний зазор спричиняє видиму на око різницю підйому. Для методу вимірювання допуску до завитка вій візьміть із собою друкований шаблон ступеня, а не візуальну довідкову картку. Покладіть вію поруч із шаблоном і перевірте 20 пасом. Якщо більше 10% випадає за межі ±2 градуси від вашої специфікації, партію потрібно повторно випікати.
Діаметр: лазерне сканування вловлює те, що пропускають супорти
Постачальник рекламує вії 0,07 мм, але варіація від пасма до пасма досягає 0,01 мм. Контактним датчиком вимірюється найтовстіша нитка. Лазерний мікрометр сканує кожне пасмо віялом. Як перевірити консистенцію діаметра вій фабричний аудит, попросіть переглянути заводські журнали вбудованого лазерного сканера для попередньої партії. Прийнятний дрейф на пасмо становить ±0,005 мм. Все, що ширше, означає, що екструзійна матриця потребує обслуговування.
Основна ширина смуги: готовий диференціатор вентилятора
For strip lashes, ±0.1mm band base width variation is acceptable. For premade fans, that tolerance cuts in half. At ±0.05mm, the fan sits flat against the natural lash. At ±0.1mm, you get a visible gap at the lash line, and the client sees it in the mirror. For lashes band base width tolerance for premade fans, set the spec to ±0.05mm and verify with a digital caliper across 30 fans before approving the bulk run.
Готова шпаргалка контролю якості повинна містити чотири рядки даних: довжина ±0,5 мм, вигин ±2 градуси, діаметр ±0,005 мм, основа стрічки ±0,05 мм для віял. Три запитання «так/ні» для постачальника: чи можете ви надати журнал лазерного мікрометра для останньої партії? Чи використовуєте ви шаблон диплома чи візуальний орієнтир для curl? Який інтервал вимірювання базової смуги під час виробництва? Якщо відповідь повертається як «ми перевіряємо зразки» замість «ми реєструємо кожну партію», ви виявили ризик.
Висновок
The gap between a supplier’s advertised spec and the actual production run is where most distributor complaints originate. When a lash extension’s length drifts by 0.5mm, the curl angle shifts by 2°, or the diameter wobbles by 0.005mm, retention rates drop and reorder volume collapses. These tolerances aren’t theoretical — they’re the line between a stable product line and a costly rebuild.
- Acceptable length variation: ±0.5mm maximum per batch.
- C-curve tolerance splits between JIS and North American standards.
- Laser micrometers catch diameter drift that contact gauges miss.
- Premade fans require band base width tolerance of ±0.05mm.
You can use these ranges to build a QC specifications sheet for lash suppliers PDF that becomes your audit baseline. Start by running a how to check lash diameter consistency factory audit on your current supplier — measure 50 random strands with a laser micrometer, not a contact gauge. The benchmark to remember: a reliable factory holds diameter variance below ±0.005mm across all strands in a single fan. If yours can’t hit that, your next reorder will bring complaints. Browse the lash extensions manufacturer page for a supplier that publishes these numbers upfront.
Часті запитання
What is the acceptable length tolerance for volume lashes?
The standard tolerance is ±0.5mm for volume lashes to maintain fan symmetry and retention. Half a millimeter shift can break weight distribution and cause early shedding. Insist on micrometer verification at pre-production stage.
How is curl angle tolerance measured?
Curl tolerance is measured in degrees, typically ±2° per batch, not by visual templates alone. Visual-only checks miss gradual curl drift that affects lift consistency. Ask for both angle gauge data and visual template comparison.
What thickness tolerance is acceptable for 0.07mm fan lashes?
Для вентиляторів 0,07 мм окремі нитки можуть зміщуватися на 0,005–0,01 мм на нитку, що надійно вловлює лише лазерне сканування. Контактні датчики пропускають цю дисперсію, що призводить до нестабільної якості вентилятора. Використовуйте лазерний мікрометр для перевірки товщини від партії до партії.
Що спричиняє зміщення локонів у заводських умовах із низькою вологістю?
Низька вологість під час виготовлення може спричинити розслаблення або зміну завитка на 2–3° через втрату вологи волокном. Заводи без контролю вологості виробляють непостійні кути завитків у різних серіях виробництва. Підтвердьте, що фабрика підтримує 45–60% відносної вологості під час виробництва.