

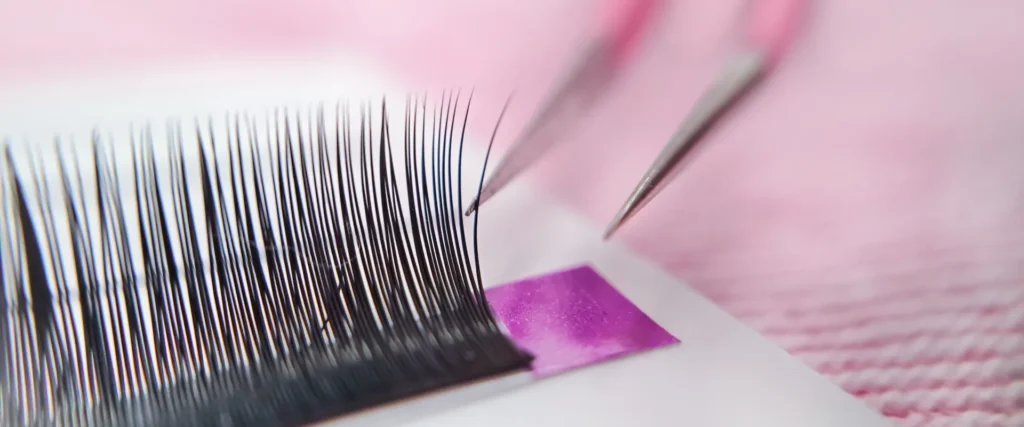
إن تفاوتات جودة وصلات الرموش هي أول نقطة تفتيش يجب على المشترين قفلها قبل الموافقة على المورد أو الميزانية أو فتحة الإنتاج. تبدو قائمة التحقق من المصادر الخاصة بك قوية. تسعير FOB، والموافقة على العينة، والمهل الزمنية - تم تأكيد كل ذلك. لقد قمت بالتوقيع على عينة ما قبل الإنتاج التي تطابق ورقة المواصفات بالمليمتر.
ثم وصلت الشحنة الكبيرة، وبدأ عملاء الصالون في الشكوى: تبدو الرموش مقاس 12 مم غير متساوية، والمنحنى C لا يتحمل الرفع، ومجموعة من المراوح المصنوعة مسبقًا بها فجوات عند خط الرموش. ذهب هذا الطلب بقيمة 50 ألف دولار بشكل جانبي لأنه لم يقم أحد بفحص الشيء الوحيد الذي يربط بين العينة وعملية الإنتاج الضخم: التحمل الفعلي لجودة وصلات الرموش المضمنة في تعليمات المورد عملية التصنيع.
العينة هي وعد. التسامح هو الدليل على أن الوعد ينطبق على 10000 وحدة. عندما يعلن أحد الموردين عن قطر يبلغ 0.07 ملم، فإن السؤال الحقيقي هو ما إذا كانت كل خصلة في المروحة تبقى ضمن 0.005 ملم من هذا الرقم - وما إذا كانت زاوية التجعيد تنحرف مع تغير الرطوبة على أرضية المصنع.
الموزعون الذين يتخطون طبقة التحقق هذه ينتهي بهم الأمر إلى تحمل تكاليف الإرجاع، أو ما هو أسوأ من ذلك، فقدان حسابات الصالون. تمنحك المعايير أدناه معيارًا قابلاً للقياس لتكتبه في المرحلة التالية عقد المورد ومراجعة الحسابات عند التسليم.
تفاوت الطول: لماذا يعتبر +/− 0.5 ملم مهمًا للرموش الكثيفة
يؤدي نصف ملليمتر إلى تغيير توزيع الوزن، مما يؤدي إلى كسر تناسق المروحة والاحتفاظ بها.
عندما تصل شحنة بالجملة من رموش كثيفة مقاس 12 مم ويكشف فحص البقع عن خيوط تصل إلى 12.6 مم، فإن الفرق البالغ 0.6 مم على الحافة الخارجية يغير توزيع وزن المروحة إلى الخارج. تتحمل الزاوية الداخلية حملاً أقل، مما يتسبب في الاحتفاظ غير المتساوي والسقوط المبكر. عادة ما يكون تباين طول الرموش المقبول في الصناعة (مم) عند ±0.5 مم، لكن مراوح الحجم تتطلب تحكمًا أكثر إحكامًا لأن الخيوط الرفيعة المتعددة تؤدي إلى تفاقم عدم التوازن.
التأثير على توزيع الوزن والاحتفاظ به
تعتمد الرموش الكثيفة على طول متساوٍ عبر كل مروحة للحفاظ على مركز الثقل بالقرب من القاعدة. تعمل خصلة واحدة طويلة على إمالة المروحة، وسحب المادة اللاصقة بعيدًا عن نقطة تلامس الرموش الطبيعية. والنتيجة هي انخفاض بنسبة 30-40% في الاحتفاظ بالجزء الداخلي من العين، مما يؤدي إلى شكاوى العملاء وإعادة المواعيد. يجب على الموزعين الذين يقومون بتدقيق الموردين الإشارة إلى أي اختلاف في الطول يتجاوز ± 0.5 مم في تقرير مراقبة الجودة.
كيفية القياس باستخدام ميكرومتر معايرة
استخدم ميكرومترًا رقميًا بدقة 0.01 مم، ويتم معايرته كل 30 يومًا مقابل كتلة قياس. قم بقياس 10% على الأقل من كل دفعة، وأخذ العينات من بداية عملية الإنتاج ومنتصفها ونهايتها. ضع السوط بشكل مسطح على السندان، وأغلق المغزل بلطف حتى يلامس الألياف دون ضغطه، وسجل القراءة. كرر ذلك عبر 10 فروع لكل عينة لحساب المتوسط والمدى. يدمج Lash Glues Factory بروتوكول القياس ثلاثي النقاط هذا في عملية مراقبة الجودة الخاصة به الخاصة بتغليف المواد اللاصقة - فالأبعاد المتسقة تعتبر بالغة الأهمية لسلامة ختم الغراء كما هي الحال بالنسبة لأداء الرموش.
أصر على أن المورد الخاص بك يوفر سجل قياس لكل دفعة. إذا لم يتمكنوا من إنتاج واحدة، فليس لديك طريقة للتحقق مما إذا كان قد تم الحفاظ على التباين المقبول في طول الرموش (مم) بالجملة. يمكن أن يؤدي انحراف واحد لم يتم التحقق منه إلى تشغيل شحنة مرفوضة بالكامل.
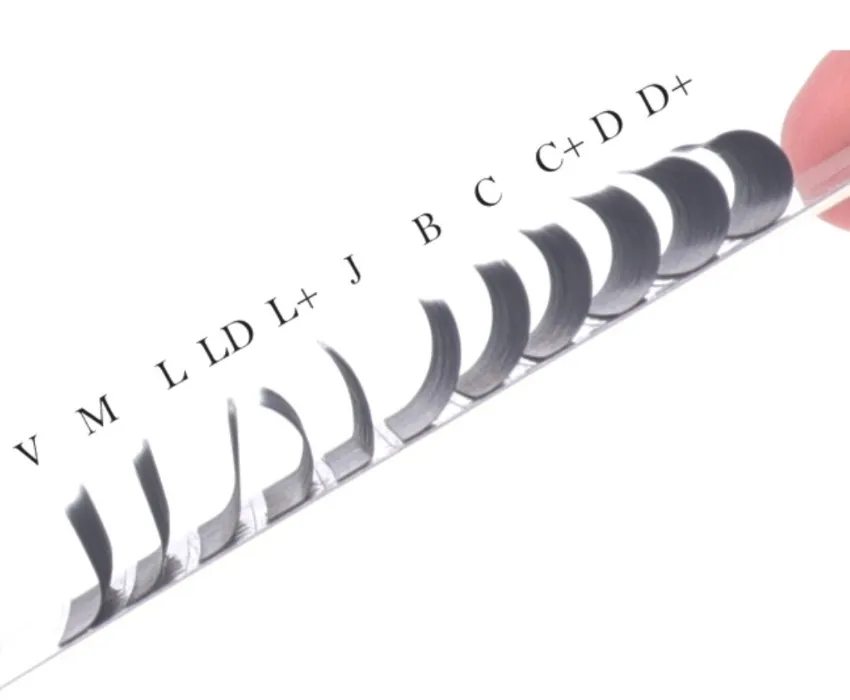
تسامح زاوية التجعيد: J، B، C، D، L – تحديد النطاق
يؤدي تسامح التجعيد +/− 2° إلى التخلص من عدم تناسق الرفع بين دفعات الإنتاج.
تسرد معظم مواصفات تحمل التجعيد نطاقًا من الدرجات - منحنى C عند 45 درجة ± 2 درجة، منحنى D عند 55 درجة ± 2 درجة. ولكن عندما تقوم بالفعل بإخراج 50 شريطًا من المصنع، فإن السؤال الحقيقي هو ما إذا كانوا قد قاموا بقياس تلك الزاوية باستخدام منقلة تمت معايرتها أو قاموا فقط بمطابقة الصورة. لا تزال القوالب المرئية (صورة مرجعية مطبوعة لـ "C" أو "D") هي الطريقة السائدة في المطاحن منخفضة التكلفة. وهنا يبدأ الانجراف.
الدرجات مقابل القوالب المرئية
- طريقة قياس الزاوية: يقرأ المنقلة الرقمية أو مقياس الزوايا الليزري زاوية التجعيد عند قاعدة ألياف الرموش، على بعد 2 مم من الطرف. تعتمد القوالب المرئية على عين المشغل لمطابقة الخط المنحني، مما يوفر تباينًا بمقدار ± 4 درجات في يوم جيد.
- خطر على ورقة المواصفات الخاصة بك: إذا وافقت على عينة تبدو "C" للعين المجردة ولكن قياسها 42 درجة بدلاً من 45 درجة، فيمكن أن يتحرك أمر الإنتاج نحو 39 درجة - 40 درجة. يؤدي ذلك إلى تغيير خريطة الرفع، وسيرى عملاء صالونك رموشًا تبدو أكثر تسطحًا من الصور الترويجية.
بالنسبة لموزع مستحضرات التجميل الذي يقوم بمراجعة العديد من الموردين، يكون الحل واضحًا ومباشرًا: اكتب "يجب التحقق منه باستخدام مقياس زاوية رقمي عند 3 نقاط لكل شريط" في ورقة مواصفات مراقبة الجودة الخاصة بك. من المحتمل أن المصنع الذي يتراجع عن هذا البند لا يزال يستخدم عمليات التحقق من القوالب فقط.
مشاكل انجراف الضفيرة الشائعة في المصانع منخفضة الرطوبة
يحدث انجراف الضفيرة عندما تتعرض ألياف PBT (البولي بوتيلين تيريفثاليت) للحرارة والرطوبة غير المتناسقة. المصنع الذي يعمل عند رطوبة نسبية 30% في الشتاء سوف ينتج زاوية تجعيد أكثر وضوحًا من نفس الخط الذي يعمل عند 55% رطوبة نسبية في الصيف. يسمح معيار JIS (المستخدم على نطاق واسع في الإنتاج الآسيوي) بتسامح أكثر مرونة (يصل إلى ± 4 درجات لمنحنى C) مقارنة بتوقعات أمريكا الشمالية البالغة ± 2 درجة. تعني هذه الفجوة أن مجموعة من الرموش ذات المنحنى C التي تمر عبر مراقبة الجودة المستندة إلى JIS في المصنع قد تصل إلى مستودعك في الولايات المتحدة برفع أقل بشكل واضح.
يمكنك التعرف على ذلك قبل الشحن عن طريق طلب قراءات زاوية الانحناء المضمنة من سجل الإنتاج في نفس اليوم - وليس السجل النهائي تقرير مراقبة الجودة التي تأخذ عينات من شريط واحد لكل 500. يمكن لمورد مثل Lash Glues Factory، الذي ينتج المادة اللاصقة الخاصة به ويفهم التفاعل بين زاوية التجعيد ومنطقة انتشار الغراء، تقديم المشورة بشأن التسامح الأمثل لأقطار الرموش المختلفة وسرعات التطبيق. يعد هذا الإسناد الترافقي بين هندسة الرموش والأداء اللاصق أمرًا نادرًا لدى موردي وصلات الرموش القياسية.
السماكة (القطر) التسامح: 0.03 مم مقابل 0.07 مم مراوح
0غالبًا ما تنجرف المراوح مقاس 0.07 مم بمعدل 0.005 إلى 0.01 مم لكل خصلة، ولا يتمكن من التقاطها إلا المسح بالليزر.
يقوم أحد الموزعين بطلب مراوح مقاس 0.07 مم من مورد جديد. الدفعة الأولى تبيع بشكل جيد. دفعة إعادة الطلب؟ يشعر نصف المعجبين بالضعف، وينخفض معدل الاحتفاظ بالمنتج، وتبدأ الصالونات في الشكوى. يصر المورد على أنها نفس المواصفات. ليست كذلك. انحرف القطر بمقدار 0.008 مم عبر مسار الإنتاج - وهو غير مرئي للعين المجردة، مما أدى إلى تدمير اتساق المروحة.
الاتساق داخل مروحة واحدة مقابل عبر الدفعات
تحتوي المروحة الواحدة مقاس 0.07 مم على 10 إلى 15 خيطًا. إذا كان كل خيط يختلف بمقدار 0.005 مم، فإن الصلابة الإجمالية للمروحة تتغير. بعض الخيوط تدعم الوزن؛ والبعض الآخر لا يفعل ذلك. يظهر هذا التفاوت مع انتشار ضعيف للمروحة وتساقط مبكر. المشكلة الحقيقية ليست في الجانب الفردي، بل في الانجراف عبر دفعة إنتاج كاملة. تُظهر تجربة الصناعة أن القطر المُعلن عنه 0.07 مم يمكن أن يتراوح بين 0.065 مم و0.075 مم عند قياسه فعليًا.
بالنسبة للموزع الذي يدير وحدات SKU متعددة، يعني هذا النطاق أن بعض المراوح الموجودة في نفس الكرتونة تتصرف بشكل مختلف. يمكن للمروحة مقاس 0.065 مم الاستمتاع بسهولة ولكنها تحمل قدرًا أقل من الغراء. تحافظ المروحة مقاس 0.075 مم على التجعيد بشكل أفضل ولكنها تبدو أثقل على الرموش الطبيعية. إذا كان عملاؤك في المراحل النهائية يتناوبون بين الكثافات دون تعديل أسلوبهم، فستتراكم شكاوى الاحتفاظ بهم.
يبدأ الإصلاح بسؤال بسيط أثناء عمليات تدقيق المصنع: "ما هو التسامح الموثق للقطر لكل خصلة ولكل دفعة؟" المورد الذي لا يستطيع الإجابة على ذلك ليس لديه سيطرة على العملية. الشخص الذي يمكنه الاستشهاد بنطاق معين - على سبيل المثال +/- 0.005 مم - قد حدد المشكلة على الأقل. والخطوة التالية هي التحقق من ذلك.
ميكرومتر الليزر مقابل مقياس الاتصال
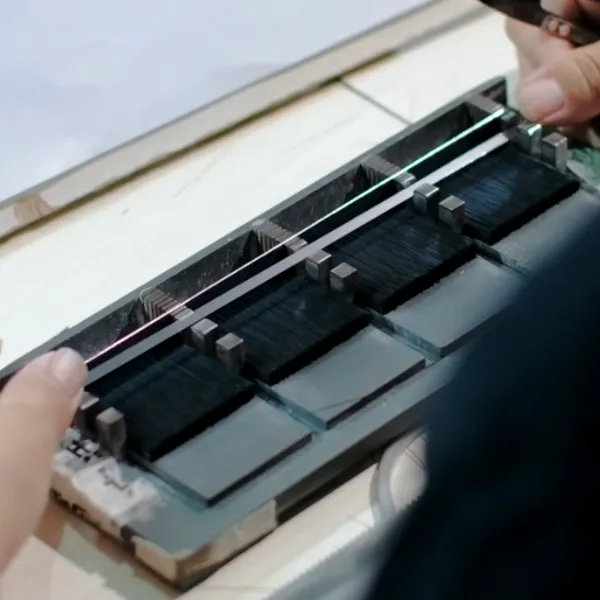
يضغط مقياس التلامس على طرف معدني على ألياف الرموش ويقرأ السُمك. بالنسبة للألياف الاصطناعية الصلبة، فإنه يعمل بشكل جيد. بالنسبة لضفيرة المروحة الناعمة مقاس 0.03 مم، فإنها تضغط الألياف بمقدار 0.003-0.005 مم تحت الضغط العادي. القراءة دائمًا أقل من القطر الفعلي. يقوم ميكرومتر الليزر بإطلاق شعاع عبر الشريط دون أي اتصال أو ضغط. يعطي القطر الحقيقي.
الفجوة مهمة. تُظهر قراءات مقياس التلامس 0.065 مم لشريط يبلغ قياسه 0.072 مم على ميكرومتر ليزر. اجتاز المورد مراقبة الجودة الخاصة به باستخدام مقياس الاتصال. رأى صالون المشتري منتجًا مختلفًا تمامًا.
لإجراء تدقيق للمصنع، اسأل عن طريقة القياس التي يستخدمونها. لا تزال العديد من العمليات الصغيرة تستخدم مقاييس الاتصال لأنها أقل تكلفة. يعمل إعداد ميكرومتر الليزر بشكل أعلى ولكنه يعطي قراءة قابلة للتكرار عبر 100 شريط في ثوانٍ. إذا لم يتمكن المورد الخاص بك من إنتاج تقرير مسح بالليزر لمراوحه مقاس 0.03 مم أو 0.07 مم، فلن يتم التحقق من مطالبة التسامح.
هذا هو المكان الذي يكون فيه وجود ورقة مواصفات مراقبة الجودة يمكن التحقق منها لموردي الرموش أمرًا مهمًا. ملف PDF بسيط من المورد يسرد جهاز القياس وتاريخ المعايرة وحجم العينة يحول "0.07 مم" غامضًا إلى مواصفات يمكن الدفاع عنها. وبدون هذا السجل الورقي، فأنت تثق برقم قد يكون أقل بنسبة 10%.
بالنسبة للموزعين الذين يديرون مصانع متعددة، احتفظ بميكرومتر ليزر محمول في مستودعك. قم بالفحص الفوري لمروحة واحدة من كل كرتونة في الدفعة الأولى الواردة. عادةً ما تكشف جولة واحدة من القياسات عن الموردين الذين يتحكمون في عمليتهم، وأي منهم يخمن. سيكلفك التخمين إعادة ترتيب الشكاوى في اتجاه مجرى النهر.
التسامح مع قاعدة الشريط: العرض، حجم العقدة، ومنطقة التصاق الغراء
يمكن لانحراف قاعدة الشريط بمقدار 0.05 مم أن يحول خط الرموش السلس إلى فجوة مرئية يلاحظها العملاء على الفور.
يتحكم عرض قاعدة الشريط وحجم العقدة بشكل مباشر في مقدار ملامسة سطح الغراء للرموش الطبيعية. قاعدة عريضة للغاية على شريط الرموش تجبر الشريط على الجلوس بعيدًا عن خط الرموش، مما يقلل من الالتصاق ويسبب رفعًا مبكرًا. قاعدة ضيقة جدًا على مروحة مصنوعة مسبقًا تترك العقدة تسبح في الغراء، الذي يهاجر إلى الرموش ويصلبها. بالنسبة للموزع الذي يقوم بمراجعة المصنع، فإن هذه التفاوتات تفصل الدفعة المتوافقة عن كارثة إعادة الطلب.
رموش قطاعية: ±0.1 ملم عرض النطاق المسموح به
تحمل الرموش الشريطية الكلاسيكية شريطًا موحدًا يقع مباشرة فوق خط الرموش الطبيعي. تسمح ممارسات الصناعة باختلاف ±0.1 مم في عرض النطاق عبر عملية الإنتاج. النطاق الذي يبلغ قياسه 0.8 ملم من أحد الطرفين و0.9 ملم من الطرف الآخر يقع ضمن المواصفات. أبعد من ذلك، ينتشر الغراء بشكل غير متساو، وينخفض الاحتفاظ به على الأجزاء الرقيقة. أثناء مراجعة المصنع، اطلب قراءات الميكرومتر من ثلاث نقاط على طول خمس شرائح عشوائية لكل دفعة.
المراوح المصنوعة مسبقًا والمجموعات التي يمكنك صنعها بنفسك: ± 0.05 مم من تناسق العقدة
تعتمد المراوح المصنوعة مسبقًا والرموش العنقودية التي يمكنك صنعها بنفسك على عقدة صغيرة في القاعدة بدلاً من شريط مستمر. يجب أن يكون تفاوت عرض العقدة نصف عرض الرموش الشريطية — ±0.05 مم — لأنه حتى التباين بمقدار 0.1 مم يخلق فجوة مرئية عند وضع مراوح متعددة جنبًا إلى جنب. العقدة التي يبلغ حجمها 0.6 مم بدلاً من 0.55 مم تجبر المروحة التالية على التداخل أو ترك بقعة صلعاء. هذا هو السبب الأول لفجوات خط الرموش في تطبيقات الصالون.
- هدف حجم العقدة: بالنسبة للمروحة القياسية مقاس 0.07 مم، يجب أن يبلغ عرض قاعدة العقدة 0.50-0.60 مم. استخدم أ الفرجار الرقمي بدقة 0.01 مم للتحقق.
- منطقة التصاق الغراء: توفر العقدة الأوسع مزيدًا من الاتصال بالغراء ولكنها تزيد من الوزن. النقطة المثالية للاحتفاظ بدون حجم كبير هي 0.55 مم ±0.05 لمراوح الحجم و0.45 مم ±0.05 للمراوح الكلاسيكية.
عند صياغة ورقة مواصفات مراقبة الجودة لموردي الرموش بتنسيق PDF، قم بتضمين كلا التفاوتات. قم بتقطيع الرموش بقطر ±0.1 مم، والمراوح والمجموعات المعدة مسبقًا بقطر ±0.05 مم. المورد الذي لا يستطيع إثبات الاتساق على مستوى الدُفعة عند هذه العتبات سيؤدي إلى تقديم شكاوى في المراحل النهائية - وتصل هذه الشكاوى إلى صندوق الوارد الخاص بك، وليس إلى صندوق الوارد الخاص بهم.
| المعلمة | مواصفة | تأثير |
|---|---|---|
| عرض قاعدة الفرقة (الرموش الشريطية) | ± 0.1 ملم | يمنع ظهور فجوات في خط الرموش. يحسن راحة العميل وارتداءه |
| عرض قاعدة النطاق (المراوح المعدة مسبقًا) | ± 0.05 ملم | يضمن تطبيقًا سلسًا للحجم؛ أمر بالغ الأهمية لتجنب الفجوات في المراوح المعدة مسبقًا |
| اتساق حجم العقدة | ± 0.05 ملم | يوحد منطقة التصاق الغراء. يقلل من فشل الاحتفاظ وإعادة العمل |
| منطقة التصاق الغراء (الحد الأدنى لكل عقدة) | ≥0.3 مم² | اتصال كاف لعقد قوي. يمنع التساقط المبكر |
| طريقة القياس (مستحسن) | ميكرومتر الليزر أو المقارنة البصرية | دقة أعلى من الفرجار. تمكن التحقق من مراقبة الجودة من دفعة إلى دفعة |
إنشاء ورقة الغش الخاصة بمراقبة الجودة لعمليات تدقيق الموردين
مواصفات الرموش بدون نطاقات التسامح هي مجرد قائمة أمنيات.
تسرد معظم أوراق مراقبة الجودة للموزع القيم المستهدفة ولكنها تتخطى نطاق التسامح. تلك الفجوة هي أين اختلاف الدفعة يخفي. يوافق مندوب المبيعات على رموش يبلغ طولها 0.07 مم، ثم يقوم فريق الإنتاج بشحن مادة يبلغ قياسها 0.078 مم على أسمك خصلة. تلاحظ الصالونات التابعة لك أن المروحة لن تشتعل بشكل متساوٍ، مما يؤدي إلى انخفاض معدل الاحتفاظ بها، وتصل الشكاوى إلى مكتبك. أنت بحاجة إلى ورقة غش تجيب على سؤال واحد لكل بُعد: ما مدى المسافة المقبولة؟
الطول: اضبط ±0.5 مم وتحقق من صحة الأداة
تعمل الرموش مقاس 10 مم والتي يبلغ قياسها 10.6 مم على تغيير حمل الوزن على الرموش الطبيعية. بالنسبة لمراوح الحجم، يؤدي ذلك بمقدار 0.6 مم الإضافي إلى تغيير مركز ثقل المروحة. الاختلاف المقبول في طول الرموش ملم هو ±0.5 ملم. أي شيء أبعد من ذلك يحتاج إلى دفعة تم وضع علامة عليها. إحضار ميكرومتر معايرة للتدقيق. اطلب من فريق مراقبة الجودة قياس 40 خيطًا من ثلاث صناديق كرتونية عشوائية. إذا تجاوز المتوسط 0.5 ملم فوق المواصفات، فارفض النقل.
زاوية الضفيرة: قوالب JIS مقابل قوالب أمريكا الشمالية
يبلغ منحنى C وفقًا لمعايير JIS حوالي 45-50 درجة. غالبًا ما يخفض الموردون في أمريكا الشمالية ذلك عند 48-55 درجة. تؤدي هذه الفجوة بمقدار 5 درجات إلى اختلاف واضح في رفع العين. بالنسبة لطريقة قياس مدى تحمل تجعيد الرموش، أحضر معك قالب درجة مطبوعًا، وليس بطاقة مرجعية مرئية. ضع الرموش بجوار القالب وتحقق من 20 خيطًا. إذا كان أكثر من 10% يقع خارج نطاق ±2 درجة من المواصفات الخاصة بك، فإن الدفعة تحتاج إلى إعادة الخبز.
القطر: المسح بالليزر يلتقط ما يفتقده الفرجار
يعلن أحد الموردين عن رموش بطول 0.07 مم، لكن الاختلاف من خصلة إلى خصلة يصل إلى 0.01 مم. يقيس مقياس التلامس الشريط الأكثر سمكًا. يقوم ميكرومتر ليزر بمسح كل خيط في المروحة. لمعرفة كيفية التحقق من اتساق قطر الرموش تدقيق المصنع، اطلب الاطلاع على سجلات الماسح الضوئي الليزري المضمنة في المصنع للدفعة السابقة. الانجراف المقبول لكل حبلا هو ± 0.005 مم. أي شيء أوسع يعني أن قالب البثق يحتاج إلى صيانة.
عرض قاعدة النطاق: جهاز تمييز المروحة المُصنع مسبقًا
بالنسبة للرموش الشريطية، يكون اختلاف عرض قاعدة الشريط ±0.1 مم مقبولًا. بالنسبة للجماهير المعدة مسبقًا، ينخفض هذا التسامح إلى النصف. عند ±0.05 مم، توضع المروحة بشكل مسطح على الرموش الطبيعية. عند ±0.1 ملم، تحصل على فجوة مرئية عند خط الرموش، ويرى العميل ذلك في المرآة. بالنسبة لتحمل عرض قاعدة شريط الرموش للمراوح المعدة مسبقًا، اضبط المواصفات على ±0.05 مم وتحقق باستخدام الفرجار الرقمي عبر 30 معجبًا قبل الموافقة على التشغيل المجمع.
يجب أن تحتوي ورقة الغش الخاصة بمراقبة الجودة على أربعة أسطر من البيانات: الطول ±0.5 مم، والتجعيد ±2 درجة، والقطر ±0.005 مم، وقاعدة الشريط ±0.05 مم للمراوح. ثلاثة أسئلة بنعم/لا للمورد: هل يمكنك تقديم سجل ميكرومتر الليزر للدفعة الأخيرة؟ هل تستخدم قالب درجة أو مرجعًا مرئيًا للتجعيد؟ ما هو الفاصل الزمني لقياس قاعدة النطاق الخاص بك أثناء الإنتاج؟ إذا جاءت الإجابات على أنها "نحن نتحقق من العينات" بدلاً من "نحن نسجل كل دفعة"، فقد وجدت الخطر.
خاتمة
الفجوة بين المواصفات المعلن عنها للمورد وعملية الإنتاج الفعلية هي مصدر معظم شكاوى الموزعين. عندما ينحرف طول وصلة الرموش بمقدار 0.5 مم، تتغير زاوية التجعيد بمقدار 2 درجة، أو يتذبذب القطر بمقدار 0.005 مم، تنخفض معدلات الاحتفاظ وينهار الحجم المعاد ترتيبه. هذه التفاوتات ليست نظرية، فهي تمثل الخط الفاصل بين خط إنتاج مستقر وإعادة البناء المكلفة.
- اختلاف الطول المقبول: ± 0.5 مم كحد أقصى لكل دفعة.
- ينقسم تسامح المنحنى C بين معايير JIS ومعايير أمريكا الشمالية.
- ميكرومترات الليزر تلتقط انحراف القطر الذي تفتقده مقاييس التلامس.
- تتطلب المراوح المصنوعة مسبقًا تفاوت عرض قاعدة النطاق بمقدار ±0.05 مم.
يمكنك استخدام هذه النطاقات لإنشاء ورقة مواصفات مراقبة الجودة لموردي الرموش بتنسيق PDF الذي يصبح خط الأساس للتدقيق الخاص بك. ابدأ بتشغيل كيفية التحقق من تدقيق المصنع الخاص بتناسق قطر الرموش على المورد الحالي الخاص بك - قم بقياس 50 خيطًا عشوائيًا باستخدام ميكرومتر ليزر، وليس مقياس الاتصال. المعيار الذي يجب تذكره: المصنع الموثوق به يحافظ على تباين القطر أقل من ±0.005 مم عبر جميع الخيوط في مروحة واحدة. إذا لم تتمكن من تحقيق ذلك، فإن عملية إعادة الطلب التالية ستؤدي إلى تقديم شكاوى. تصفح صفحة الشركة المصنعة لملحقات الرموش بحثًا عن مورد ينشر هذه الأرقام مقدمًا.
الأسئلة المتداولة
ما هو طول التحمل المقبول للرموش الكثيفة؟
التسامح القياسي هو ±0.5 مم للرموش الكثيفة للحفاظ على تناسق المروحة والاحتفاظ بها. يمكن أن يؤدي تغيير نصف ملليمتر إلى كسر توزيع الوزن والتسبب في فقدان الوزن مبكرًا. الإصرار على التحقق من الميكرومتر في مرحلة ما قبل الإنتاج.
كيف يتم قياس تحمل زاوية الضفيرة؟
يتم قياس درجة تحمل التجعيد بالدرجات، عادةً ±2 درجة لكل دفعة، وليس عن طريق القوالب المرئية وحدها. تفتقد عمليات الفحص المرئي فقط انحراف التجعيد التدريجي الذي يؤثر على اتساق الرفع. اطلب بيانات قياس الزاوية ومقارنة القالب المرئي.
ما هو سمك التسامح المقبول للرموش المروحية 0.07 مم؟
بالنسبة للمراوح مقاس 0.07 مم، يمكن للخيوط الفردية أن تنجرف بمقدار 0.005-0.01 مم لكل خصلة، والتي لا يمكن التقاطها بشكل موثوق إلا عن طريق المسح بالليزر. تفتقد مقاييس التلامس هذا التباين وتؤدي إلى عدم تناسق جودة المروحة. استخدم ميكرومتر الليزر للتحقق من سمك الدفعة إلى الدفعة.
ما الذي يسبب انجراف الضفيرة في بيئات المصانع منخفضة الرطوبة؟
يمكن أن يؤدي انخفاض الرطوبة أثناء التصنيع إلى استرخاء التجعد أو تغيره بمقدار 2-3 درجات بسبب فقدان رطوبة الألياف. تنتج المصانع التي لا تتحكم في الرطوبة زوايا تجعيد غير متناسقة عبر عمليات الإنتاج المختلفة. التأكد من احتفاظ المصنع بالرطوبة النسبية بنسبة 45-60% أثناء الإنتاج.