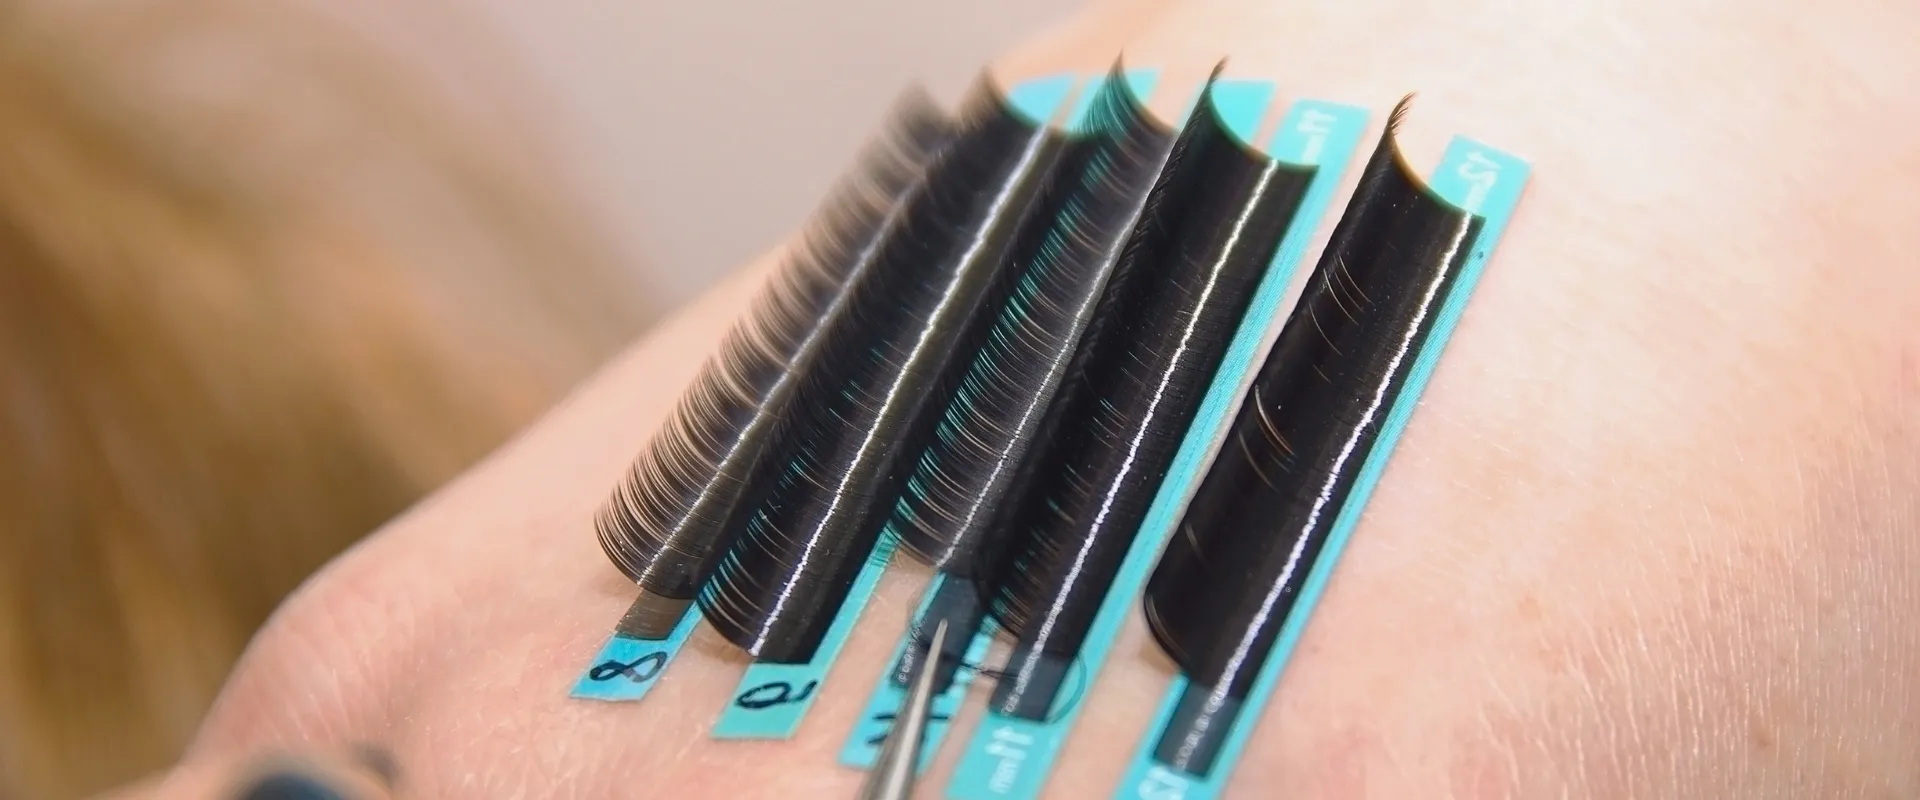


Las tolerancias de calidad de las extensiones de pestañas son el primer punto de control que los compradores deben fijar antes de aprobar un proveedor, un presupuesto o un espacio de producción. Su lista de verificación de abastecimiento parece sólida. Precios FOB, aprobación de muestras, plazos de entrega: todo confirmado. Usted aprobó una muestra de preproducción que coincidía con la hoja de especificaciones al milímetro.
Luego aterrizó el envío a granel y los clientes de su salón de belleza comenzaron a quejarse: las pestañas de 12 mm se ven desiguales, la curva en C no mantiene la elevación y un lote de abanicos prefabricados tienen espacios en la línea de las pestañas. Ese pedido de 50.000 dólares fracasó porque nadie comprobó lo único que une una muestra y una producción en masa: las tolerancias de calidad reales de las extensiones de pestañas incorporadas en las normas del proveedor. proceso de fabricación.
Una muestra es una promesa. Una tolerancia es la prueba de que la promesa se cumple en 10.000 unidades. Cuando un proveedor anuncia un diámetro de 0,07 mm, la verdadera pregunta es si cada hebra de un ventilador se mantiene dentro de los 0,005 mm de ese número y si el ángulo de curvatura varía a medida que cambia la humedad en el piso de la fábrica.
Los distribuidores que se saltan esta capa de verificación terminan asumiendo los costos de devolución o, peor aún, perdiendo cuentas de salón. Los estándares a continuación le brindan un punto de referencia mensurable para incluir en su próximo contrato de proveedor y auditoría contra la entrega.
Tolerancia de longitud: por qué es importante +/− 0,5 mm para las pestañas con volumen
Medio milímetro cambia la distribución del peso, rompiendo la simetría y retención del ventilador.
Cuando llega un envío mayorista de pestañas con un volumen de 12 mm y la inspección revela que los mechones alcanzan los 12,6 mm, esa diferencia de 0,6 mm en el borde exterior desplaza la distribución del peso del ventilador hacia afuera. La esquina interior soporta menos carga, lo que provoca una retención desigual y una caída temprana. La variación en mm de la longitud de las pestañas aceptable en la industria generalmente se sitúa en ±0,5 mm, pero los fanáticos del volumen exigen un control más estricto porque múltiples hebras delgadas agravan el desequilibrio.
Impacto en la distribución y retención del peso.
Las pestañas con volumen dependen de la misma longitud en cada abanico para mantener el centro de gravedad cerca de la base. Un solo hilo largo inclina el abanico, alejando el adhesivo del punto de contacto natural de las pestañas. El resultado es una caída del 30-40% en la retención en la sección interna del ojo, lo que genera quejas de los clientes y repeticiones de citas. Los distribuidores que auditen a los proveedores deben señalar cualquier variación de longitud superior a ±0,5 mm en el informe de control de calidad.
Cómo medir con un micrómetro calibrado
Utilice un micrómetro digital con resolución de 0,01 mm, calibrado cada 30 días contra un bloque patrón. Mida al menos el 10% de cada lote, tomando muestras desde el principio, la mitad y el final del ciclo de producción. Coloque la pestaña plana sobre el yunque, cierre el eje suavemente hasta que entre en contacto con la fibra sin comprimirla y registre la lectura. Repita en 10 hebras por muestra para calcular la media y el rango. Lash Glues Factory incorpora este protocolo de medición de tres puntos en su propio proceso de control de calidad para envases de adhesivos: las dimensiones consistentes son tan críticas para la integridad del sello del pegamento como para el rendimiento de las pestañas.
Insista en que su proveedor proporcione un registro de mediciones para cada lote. Si no pueden producir uno, no tiene forma de verificar si se mantuvo la variación aceptable de la longitud de las pestañas en mm al por mayor. Una sola desviación no comprobada puede provocar el rechazo de un envío completo.
Tolerancia del ángulo de curvatura: J, B, C, D, L: definición del rango
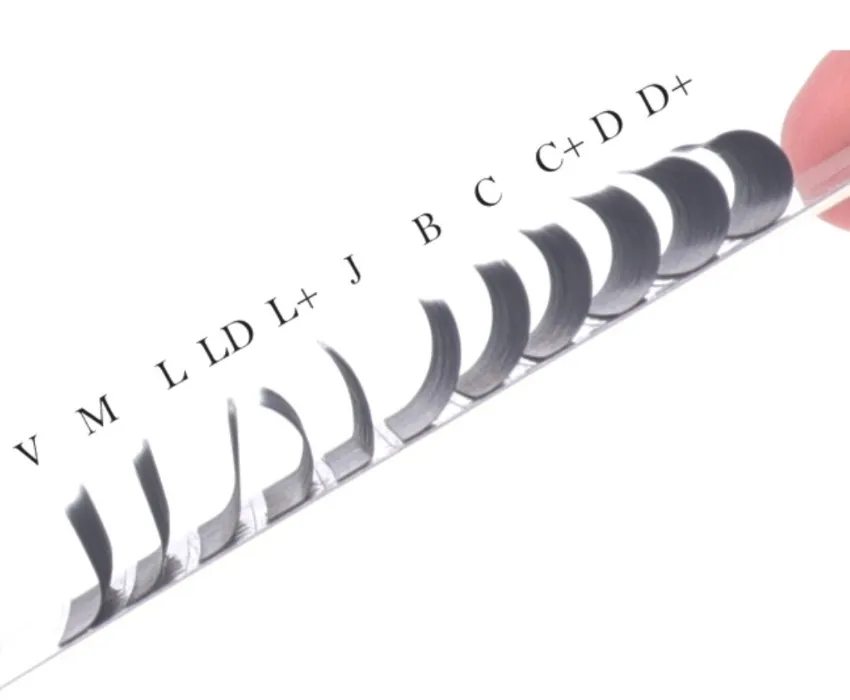
Una tolerancia de curvatura de +/− 2° elimina las inconsistencias de elevación entre lotes de producción.
La mayoría de las especificaciones de tolerancia de curvatura enumeran un rango de grados: curva C a 45° ± 2°, curva D a 55° ± 2°. Pero cuando sacas de la caja 50 tiras de una fábrica, la verdadera pregunta es si midieron ese ángulo con un transportador calibrado o simplemente coincidieron con una foto. Las plantillas visuales (una imagen de referencia impresa de “C” o “D”) siguen siendo el método dominante en las fábricas de bajo costo. Ahí es donde comienza la deriva.
Grados versus plantillas visuales
- Método de medición de ángulo: Un transportador digital o un goniómetro láser lee el ángulo de curvatura en la base de la fibra de las pestañas, a 2 mm de la punta. Las plantillas visuales dependen del ojo del operador para hacer coincidir una línea curva, lo que introduce una variación de ± 4° en un buen día.
- Riesgo para su hoja de especificaciones: Si aprueba una muestra que parece "C" a simple vista pero mide 42° en lugar de 45°, la orden de producción puede variar entre 39° y 40°. Eso cambia el mapa de elevación y los clientes de su salón verán pestañas que lucen más planas que las imágenes promocionales.
Para un distribuidor de productos de belleza que audita a varios proveedores, la solución es sencilla: escriba "debe verificarse con un medidor de ángulo digital en 3 puntos por tira" en su hoja de especificaciones de control de calidad. Es probable que una fábrica que rechace esa cláusula siga utilizando comprobaciones basadas únicamente en plantillas.
Problemas comunes de deriva del rizo en fábricas con baja humedad
La deriva del rizo ocurre cuando la fibra PBT (tereftalato de polibutileno) se endurece bajo calor y humedad inconsistentes. Una fábrica que funciona con una humedad relativa del 30 % en invierno producirá un ángulo de rizo más pronunciado que la misma línea que funciona con una humedad relativa del 55 % en verano. El estándar JIS (ampliamente utilizado en la producción asiática) permite una tolerancia más flexible (hasta ± 4° para la curva C) en comparación con la expectativa norteamericana de ± 2°. Esa brecha significa que un lote de pestañas con curva en C que pasa el control de calidad basado en JIS de la fábrica puede llegar a su almacén en EE. UU. con una elevación visiblemente menor.
Puede detectar esto antes del envío solicitando lecturas del ángulo de curvatura en línea del registro de producción del mismo día, no del final. informe de control de calidad que muestra una tira por cada 500. Un proveedor como Lash Glues Factory, que produce su propio adhesivo y comprende la interacción entre el ángulo de rizo y el área de extensión del pegamento, puede asesorar sobre la tolerancia óptima para diferentes diámetros de pestañas y velocidades de aplicación. Esa referencia cruzada entre la geometría de las pestañas y el rendimiento del adhesivo es poco común en los proveedores de extensiones de pestañas estándar.
Tolerancia de espesor (diámetro): ventiladores de 0,03 mm frente a 0,07 mm
0Los ventiladores de 0,07 mm suelen desviarse entre 0,005 y 0,01 mm por hebra; solo el escaneo láser los detecta.
Un distribuidor encarga ventiladores de 0,07 mm a un nuevo proveedor. El primer lote se vende bien. ¿El lote de reorden? La mitad de los fanáticos se sienten débiles, la retención disminuye y los salones comienzan a quejarse. El proveedor insiste en que es la misma especificación. Que no es. El diámetro se desvió 0,008 mm a lo largo de la producción, algo invisible a simple vista, fatal para la consistencia del ventilador.
Consistencia dentro de un solo ventilador versus entre lotes
Un solo abanico de 0,07 mm contiene de 10 a 15 hilos. Si cada hilo varía en 0,005 mm, la rigidez general del ventilador cambia. Algunas hebras soportan peso; otros no. Esa desigualdad se manifiesta en una mala distribución del ventilador y una caída temprana. El verdadero problema no es el aspecto individual, sino la deriva en todo un lote de producción. La experiencia de la industria muestra que un diámetro anunciado de 0,07 mm puede oscilar entre 0,065 mm y 0,075 mm cuando realmente se mide.
Para un distribuidor que gestiona varios SKU, ese rango significa que algunos ventiladores en la misma caja se comportan de manera diferente. Un ventilador de 0,065 mm se ventila fácilmente pero retiene menos pegamento. Un abanico de 0,075 mm mantiene mejor el rizo pero se siente más pesado en las pestañas naturales. Si sus clientes intermedios rotan entre densidades sin ajustar su técnica, las quejas de retención se acumulan.
La solución comienza con una simple pregunta durante las auditorías de fábrica: "¿Cuál es su tolerancia de diámetro documentada por torón y por lote?" Un proveedor que no puede responder que no tiene control de procesos. Quien pueda citar un rango específico (digamos +/- 0,005 mm) al menos habrá definido el problema. El siguiente paso es verificarlo.
Micrómetro láser versus medidor de contacto
Un medidor de contacto presiona una punta de metal contra la fibra de las pestañas y lee el grosor. Para una fibra sintética rígida, funciona bien. Para una hebra de abanico suave de 0,03 mm, comprime la fibra entre 0,003 y 0,005 mm bajo presión normal. La lectura es siempre inferior al diámetro real. Un micrómetro láser dispara un rayo a través del hilo sin contacto ni compresión. Da el diámetro real.
La brecha importa. Las lecturas del calibre de contacto muestran 0,065 mm para un hilo que midió 0,072 mm en un micrómetro láser. El proveedor pasó su propio control de calidad con el medidor de contacto. El salón del comprador vio un producto completamente diferente.
Para una auditoría de fábrica, pregunte qué método de medición utilizan. Muchas operaciones más pequeñas todavía utilizan medidores de contacto porque cuestan menos. La configuración de un micrómetro láser tiene un rendimiento mayor pero proporciona una lectura repetible en 100 hilos en segundos. Si su proveedor no puede producir un informe de escaneo láser para sus ventiladores de 0,03 mm o 0,07 mm, la afirmación de tolerancia no está verificada.
Aquí es donde es importante tener una hoja de especificaciones de control de calidad verificable para los proveedores de pestañas. Un simple PDF del proveedor que enumera su dispositivo de medición, la fecha de calibración y el tamaño de la muestra convierte un vago “0,07 mm” en una especificación defendible. Sin ese rastro documental, estás confiando en una cifra que podría estar equivocada en un 10 %.
Para los distribuidores que gestionan varias fábricas, mantenga un micrómetro láser portátil en su almacén. Inspeccione al azar un ventilador de cada caja del primer lote entrante. Una ronda de medición generalmente revela qué proveedores controlan su proceso y cuáles están adivinando. Los que adivinen le costarán reordenar las quejas más adelante.
Tolerancia de la base de la banda: ancho, tamaño del nudo y área de adhesión del pegamento
Una desviación de la base de la banda de 0,05 mm puede convertir una línea de pestañas sin costuras en un espacio visible que los clientes notan de inmediato.
El ancho de la base de la banda y el tamaño del nudo controlan directamente la cantidad de superficie de pegamento que entra en contacto con las pestañas naturales. Una base demasiado ancha en una tira de pestañas obliga a la banda a asentarse lejos de la línea de las pestañas, lo que reduce la adherencia y provoca un despegue prematuro. Una base demasiado estrecha en un abanico prefabricado deja el nudo nadando en pegamento, que migra hacia la pestaña y la endurece. Para un distribuidor que audita una fábrica, estas tolerancias separan un lote que cumple con las normas de un desastre de reorden.
Pestañas en tira: Tolerancia de ancho de banda de ±0,1 mm
Las pestañas en tira clásicas llevan una banda uniforme que se ubica directamente sobre la línea natural de las pestañas. La práctica de la industria permite una variación de ±0,1 mm en el ancho de la banda a lo largo de una tirada de producción. Una banda que mide 0,8 mm en un extremo y 0,9 mm en el otro entra dentro de las especificaciones. Más allá de eso, el pegamento se esparce de manera desigual y la retención cae en las secciones más delgadas. Durante una auditoría de fábrica, solicite lecturas micrométricas de tres puntos a lo largo de cinco tiras aleatorias por lote.
Abanicos prefabricados y grupos de bricolaje: consistencia de nudos de ±0,05 mm
Los abanicos prefabricados y las pestañas en racimo de bricolaje se basan en un pequeño nudo en la base en lugar de una banda continua. La tolerancia del ancho del nudo debe ser la mitad que la de las pestañas en tira (±0,05 mm) porque incluso una variación de 0,1 mm crea un espacio visible cuando se colocan varios ventiladores uno al lado del otro. Un nudo de 0,6 mm en lugar de 0,55 mm obliga al siguiente abanico a superponerse o deja una zona calva. Esta es la causa número uno de espacios en la línea de las pestañas en las aplicaciones de salón.
- Objetivo del tamaño del nudo: Para un ventilador estándar de 0,07 mm, la base del nudo debe medir entre 0,50 y 0,60 mm de ancho. Utilice un calibrador digital con resolución de 0,01 mm para verificar.
- Área de adhesión del pegamento: Un nudo más ancho proporciona más contacto con el pegamento pero aumenta el peso. El punto óptimo de retención sin volumen es de 0,55 mm ±0,05 para ventiladores de volumen y de 0,45 mm ±0,05 para ventiladores clásicos.
Al redactar el PDF de su hoja de especificaciones de control de calidad para proveedores de pestañas, incluya ambas tolerancias. Tira de pestañas a ±0,1 mm, abanicos y grupos prefabricados a ±0,05 mm. Un proveedor que no pueda demostrar coherencia a nivel de lote en estos umbrales generará quejas posteriores, y esas quejas llegarán a su bandeja de entrada, no a la de ellos.
| Parámetro | Especificación | Impacto |
|---|---|---|
| Ancho de la base de la banda (pestañas en tira) | ±0,1mm | Previene espacios visibles en la línea de las pestañas; mejora la comodidad y el uso del cliente |
| Ancho de la base de la banda (ventiladores prefabricados) | ±0,05 milímetros | Garantiza una aplicación de volumen perfecta; fundamental para evitar huecos en los ventiladores prefabricados |
| Consistencia del tamaño del nudo | ±0,05 milímetros | Unifica la zona de adhesión del pegamento; Reduce los fallos de retención y el retrabajo. |
| Área de adhesión del pegamento (mínimo por nudo) | ≥0,3 mm² | Contacto suficiente para una sujeción fuerte; previene la caída prematura |
| Método de medición (recomendado) | Micrómetro láser o comparador óptico. | Mayor precisión que los calibradores; permite la verificación de control de calidad de lote a lote |
Creación de su propia hoja de referencia de control de calidad para auditorías de proveedores
Una especificación de pestañas sin rangos de tolerancia es sólo una lista de deseos.
La mayoría de las hojas de control de calidad de los distribuidores enumeran los valores objetivo pero omiten el rango de tolerancia. Esa brecha es donde variación de lote se esconde. Un representante de ventas acepta pestañas de 0,07 mm, luego la producción envía material que mide 0,078 mm en su hebra más gruesa. Sus salones posteriores notan que el ventilador no se enciende de manera uniforme: la retención cae y las quejas llegan a su escritorio. Necesita una hoja de referencia que responda una pregunta por dimensión: ¿hasta qué punto es aceptable?
Longitud: establezca ±0,5 mm y valide la herramienta
Una pestaña de 10 mm que mide 10,6 mm cambia la carga de peso sobre la pestaña natural. Para los ventiladores de volumen, esos 0,6 mm adicionales desplazan el centro de gravedad del ventilador. La variación aceptable de la longitud de las pestañas en mm al por mayor es de ±0,5 mm. Cualquier cosa más allá de eso necesita un lote marcado. Lleve un micrómetro calibrado a la auditoría. Haga que el equipo de control de calidad mida 40 hebras de tres cajas al azar. Si el promedio supera los 0,5 mm por encima de la especificación, rechace el cambio.
Ángulo de rizo: JIS frente a plantillas norteamericanas
La curva C según los estándares JIS es de aproximadamente 45 a 50 grados. Los proveedores norteamericanos suelen reducirlo entre 48 y 55 grados. Esa brecha de 5 grados provoca una diferencia de elevación visible en el ojo. Para el método de medición de la tolerancia al rizo de las pestañas, traiga una plantilla de grados impresa, no una tarjeta de referencia visual. Coloque la pestaña al lado de la plantilla y revise 20 hebras. Si más del 10% queda fuera de ±2 grados de su especificación, es necesario volver a hornear el lote.
Diámetro: el escaneo láser detecta lo que los calibradores pasan por alto
Un proveedor anuncia pestañas de 0,07 mm, pero la variación entre hebras llega a 0,01 mm. Un calibre de contacto mide el hilo más grueso. Un micrómetro láser escanea cada hebra en un abanico. Cómo comprobar la consistencia del diámetro de las pestañas auditoría de fábrica, solicite ver los registros del escáner láser en línea de la fábrica para el lote anterior. La deriva aceptable por hebra es de ±0,005 mm. Cualquier cosa más ancha significa que el troquel de extrusión necesita mantenimiento.
Ancho de la base de la banda: el diferenciador del ventilador prefabricado
Para pestañas en tira, se acepta una variación del ancho de la base de la banda de ±0,1 mm. Para los fanáticos prefabricados, esa tolerancia se reduce a la mitad. A ±0,05 mm, el abanico queda plano contra la pestaña natural. A ±0,1 mm, se obtiene un espacio visible en la línea de las pestañas y el cliente lo ve en el espejo. Para la tolerancia del ancho de la base de la banda de pestañas para abanicos prefabricados, establezca la especificación en ±0,05 mm y verifique con un calibrador digital en 30 abanicos antes de aprobar la ejecución masiva.
Su hoja de referencia de control de calidad terminada debe contener cuatro líneas de datos: longitud ±0,5 mm, curvatura ±2 grados, diámetro ±0,005 mm, base de la banda ±0,05 mm para ventiladores. Tres preguntas de sí/no para el proveedor: ¿Puede proporcionarnos el registro del micrómetro láser del último lote? ¿Utiliza una plantilla de grado o una referencia visual para el rizo? ¿Cuál es el intervalo de medición de la base de su banda durante la producción? Si las respuestas son "comprobamos muestras" en lugar de "registramos cada lote", descubrió el riesgo.
Conclusión
La brecha entre las especificaciones anunciadas por un proveedor y la producción real es donde se originan la mayoría de las quejas de los distribuidores. Cuando la longitud de una extensión de pestañas se desvía 0,5 mm, el ángulo de rizo cambia 2° o el diámetro se tambalea 0,005 mm, las tasas de retención caen y el volumen de reordenación colapsa. Estas tolerancias no son teóricas: son la línea entre una línea de productos estable y una reconstrucción costosa.
- Variación de longitud aceptable: ±0,5 mm máximo por lote.
- La tolerancia de la curva C se divide entre los estándares JIS y norteamericanos.
- Los micrómetros láser detectan la desviación del diámetro que los medidores de contacto no detectan.
- Los ventiladores prefabricados requieren una tolerancia del ancho de la base de la banda de ±0,05 mm.
Puede utilizar estos rangos para crear una hoja de especificaciones de control de calidad en PDF para proveedores de pestañas que se convierta en su punto de referencia de auditoría. Comience realizando una auditoría de fábrica de cómo verificar la consistencia del diámetro de las pestañas en su proveedor actual: mida 50 hebras al azar con un micrómetro láser, no con un medidor de contacto. El punto de referencia para recordar: una fábrica confiable mantiene una variación de diámetro por debajo de ±0,005 mm en todos los hilos en un solo ventilador. Si el suyo no puede alcanzar eso, su próximo pedido traerá quejas. Busque en la página del fabricante de extensiones de pestañas un proveedor que publique estos números por adelantado.
Preguntas frecuentes
¿Cuál es la tolerancia de longitud aceptable para pestañas con volumen?
La tolerancia estándar es de ±0,5 mm para pestañas con volumen para mantener la simetría y la retención en forma de abanico. Un cambio de medio milímetro puede alterar la distribución del peso y provocar una muda prematura. Insistir en la verificación micrométrica en la etapa de preproducción.
¿Cómo se mide la tolerancia del ángulo de curvatura?
La tolerancia al rizado se mide en grados, normalmente ±2° por lote, y no solo mediante plantillas visuales. Las comprobaciones solo visuales no detectan la deriva gradual del rizo que afecta la consistencia del levantamiento. Solicite datos del calibre de ángulos y comparación de plantillas visuales.
¿Qué tolerancia de espesor es aceptable para pestañas en abanico de 0,07 mm?
Para ventiladores de 0,07 mm, los hilos individuales pueden desplazarse entre 0,005 y 0,01 mm por hilo, lo que sólo el escaneo láser detecta de manera confiable. Los medidores de contacto no detectan esa variación y provocan una calidad inconsistente del ventilador. Utilice un micrómetro láser para verificar el espesor de un lote a otro.
¿Qué causa la deriva del rizo en entornos industriales con baja humedad?
La baja humedad durante la fabricación puede hacer que el rizo se relaje o cambie entre 2 y 3° debido a la pérdida de humedad de la fibra. Las fábricas sin control de humedad producen ángulos de rizo inconsistentes en diferentes series de producción. Confirme que la fábrica mantiene entre 45 y 60 % de humedad relativa durante la producción.