

As tolerâncias de qualidade da extensão do chicote são o primeiro ponto de verificação que os compradores devem bloquear antes de aprovarem um fornecedor, orçamento ou slot de produção. Sua lista de verificação de fornecimento parece sólida. Preço FOB, aprovação de amostra, prazos de entrega – tudo confirmado. Você assinou uma amostra de pré-produção que correspondia milimetricamente à folha de especificações.
Então a remessa a granel chegou e os clientes do seu salão começaram a reclamar: os cílios de 12 mm parecem irregulares, a curva C não mantém a sustentação e um lote de leques pré-fabricados tem lacunas na linha dos cílios. Esse pedido de US$ 50 mil deu errado porque ninguém verificou a única coisa que une uma amostra e uma produção em massa: as tolerâncias reais de qualidade da extensão dos cílios incorporadas aos requisitos do fornecedor. processo de fabricação.
Uma amostra é uma promessa. Uma tolerância é a prova de que a promessa se aplica a 10.000 unidades. Quando um fornecedor anuncia um diâmetro de 0,07 mm, a verdadeira questão é se cada fio de uma ventoinha fica dentro de 0,005 mm desse número – e se o ângulo de curvatura varia conforme a umidade muda no chão da fábrica.
Os distribuidores que ignoram essa camada de verificação acabam arcando com os custos de devolução ou, pior, perdendo as contas do salão. Os padrões abaixo fornecem uma referência mensurável para incluir em seu próximo contrato de fornecedor e auditar na entrega.
Tolerância de comprimento: por que +/− 0,5 mm é importante para cílios volumosos
Meio milímetro altera a distribuição do peso, quebrando a simetria e a retenção do ventilador.
Quando uma remessa de atacado de cílios de volume de 12 mm chega e a verificação pontual revela fios atingindo 12,6 mm, essa diferença de 0,6 mm na borda externa desloca a distribuição de peso do ventilador para fora. O canto interno suporta menos carga, causando retenção irregular e precipitação precoce. A variação de comprimento do chicote aceitável pela indústria em mm no atacado normalmente fica em ± 0,5 mm, mas os ventiladores de volume exigem um controle mais rígido porque vários fios finos agravam o desequilíbrio.
Impacto na distribuição e retenção de peso
Os cílios volumosos dependem de comprimentos iguais em cada leque para manter o centro de gravidade próximo à base. Um único fio longo inclina o leque, afastando o adesivo do ponto de contato natural dos cílios. O resultado é uma queda de 30-40% na retenção na parte interna do olho, o que leva a reclamações dos clientes e refazer consultas. Os distribuidores que auditam os fornecedores devem sinalizar qualquer variação de comprimento acima de ±0,5 mm no relatório de CQ.
Como medir com um micrômetro calibrado
Utilize um micrômetro digital com resolução de 0,01mm, calibrado a cada 30 dias contra um bloco padrão. Meça pelo menos 10% de cada lote, amostrando do início, meio e final da produção. Coloque o chicote na bigorna, feche o eixo suavemente até entrar em contato com a fibra sem comprimi-la e registre a leitura. Repita em 10 fios por amostra para calcular a média e o intervalo. A Lash Glues Factory incorpora este protocolo de medição de três pontos em seu próprio processo de controle de qualidade para embalagens adesivas – dimensões consistentes são tão críticas para a integridade da vedação da cola quanto para o desempenho das pestanas.
Insista para que seu fornecedor forneça um registro de medição para cada lote. Se eles não puderem produzir um, você não terá como verificar se a variação aceitável do comprimento das pestanas mm no atacado foi mantida. Um único desvio não verificado pode desencadear uma remessa rejeitada inteira.
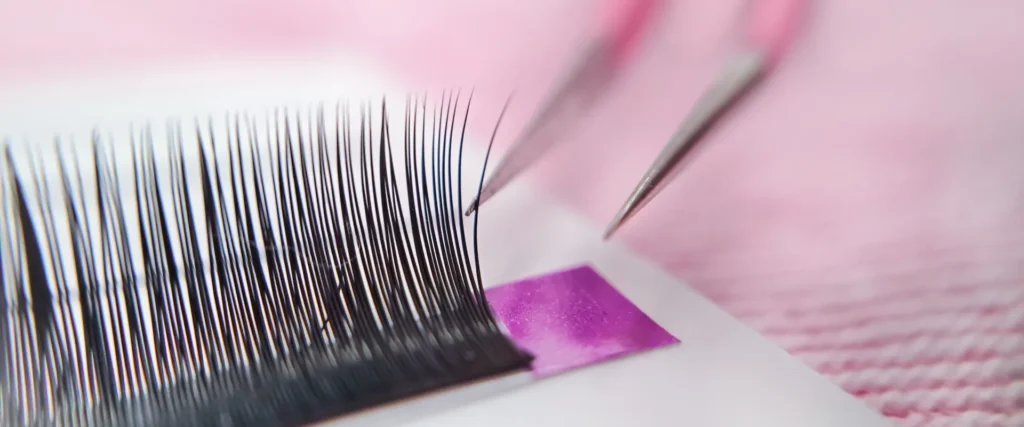
Tolerância do ângulo de curvatura: J, B, C, D, L – Definindo o intervalo
Uma tolerância de curvatura de +/− 2° elimina inconsistências de levantamento entre lotes de produção.
Most curl tolerance specs list a degree range — C-curve at 45° ± 2°, D-curve at 55° ± 2°. But when you actually unbox 50 strips from a factory, the real question is whether they measured that angle with a calibrated protractor or just matched a photo. Visual templates (a printed reference image of “C” or “D”) are still the dominant method in low-cost mills. That’s where the drift starts.
Degrees vs. Visual Templates
- Angle measurement method: A digital protractor or laser goniometer reads the curl angle at the base of the lash fiber, 2 mm from the tip. Visual templates rely on the operator’s eye to match a curved line, introducing ± 4° variance on a good day.
- Risk to your spec sheet: If you approve a sample that looks “C” to the naked eye but measures 42° instead of 45°, the production order can wander toward 39° – 40°. That shifts the lift map, and your salon clients will see lashes that look flatter than the promotional images.
For a beauty distributor auditing multiple suppliers, the fix is straightforward: write “must be verified with digital angle gauge at 3 points per strip” into your QC specifications sheet. A factory that pushes back on that clause is likely still using template-only checks.
Common Curl Drift Problems in Low-Humidity Factories
A deriva da curvatura ocorre quando a fibra PBT (tereftalato de polibutileno) endurece sob calor e umidade inconsistentes. Uma fábrica operando com 30% de umidade relativa no inverno produzirá um ângulo de ondulação mais acentuado do que a mesma linha operando com 55% de umidade relativa no verão. O padrão JIS (amplamente utilizado na produção asiática) permite uma tolerância mais flexível (até ± 4° para a curva C) em comparação com a expectativa norte-americana de ± 2°. Essa lacuna significa que um lote de cílios de curva C que passa pelo controle de qualidade baseado em JIS da fábrica pode chegar ao seu armazém nos EUA com visivelmente menos sustentação.
Você pode verificar isso antes do envio, solicitando leituras de ângulo de curvatura em linha no registro de produção do mesmo dia - não no final Relatório de controle de qualidade that samples one strip per 500. A supplier like Lash Glues Factory, which produces its own adhesive and understands the interaction between curl angle and glue spread area, can advise on the optimal tolerance for different lash diameters and application speeds. That cross-reference between lash geometry and adhesive performance is rare in standard eyelash extension suppliers.
Thickness (Diameter) Tolerance: 0.03mm vs. 0.07mm Fans
0.07mm fans often drift 0.005–0.01mm per strand — only laser scanning catches it.
Um distribuidor encomenda ventoinhas de 0,07 mm de um novo fornecedor. O primeiro lote vende bem. O lote de novo pedido? Metade dos ventiladores se sente frágil, a retenção cai e os salões começam a reclamar. O fornecedor insiste que é a mesma especificação. Não é. O diâmetro variou 0,008 mm ao longo da produção – invisível a olho nu, fatal para a consistência do ventilador.
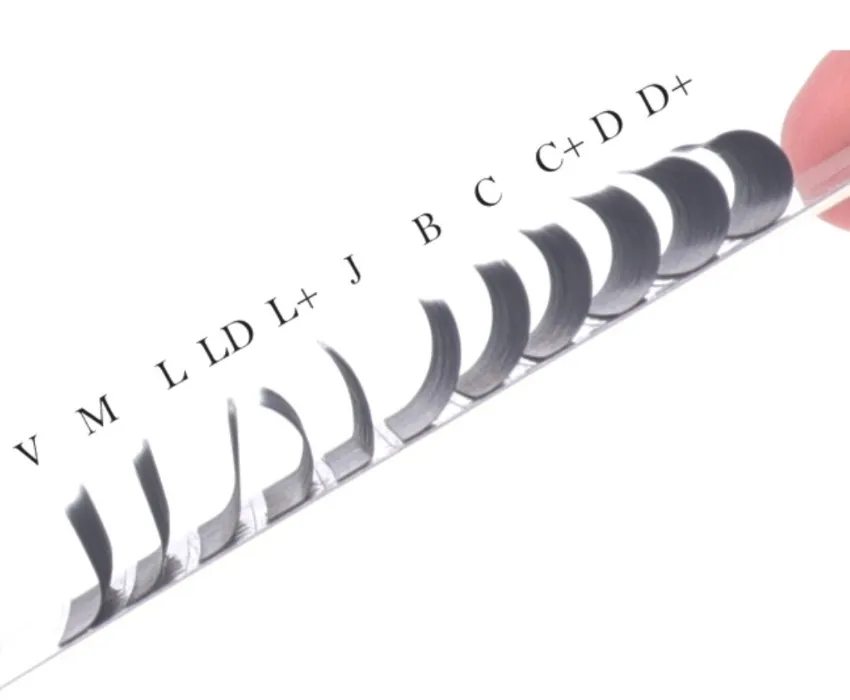
Consistência dentro de um único ventilador versus entre lotes
Uma única ventoinha de 0,07 mm contém de 10 a 15 fios. Se cada fio variar em 0,005 mm, a rigidez geral da ventoinha muda. Alguns fios suportam peso; outros não. Essa desigualdade aparece como uma má propagação do leque e uma queda precoce. O verdadeiro problema não é o fio individual – é o desvio em todo um lote de produção. A experiência da indústria mostra que um diâmetro anunciado de 0,07 mm pode ficar entre 0,065 mm e 0,075 mm quando você realmente o mede.
Para um distribuidor que gerencia vários SKUs, essa faixa significa que alguns ventiladores na mesma caixa se comportam de maneira diferente. Uma ventoinha de 0,065 mm ventila facilmente, mas retém menos cola. Uma ventoinha de 0,075 mm mantém melhor a ondulação, mas fica mais pesada nos cílios naturais. Se seus clientes posteriores alternarem entre densidades sem ajustar sua técnica, as reclamações de retenção se acumularão.
A solução começa com uma pergunta simples durante as auditorias de fábrica: “Qual é a sua tolerância de diâmetro documentada por fio e por lote?” Um fornecedor que não consegue responder isso não tem controle de processo. Alguém que possa citar um intervalo específico – digamos +/- 0,005 mm – pelo menos definiu o problema. O próximo passo é verificá-lo.
Micrômetro a laser vs. medidor de contato
Um medidor de contato pressiona uma ponta de metal contra a fibra do chicote e lê a espessura. Para uma fibra sintética rígida, funciona bem. Para um fio de ventoinha macio de 0,03 mm, ele comprime a fibra em 0,003–0,005 mm sob pressão normal. A leitura é sempre inferior ao diâmetro real. Um micrômetro a laser dispara um feixe através do fio sem contato e sem compressão. Dá o diâmetro verdadeiro.
A lacuna é importante. As leituras do medidor de contato mostram 0,065 mm para um fio que mediu 0,072 mm em um micrômetro a laser. O fornecedor passou seu próprio controle de qualidade com o medidor de contato. O salão do comprador viu um produto totalmente diferente.
Para uma auditoria de fábrica, pergunte qual método de medição eles usam. Muitas operações menores ainda usam medidores de contato porque custam menos. Uma configuração de micrômetro a laser funciona mais alto, mas fornece uma leitura repetível em 100 fios em segundos. Se o seu fornecedor não puder produzir um relatório de varredura a laser para suas ventoinhas de 0,03 mm ou 0,07 mm, a reivindicação de tolerância não será verificada.
É aqui que é importante ter uma folha de especificações de CQ verificável para fornecedores de chicotes. Um simples PDF do fornecedor listando seu dispositivo de medição, data de calibração e tamanho da amostra transforma um vago “0,07 mm” em uma especificação defensável. Sem esse registro em papel, você está confiando em um número que pode estar 10% errado.
Para distribuidores que gerenciam diversas fábricas, mantenha um micrômetro a laser portátil em seu armazém. Verifique um ventilador de cada caixa no primeiro lote recebido. Uma rodada de medição geralmente revela quais fornecedores controlam seus processos e quais estão adivinhando. Aqueles que estão adivinhando custarão a você reordenar as reclamações posteriormente.
Tolerância da base da banda: largura, tamanho do nó e área de adesão da cola
Um desvio da base da faixa de 0,05 mm pode transformar uma linha contínua dos cílios em uma lacuna visível que os clientes percebem imediatamente.
A largura da base da faixa e o tamanho do nó controlam diretamente a quantidade de cola que a superfície entra em contato com os cílios naturais. Uma base muito larga em uma tira de cílios força a faixa a ficar afastada da linha dos cílios, reduzindo a adesão e causando a retirada precoce. Uma base muito estreita em um leque pré-fabricado deixa o nó nadando na cola, que migra para o cílio e o endurece. Para um distribuidor que audita uma fábrica, essas tolerâncias separam um lote compatível de um desastre de novo pedido.
Tira de cílios: tolerância de largura de banda de ± 0,1 mm
Os cílios clássicos possuem uma faixa uniforme que fica diretamente acima da linha natural dos cílios. A prática da indústria permite uma variação de ±0,1 mm na largura da banda ao longo de uma produção. Uma banda medindo 0,8 mm em uma extremidade e 0,9 mm na outra está dentro das especificações. Além disso, a cola se espalha de maneira desigual e a retenção cai nas seções mais finas. Durante uma auditoria de fábrica, solicite leituras micrométricas de três pontos ao longo de cinco tiras aleatórias por lote.
Ventiladores pré-fabricados e clusters DIY: Consistência de nó de ±0,05 mm
Leques pré-fabricados e cílios DIY contam com um pequeno nó na base, em vez de uma faixa contínua. A tolerância da largura do nó deve ser metade da tolerância das tiras – ±0,05 mm – porque mesmo uma variação de 0,1 mm cria uma lacuna visível quando vários ventiladores são colocados lado a lado. Um nó de 0,6 mm em vez de 0,55 mm força a próxima ventoinha a se sobrepor ou deixa uma careca. Esta é a causa número um de lacunas na linha dos cílios em aplicações de salão.
- Alvo do tamanho do nó: Para uma ventoinha padrão de 0,07 mm, a base do nó deve medir 0,50–0,60 mm de largura. Use um paquímetro digital com resolução de 0,01 mm para verificar.
- Área de adesão da cola: Um nó mais largo proporciona mais contato com a cola, mas aumenta o peso. O ponto ideal para retenção sem volume é 0,55 mm ± 0,05 para ventoinhas de volume e 0,45 mm ± 0,05 para ventoinhas clássicas.
Ao elaborar sua folha de especificações de CQ para PDF de fornecedores de chicotes, inclua ambas as tolerâncias. Strip chicotes em ± 0,1 mm, ventiladores pré-fabricados e clusters em ± 0,05 mm. Um fornecedor que não consegue demonstrar consistência em nível de lote nesses limites gerará reclamações posteriores – e essas reclamações chegarão à sua caixa de entrada, não à deles.
| Parâmetro | Especificação | Impacto |
|---|---|---|
| Largura da base da banda (tira cílios) | ±0,1mm | Previne lacunas visíveis na linha dos cílios; melhora o conforto e o desgaste do cliente |
| Largura da base da banda (ventiladores pré-fabricados) | ±0,05mm | Garante aplicação de volume perfeita; crítico para evitar lacunas em ventiladores pré-fabricados |
| Consistência do tamanho do nó | ±0,05mm | Unifica a área de adesão da cola; reduz falhas de retenção e retrabalho |
| Área de adesão da cola (mínimo por nó) | ≥0,3mm² | Contato suficiente para fixação forte; evita a queda prematura |
| Método de medição (recomendado) | Micrômetro a laser ou comparador óptico | Maior precisão que os paquímetros; permite verificação de controle de qualidade lote a lote |
Criando sua própria folha de dicas de controle de qualidade para auditorias de fornecedores
Uma especificação de chicote sem faixas de tolerância é apenas uma lista de desejos.
A maioria das planilhas de CQ dos distribuidores lista os valores alvo, mas ignora a faixa de tolerância. Essa lacuna é onde variação de lote esconde. Um representante de vendas concorda com cílios de 0,07 mm e, em seguida, a produção envia material que mede 0,078 mm em seu fio mais grosso. Seus salões posteriores percebem que o ventilador não acende de maneira uniforme – a retenção cai, as reclamações chegam à sua mesa. Você precisa de uma folha de dicas que responda a uma pergunta por dimensão: até que ponto é aceitável?
Comprimento: Defina ±0,5 mm e valide a ferramenta
Uma pestana de 10 mm que mede 10,6 mm altera a carga de peso na pestana natural. Para ventoinhas de volume, esses 0,6 mm extras deslocam o centro de gravidade da ventoinha. A variação aceitável do comprimento dos cílios em mm no atacado é de ± 0,5 mm. Qualquer coisa além disso precisa de um lote sinalizado. Traga um micrômetro calibrado para a auditoria. Peça à equipe de controle de qualidade que meça 40 fios de três caixas aleatórias. Se a média ultrapassar 0,5 mm acima das especificações, rejeite a mudança.
Ângulo de curvatura: modelos JIS vs. modelos norte-americanos
A curva C sob os padrões JIS é de aproximadamente 45-50 graus. Os fornecedores norte-americanos costumam reduzir esse valor entre 48 e 55 graus. Essa lacuna de 5 graus causa uma diferença visível de sustentação no olho. Para o método de medição da tolerância à curvatura dos cílios, traga um modelo de grau impresso, não um cartão de referência visual. Coloque o cílio próximo ao molde e marque 20 fios. Se mais de 10% ficarem fora de ±2 graus de sua especificação, o lote precisará ser refeito.
Diâmetro: a digitalização a laser detecta o que os calibradores perdem
Um fornecedor anuncia cílios de 0,07 mm, mas a variação fio a fio chega a 0,01 mm. Um medidor de contato mede o fio mais grosso. Um micrômetro a laser examina cada fio de um leque. Para saber como verificar a consistência do diâmetro dos cílios auditoria de fábrica, peça para ver os registros do scanner a laser em linha da fábrica para o lote anterior. O desvio aceitável por fio é de ±0,005 mm. Qualquer coisa mais larga significa que a matriz de extrusão precisa de manutenção.
Largura da base da banda: o diferenciador do ventilador pré-fabricado
Para tiras de cílios, a variação da largura da base da banda de ±0,1 mm é aceitável. Para fãs pré-fabricados, essa tolerância cai pela metade. Com ± 0,05 mm, a ventoinha fica plana contra a folga natural. Com ± 0,1 mm, você obtém uma lacuna visível na linha dos cílios e o cliente a vê no espelho. Para a tolerância da largura da base da banda dos cílios para ventiladores pré-fabricados, defina a especificação para ±0,05 mm e verifique com um paquímetro digital em 30 ventiladores antes de aprovar a execução em massa.
Sua folha de dicas de controle de qualidade finalizada deve conter quatro linhas de dados: comprimento ± 0,5 mm, curvatura ± 2 graus, diâmetro ± 0,005 mm, base da banda ± 0,05 mm para ventiladores. Três perguntas sim/não para o fornecedor: Você pode fornecer o registro do micrômetro a laser do último lote? Você usa um modelo de graduação ou referência visual para curl? Qual é o intervalo de medição da base da banda durante a produção? Se as respostas retornarem como “verificamos as amostras” em vez de “registramos todos os lotes”, você encontrou o risco.
Conclusão
A lacuna entre as especificações anunciadas por um fornecedor e o ciclo de produção real é onde se origina a maioria das reclamações dos distribuidores. Quando o comprimento de uma extensão de pestanas varia 0,5 mm, o ângulo de curvatura muda 2° ou o diâmetro oscila 0,005 mm, as taxas de retenção caem e o volume de reordenamento diminui. Essas tolerâncias não são teóricas – elas são a linha entre uma linha de produtos estável e uma reconstrução dispendiosa.
- Variação de comprimento aceitável: ±0,5mm máximo por lote.
- A tolerância da curva C se divide entre os padrões JIS e norte-americanos.
- Micrômetros a laser detectam desvios de diâmetro que os medidores de contato não percebem.
- Ventiladores pré-fabricados exigem tolerância de largura de banda de ±0,05 mm.
You can use these ranges to build a QC specifications sheet for lash suppliers PDF that becomes your audit baseline. Start by running a how to check lash diameter consistency factory audit on your current supplier — measure 50 random strands with a laser micrometer, not a contact gauge. The benchmark to remember: a reliable factory holds diameter variance below ±0.005mm across all strands in a single fan. If yours can’t hit that, your next reorder will bring complaints. Browse the lash extensions manufacturer page for a supplier that publishes these numbers upfront.
Perguntas frequentes
What is the acceptable length tolerance for volume lashes?
The standard tolerance is ±0.5mm for volume lashes to maintain fan symmetry and retention. Half a millimeter shift can break weight distribution and cause early shedding. Insist on micrometer verification at pre-production stage.
How is curl angle tolerance measured?
Curl tolerance is measured in degrees, typically ±2° per batch, not by visual templates alone. Visual-only checks miss gradual curl drift that affects lift consistency. Ask for both angle gauge data and visual template comparison.
What thickness tolerance is acceptable for 0.07mm fan lashes?
Para ventoinhas de 0,07 mm, os fios individuais podem se desviar de 0,005 a 0,01 mm por fio, o que somente a varredura a laser detecta de maneira confiável. Os medidores de contato não percebem essa variação e levam a uma qualidade inconsistente do ventilador. Use micrômetro a laser para verificação de espessura lote a lote.
O que causa o desvio dos cachos em ambientes industriais com baixa umidade?
A baixa umidade durante a fabricação pode fazer com que os cachos relaxem ou mudem em 2–3° devido à perda de umidade da fibra. Fábricas sem controle de umidade produzem ângulos de ondulação inconsistentes em diferentes ciclos de produção. Confirme se a fábrica mantém 45–60% de umidade relativa durante a produção.