

Допуски качества наращивания ресниц — это первая контрольная точка, которую покупатели должны зафиксировать, прежде чем утвердить поставщика, бюджет или производственный слот. Ваш контрольный список поставщиков выглядит солидно. Цены на условиях FOB, одобрение образцов, сроки выполнения заказа — все подтверждено. Вы подписали предсерийный образец, который с точностью до миллиметра соответствует спецификации.
Затем прибыла оптовая партия, и клиенты ваших последующих салонов начали жаловаться: ресницы диаметром 12 мм выглядят неровными, C-образный изгиб не держит подъем, а у партии готовых вееров есть зазоры по линии роста ресниц. Этот заказ на 50 тысяч долларов не был реализован, потому что никто не проверял единственное, что связывает образец и серийное производство: фактические допуски по качеству наращивания ресниц, заложенные в поставщика. производственный процесс.
Образец — это обещание. Допуск — это доказательство того, что обещание справедливо для 10 000 единиц. Когда поставщик рекламирует диаметр 0,07 мм, реальный вопрос заключается в том, остается ли каждая нить веера в пределах 0,005 мм от этого числа и не меняется ли угол скручивания по мере изменения влажности в заводских цехах.
Дистрибьюторы, которые пропускают этот уровень проверки, в конечном итоге несут расходы на возврат или, что еще хуже, теряют счета в салонах. Приведенные ниже стандарты дадут вам измеримый ориентир, который можно будет включить в следующую контракт с поставщиком и проверка при доставке.
Допуск на длину: почему +/- 0,5 мм имеет значение для объема ресниц
На полмиллиметра смещается распределение веса, нарушая симметрию и удержание вентилятора.
Когда прибывает оптовая партия объемных ресниц диаметром 12 мм и выборочная проверка обнаруживает, что пряди достигают 12,6 мм, разница в 0,6 мм на внешнем крае смещает распределение веса веера наружу. Внутренний угол несет меньшую нагрузку, что приводит к неравномерному удерживанию и преждевременному выпадению. Приемлемое в отрасли изменение длины ресниц в мм обычно составляет ±0,5 мм, но поклонники объема требуют более жесткого контроля, поскольку несколько тонких прядей усугубляют дисбаланс.
Влияние на распределение и удержание веса
Объемные ресницы имеют одинаковую длину по каждому вееру, чтобы центр тяжести оставался ближе к основанию. Одна длинная прядь наклоняет веер, оттягивая клей от естественной точки соприкосновения ресниц. В результате ретенция на внутреннем участке глаза снижается на 30-40%, что приводит к жалобам клиентов и повторным назначениям. Дистрибьюторы, проверяющие поставщиков, должны отмечать в отчете контроля качества любое отклонение длины, превышающее ±0,5 мм.
Как измерить калиброванным микрометром
Используйте цифровой микрометр с разрешением 0,01 мм, калибруемый каждые 30 дней по шаблону. Отмеряйте не менее 10 % каждой партии, отбирая образцы в начале, середине и конце производственного цикла. Положите плеть плашмя на наковальню, осторожно закройте шпиндель до тех пор, пока он не коснется волокна, не сжимая его, и запишите показания. Повторите эти действия для 10 нитей на образец, чтобы вычислить среднее значение и диапазон. Lash Glues Factory включает этот протокол трехточечных измерений в свой собственный процесс контроля качества упаковки клея — постоянство размеров так же важно для целостности клеевого шва, как и для качества ресниц.
Настаивайте на том, чтобы ваш поставщик предоставил журнал измерений для каждой партии. Если они не могут его изготовить, у вас нет возможности проверить, соблюдалась ли допустимая вариация длины ресниц в мм. Одно-единственное неконтролируемое отклонение может привести к отклонению всей партии.
Допуск угла изгиба: J, B, C, D, L – определение диапазона
Допуск на скручивание +/- 2° исключает несоответствие подъема между производственными партиями.
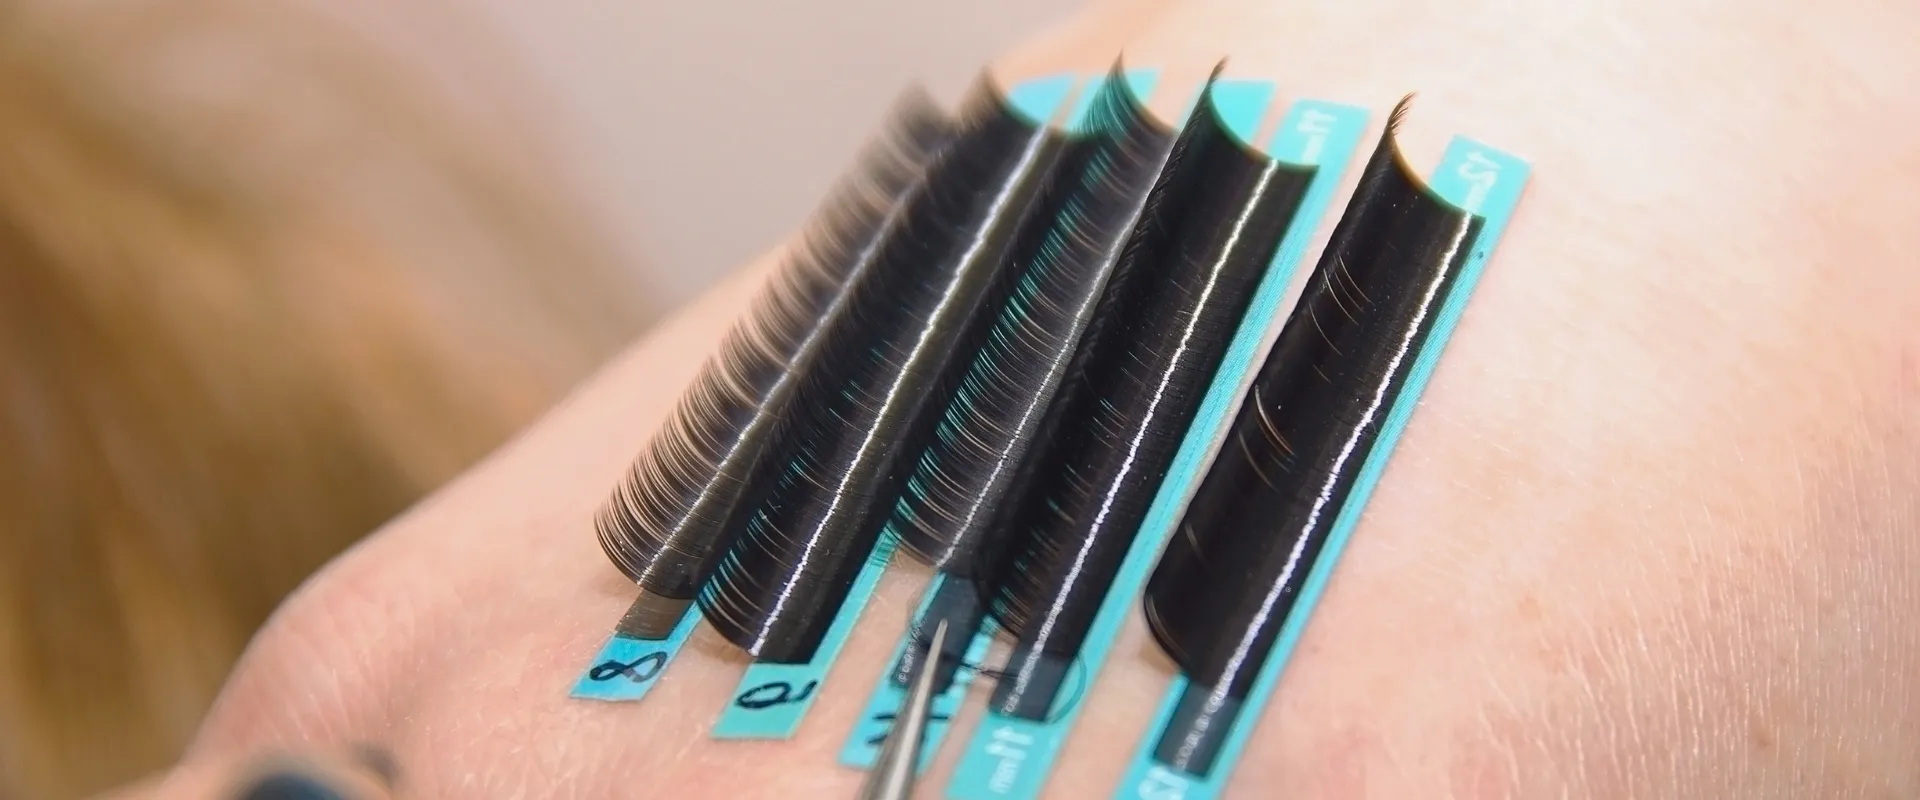
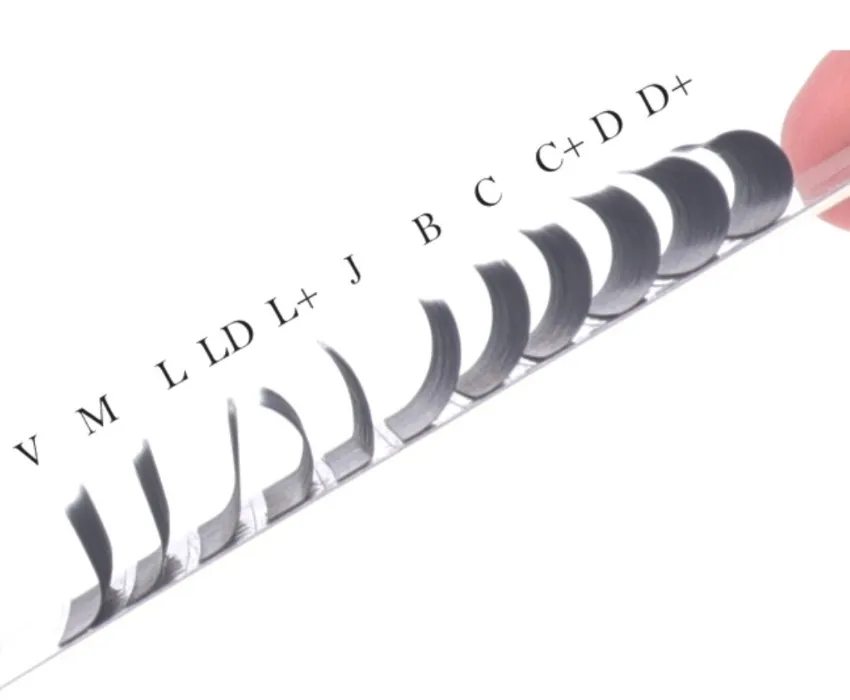
В большинстве спецификаций допуска скручивания указан диапазон градусов: C-образная кривая при 45° ± 2°, D-кривая при 55° ± 2°. Но когда вы на самом деле распаковываете 50 полосок с завода, реальный вопрос заключается в том, измерили ли они этот угол калиброванным транспортиром или просто сопоставили фотографию. Визуальные шаблоны (напечатанное эталонное изображение «C» или «D») по-прежнему являются доминирующим методом на низкозатратных заводах. Вот тут-то и начинается дрейф.
Степени против визуальных шаблонов
- Метод измерения угла: Цифровой транспортир или лазерный гониометр считывает угол завитка у основания волокна ресницы на расстоянии 2 мм от кончика. Визуальные шаблоны полагаются на то, что глаз оператора соответствует изогнутой линии, что приводит к отклонению ± 4° в хороший день.
- Риск для вашей спецификации: Если вы одобрите образец, который невооруженным глазом выглядит как «C», но имеет размер 42° вместо 45°, производственный заказ может отклониться в сторону 39–40°. Это меняет карту подъема, и клиенты вашего салона увидят ресницы, которые выглядят более плоскими, чем на рекламных изображениях.
Для дистрибьютора косметики, проводящего аудит нескольких поставщиков, решение простое: напишите в листе спецификаций контроля качества «необходимо проверить с помощью цифрового углового датчика по 3 точкам на полоску». Фабрика, которая отказывается от этого пункта, скорее всего, все еще использует проверки только по шаблону.
Распространенные проблемы смещения локонов на фабриках с низкой влажностью
Смещение скручивания происходит, когда волокно ПБТ (полибутилентерефталат) схватывается под воздействием непостоянной температуры и влажности. Завод, работающий при относительной влажности 30% зимой, будет производить более острый угол скручивания, чем та же линия, работающая при относительной влажности 55% летом. Стандарт JIS (широко используемый в азиатском производстве) допускает более низкий допуск (до ± 4° для C-кривой) по сравнению с ожидаемым для Северной Америки ± 2°. Этот разрыв означает, что партия ресниц C-образной формы, прошедшая заводской контроль качества на основе JIS, может поступить на ваш склад в США с заметно меньшим подъемом.
Вы можете уловить это перед отправкой, запросив текущие показания угла скручивания из производственного журнала того же дня, а не окончательные данные. Отчет контроля качества это образец одной полоски на 500. Такой поставщик, как Lash Glues Factory, который производит собственный клей и понимает взаимодействие между углом завитка и площадью нанесения клея, может посоветовать оптимальные допуски для различных диаметров ресниц и скорости нанесения. Такая взаимосвязь между геометрией ресниц и эффективностью адгезии редко встречается у стандартных поставщиков наращивания ресниц.
Допуск по толщине (диаметру): вентиляторы 0,03 мм против 0,07 мм.
0Вентиляторы диаметром 0,07 мм часто смещаются на 0,005–0,01 мм на прядь — это улавливает только лазерное сканирование.
Дистрибьютор заказывает вентиляторы диаметром 0,07 мм у нового поставщика. Первая партия продается нормально. Партия повторного заказа? Половина вентиляторов чувствует себя ненадежно, удержание падает, салоны начинают жаловаться. Поставщик настаивает, что это одна и та же спецификация. Это не. Диаметр смещался на 0,008 мм в ходе производственного цикла — незаметно для невооруженного глаза, что фатально для консистенции вентилятора.
Согласованность внутри одного вентилятора и между партиями
Один веер диаметром 0,07 мм содержит от 10 до 15 нитей. Если каждая прядь отличается на 0,005 мм, общая жесткость вентилятора изменится. Некоторые пряди выдерживают вес; другие нет. Эта неравномерность проявляется в плохом распространении вееров и раннем опадении. Настоящая проблема заключается не в отдельной нити, а в разбросе по всей производственной партии. Промышленный опыт показывает, что заявленный диаметр 0,07 мм может оказаться где-то между 0,065 и 0,075 мм при его фактическом измерении.
Для дистрибьютора, управляющего несколькими артикулами, этот диапазон означает, что некоторые вентиляторы в одной упаковке ведут себя по-разному. Вентилятор диаметром 0,065 мм легко вращается, но удерживает меньше клея. Веер 0,075 мм лучше удерживает завиток, но ощущается тяжелее на натуральной реснице. Если ваши последующие клиенты переключаются между плотностями без корректировки своей техники, накапливаются жалобы на удержание.
Исправление начинается с простого вопроса во время заводских проверок: «Каков ваш документированный допуск на диаметр пряди и партии?» Поставщик, который не может ответить, не контролирует процесс. Тот, кто может назвать конкретный диапазон — скажем, +/- 0,005 мм — по крайней мере, определил проблему. Следующий шаг – это проверка.
Лазерный микрометр против контактного манометра
Контактный датчик прижимает металлический наконечник к волокну ресницы и считывает толщину. Для жесткого синтетического волокна это работает хорошо. Для мягкой веерной пряди толщиной 0,03 мм он сжимает волокно на 0,003–0,005 мм при нормальном давлении. Показания всегда ниже фактического диаметра. Лазерный микрометр направляет луч поперек пряди без контакта и сжатия. Это дает истинный диаметр.
Разрыв имеет значение. Показания контактного манометра показывают 0,065 мм для пряди, длина которой на лазерном микрометре составляла 0,072 мм. Поставщик прошел собственный контроль качества контактного датчика. Салон покупателя увидел совершенно другой товар.
Для аудита завода спросите, какой метод измерения они используют. Многие небольшие предприятия по-прежнему используют контактные датчики, поскольку они стоят дешевле. Лазерный микрометр работает выше, но дает повторяемые показания по 100 нитям за секунды. Если ваш поставщик не может предоставить отчет о лазерном сканировании своих вентиляторов диаметром 0,03 мм или 0,07 мм, заявление о допуске не подтверждено.
Именно здесь имеет значение наличие поддающейся проверке спецификации контроля качества для поставщиков ресниц. Простой PDF-файл от поставщика с указанием его измерительного устройства, даты калибровки и размера образца превращает расплывчатое «0,07 мм» в оправданную характеристику. Без этого бумажного следа вы доверяете цифрам, которые могут отличаться на 10%.
Дистрибьюторам, управляющим несколькими заводами, следует иметь на складе портативный лазерный микрометр. В первой поступившей партии проверьте по одному вентилятору из каждой коробки. Один раунд измерений обычно показывает, какие поставщики контролируют свои процессы, а какие догадываются. Те, кто догадывается, будут стоить вам повторного заказа жалоб ниже по течению.
Допуск основания ленты: ширина, размер узла и площадь приклеивания клея
Отклонение основания ленты на 0,05 мм может превратить бесшовную линию ресниц в видимый пробел, который клиенты сразу заметят.
Ширина основания ленты и размер узла напрямую влияют на то, насколько поверхность клея соприкасается с натуральной ресницей. Слишком широкое основание полосочных ресниц приводит к тому, что лента отходит от линии роста ресниц, что снижает адгезию и приводит к раннему отрыву. Слишком узкая основа готового веера приводит к тому, что узел плавает в клее, который проникает в ресницу и делает ее жесткой. Для дистрибьютора, проводящего аудит завода, эти допуски отделяют партию, соответствующую требованиям, от катастрофического повторного заказа.
Ленточные ресницы: допуск на ширину ленты ± 0,1 мм.
Классические полосковые ресницы имеют однородную ленту, расположенную прямо над естественной линией ресниц. Промышленная практика допускает изменение ширины ленты в пределах ±0,1 мм в ходе производственного цикла. Полоса толщиной 0,8 мм на одном конце и 0,9 мм на другом соответствует техническим требованиям. Кроме того, клей распределяется неравномерно, и на более тонких участках стойкость снижается. Во время заводского аудита запросите показания микрометра в трех точках на пяти случайных полосках на партию.
Готовые вентиляторы и кластеры, сделанные своими руками: плотность узлов ±0,05 мм.
Готовые веерные ресницы и кластерные ресницы, сделанные своими руками, основаны на крошечном узле у основания, а не на непрерывной ленте. Допуск на ширину узла должен быть вдвое меньше, чем у ленточных реек — ±0,05 мм — потому что даже отклонение в 0,1 мм создает видимый зазор, когда несколько вентиляторов расположены рядом. Узел толщиной 0,6 мм вместо 0,55 мм заставляет следующий веер перекрываться или оставляет проплешину. Это основная причина дефектов линии роста ресниц в салонных процедурах.
- Целевой размер узла: Для стандартного вентилятора диаметром 0,07 мм ширина основания узла должна составлять 0,50–0,60 мм. Используйте цифровой штангенциркуль с разрешением 0,01 мм для проверки.
- Площадь приклеивания клея: Более широкий узел обеспечивает больший контакт клея, но увеличивает вес. Оптимальное значение удержания без увеличения объема составляет 0,55 мм ±0,05 для объемных вентиляторов и 0,45 мм ±0,05 для классических вентиляторов.
При составлении спецификации контроля качества в формате PDF для поставщиков ресниц укажите оба допуска. Накладные ресницы с точностью ±0,1 мм, готовые веера и пучки с точностью ±0,05 мм. Поставщик, который не может продемонстрировать согласованность на уровне партии при соблюдении этих пороговых значений, будет генерировать жалобы на последующих этапах — и эти жалобы попадут в ваш почтовый ящик, а не в их.
| Параметр | Спецификация | Влияние |
|---|---|---|
| Ширина основания ленты (полосные ресницы) | ±0,1 мм | Предотвращает видимые разрывы линии роста ресниц; улучшает комфорт и износ клиента |
| Ширина основания ремешка (готовые вентиляторы) | ±0,05 мм | Обеспечивает плавное нанесение объема; критически важно для предотвращения пробелов в готовых вентиляторах |
| Постоянство размера узла | ±0,05 мм | Унифицирует зону склеивания клея; уменьшает количество сбоев при хранении и доработок |
| Площадь приклеивания клея (минимум на узел) | ≥0,3 мм² | Достаточный контакт для сильной фиксации; предотвращает преждевременное выпадение |
| Метод измерения (рекомендуется) | Лазерный микрометр или оптический компаратор | Более высокая точность, чем у штангенциркулей; обеспечивает проверку качества от партии к партии |
Создание собственной шпаргалки по контролю качества для аудита поставщиков
Спецификация ресниц без диапазонов допусков — это всего лишь список пожеланий.
В большинстве листов контроля качества дистрибьюторов указаны целевые значения, но не указаны диапазоны допусков. Этот пробел - это то место, где пакетное изменение прячется. Торговый представитель соглашается на ресницы толщиной 0,07 мм, а затем производственная партия отгружает материал толщиной 0,078 мм в самой толстой пряди. Ваши последующие салоны замечают, что вентилятор не горит равномерно — удержание падает, жалобы попадают на ваш стол. Вам нужна шпаргалка, отвечающая на один вопрос по каждому измерению: какое расстояние приемлемо?
Длина: установите ±0,5 мм и проверьте инструмент.
A 10mm lash that measures 10.6mm changes the weight load on the natural lash. For volume fans, that extra 0.6mm shifts the fan center of gravity. Acceptable lash length variation mm wholesale is ±0.5mm. Anything beyond that needs a flagged batch. Bring a calibrated micrometer to the audit. Have the QC team measure 40 strands from three random cartons. If the average drifts past 0.5mm over the spec, reject the shift.
Curl Angle: JIS vs. North American Templates
С-образная кривая по стандартам JIS составляет примерно 45-50 градусов. Поставщики из Северной Америки часто снижают температуру до 48-55 градусов. Этот зазор в 5 градусов вызывает видимую на глаз разницу в подъемной силе. Для метода измерения допуска на подкручивание ресниц возьмите с собой распечатанный шаблон степени, а не визуальную справочную карту. Положите ресницу рядом с шаблоном и проверьте 20 прядей. Если более 10% отклоняются от заданной спецификации на ±2 градуса, партия нуждается в повторной выпечке.
Диаметр: лазерное сканирование улавливает то, что упускает штангенциркуль
Поставщик рекламирует ресницы толщиной 0,07 мм, но разница между прядями достигает 0,01 мм. Контактный датчик измеряет самую толстую прядь. Лазерный микрометр сканирует каждую прядь веера. Как проверить постоянство диаметра ресниц заводской аудит, ask to see the factory’s inline laser scanner logs for the previous batch. The acceptable drift per strand is ±0.005mm. Anything wider means the extrusion die needs maintenance.
Band Base Width: The Premade Fan Differentiator
Для ленточных ресниц допускается отклонение ширины основания ленты ±0,1 мм. Для фанатов готовых материалов эта терпимость сокращается вдвое. При ±0,05 мм веер плотно прилегает к натуральной реснице. При ±0,1 мм вы получаете видимый зазор у линии роста ресниц, и клиент видит его в зеркале. Для допуска ширины основания ленты ресниц для готовых вееров установите спецификацию на ±0,05 мм и проверьте с помощью цифрового штангенциркуля по 30 веера, прежде чем утверждать массовую партию.
Готовая шпаргалка по контролю качества должна содержать четыре строки данных: длина ±0,5 мм, изгиб ±2 градуса, диаметр ±0,005 мм, основание ленты ±0,05 мм для вентиляторов. Три вопроса «да/нет» поставщику: Можете ли вы предоставить журнал лазерного микрометра для последней партии? Используете ли вы шаблон степени или визуальную ссылку для завитка? Каков ваш интервал измерения базовой полосы во время производства? Если ответ звучит так: «Мы проверяем образцы» вместо «Мы регистрируем каждую партию», вы обнаружили риск.
Заключение
The gap between a supplier’s advertised spec and the actual production run is where most distributor complaints originate. When a lash extension’s length drifts by 0.5mm, the curl angle shifts by 2°, or the diameter wobbles by 0.005mm, retention rates drop and reorder volume collapses. These tolerances aren’t theoretical — they’re the line between a stable product line and a costly rebuild.
- Acceptable length variation: ±0.5mm maximum per batch.
- C-curve tolerance splits between JIS and North American standards.
- Laser micrometers catch diameter drift that contact gauges miss.
- Premade fans require band base width tolerance of ±0.05mm.
Вы можете использовать эти диапазоны для создания PDF-файла спецификации контроля качества для поставщиков ресниц, который станет основой вашего аудита. Начните с проведения заводского аудита по проверке постоянства диаметра ресниц у вашего текущего поставщика — измерьте 50 случайных прядей с помощью лазерного микрометра, а не контактного калибра. Эталон, который следует запомнить: надежный завод обеспечивает отклонение диаметра всех жил одного вентилятора ниже ±0,005 мм. Если ваш не сможет достичь этого, ваш следующий повторный заказ принесет жалобы. Просмотрите страницу производителя наращенных ресниц и найдите поставщика, который заранее публикует эти цифры.
Часто задаваемые вопросы
Какова допустимая длина объемных ресниц?
Стандартный допуск составляет ±0,5 мм для объемных ресниц, чтобы сохранить веерную симметрию и фиксацию. Смещение на полмиллиметра может нарушить развесовку и вызвать раннюю линьку. Настаивайте на проверке микрометра на стадии подготовки производства.
Как измеряется допуск на угол закручивания?
Допуск на скручивание измеряется в градусах, обычно ±2° на партию, а не только по визуальным шаблонам. При визуальной проверке не учитывается постепенное смещение сгибаний, которое влияет на стабильность подъема. Запросите как данные углового датчика, так и визуальное сравнение шаблонов.
Какой допуск по толщине допустим для веерных ресниц толщиной 0,07 мм?
Для вентиляторов диаметром 0,07 мм отдельные пряди могут смещаться на 0,005–0,01 мм на каждую прядь, что надежно улавливается только лазерным сканированием. Контактные датчики не учитывают это отклонение и приводят к нестабильному качеству вентилятора. Используйте лазерный микрометр для проверки толщины от партии к партии.
Что вызывает смещение скручивания в производственных помещениях с низкой влажностью?
Низкая влажность во время производства может привести к тому, что скручиваемость ослабнет или изменится на 2–3° из-за потери влаги волокном. Заводы без контроля влажности производят непостоянные углы скручивания в разных производственных циклах. Убедитесь, что во время производства на заводе поддерживается относительная влажность 45–60 %.