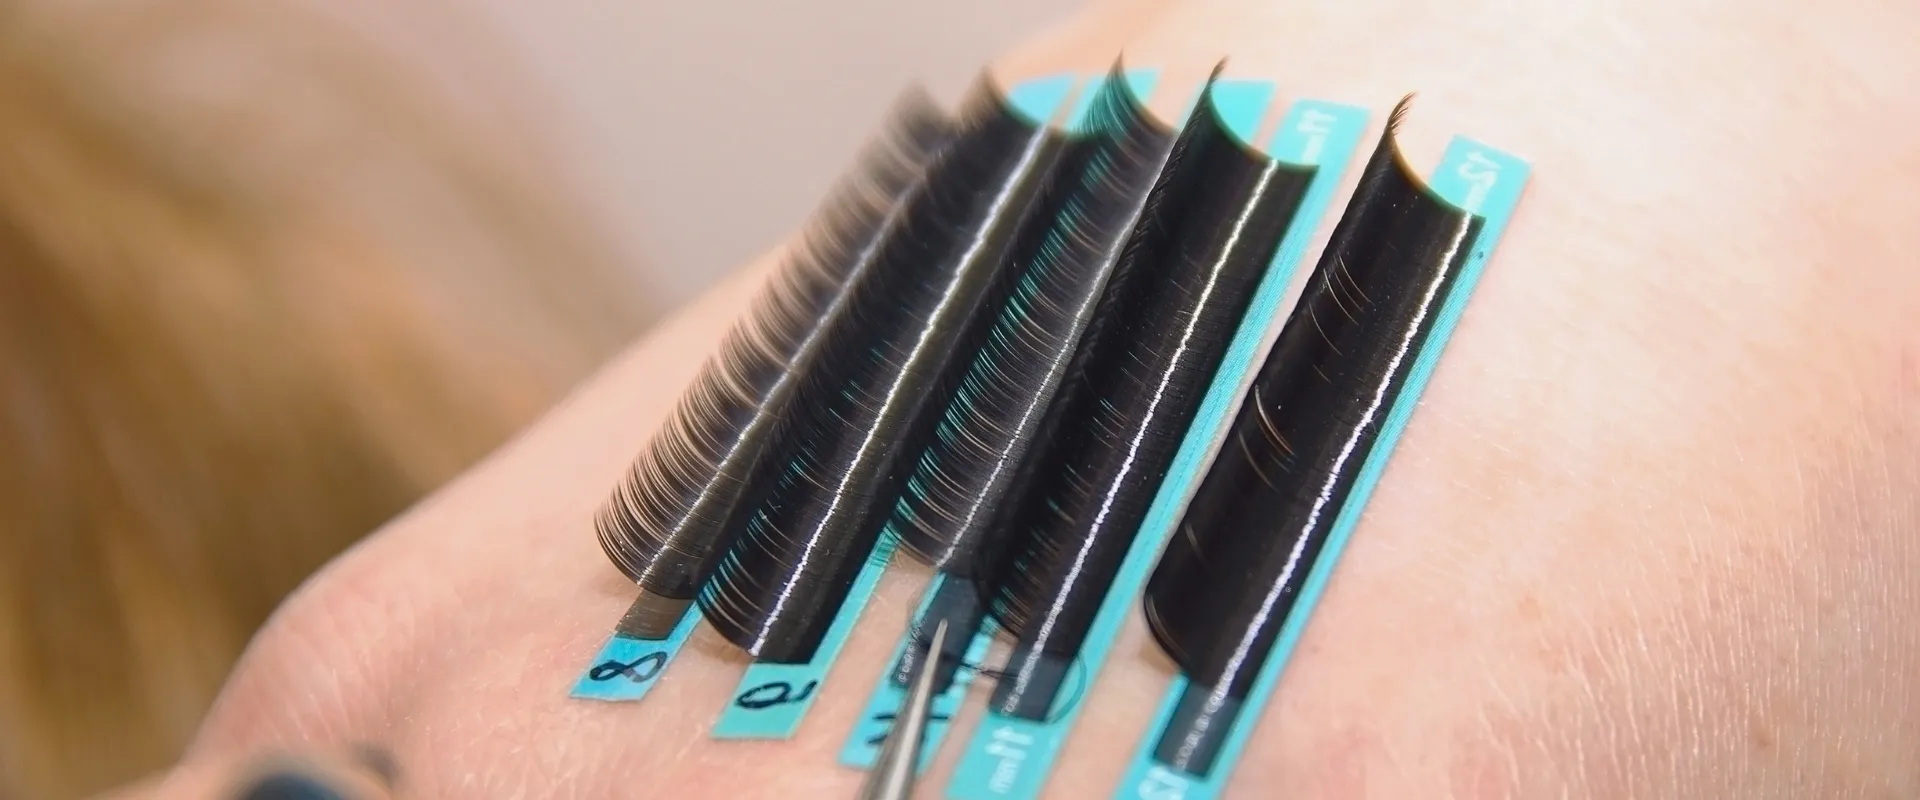


Les tolérances de qualité des extensions de cils sont le premier point de contrôle que les acheteurs doivent verrouiller avant d'approuver un fournisseur, un budget ou un créneau de production. Votre liste de contrôle de sourcing semble solide. Prix FOB, approbation des échantillons, délais de livraison : tout est confirmé. Vous avez signé un échantillon de pré-production qui correspondait au millimètre près à la fiche technique.
Ensuite, l'envoi en gros a atterri et les clients de votre salon en aval commencent à se plaindre : les cils de 12 mm semblent inégaux, la courbe en C ne maintient pas la portance et un lot d'éventails préfabriqués présente des espaces au niveau de la ligne des cils. Cette commande de 50 000 $ a échoué parce que personne n'a vérifié la seule chose qui fait le pont entre un échantillon et une production de masse : les tolérances réelles de qualité des extensions de cils intégrées dans les spécifications du fournisseur. processus de fabrication.
Un échantillon est une promesse. Une tolérance est la preuve que la promesse tient sur 10 000 unités. Lorsqu'un fournisseur annonce un diamètre de 0,07 mm, la vraie question est de savoir si chaque brin d'un ventilateur reste à moins de 0,005 mm de ce nombre – et si l'angle de courbure dérive à mesure que l'humidité change dans l'usine.
Les distributeurs qui ignorent cette couche de vérification finissent par subir des frais de retour ou, pire encore, perdre des comptes de salon. Les normes ci-dessous vous donnent une référence mesurable à intégrer dans votre prochain contrat de fournisseur et audit à la livraison.
Tolérance de longueur : pourquoi +/- 0,5 mm est important pour le volume des cils
Un demi-millimètre modifie la répartition du poids, brisant la symétrie et la rétention du ventilateur.
Lorsqu'une livraison en gros de cils d'un volume de 12 mm arrive et qu'une vérification ponctuelle révèle que des mèches atteignent 12,6 mm, cette différence de 0,6 mm sur le bord extérieur déplace la répartition du poids du ventilateur vers l'extérieur. Le coin intérieur supporte moins de charge, provoquant une rétention inégale et des retombées précoces. La variation acceptable de la longueur des cils en mm dans l'industrie se situe généralement à ± 0,5 mm, mais les fans de volume exigent un contrôle plus strict car plusieurs brins fins aggravent le déséquilibre.
Impact sur la répartition et la rétention du poids
Les cils volumineux reposent sur une longueur égale sur chaque éventail pour maintenir le centre de gravité près de la base. Un seul long brin incline l'éventail, éloignant l'adhésif du point de contact naturel des cils. Le résultat est une baisse de 30 à 40 % de la rétention sur la partie interne de l’œil, ce qui entraîne des plaintes des clients et des reprises de rendez-vous. Les distributeurs auditant les fournisseurs doivent signaler toute variation de longueur supérieure à ± 0,5 mm dans le rapport de contrôle qualité.
Comment mesurer avec un micromètre calibré
Utilisez un micromètre numérique avec une résolution de 0,01 mm, calibré tous les 30 jours par rapport à une cale étalon. Mesurez au moins 10 % de chaque lot, en échantillonnant au début, au milieu et à la fin du cycle de production. Placez le cil à plat sur l'enclume, fermez doucement la broche jusqu'à ce qu'il entre en contact avec la fibre sans la comprimer, et enregistrez la lecture. Répétez l’opération sur 10 brins par échantillon pour calculer la moyenne et la plage. Lash Glues Factory intègre ce protocole de mesure en trois points dans son propre processus de contrôle qualité pour les emballages adhésifs : des dimensions constantes sont tout aussi essentielles pour l'intégrité du joint de colle que pour la performance des cils.
Insistez pour que votre fournisseur fournisse un journal de mesure pour chaque lot. S’ils ne peuvent pas en produire un, vous n’avez aucun moyen de vérifier si la variation acceptable de la longueur des cils en gros a été maintenue. Un seul écart non contrôlé peut déclencher le rejet complet d’un envoi.
Tolérance d'angle de courbure : J, B, C, D, L – Définition de la plage
Une tolérance de courbure de +/- 2° élimine les incohérences de levage entre les lots de production.
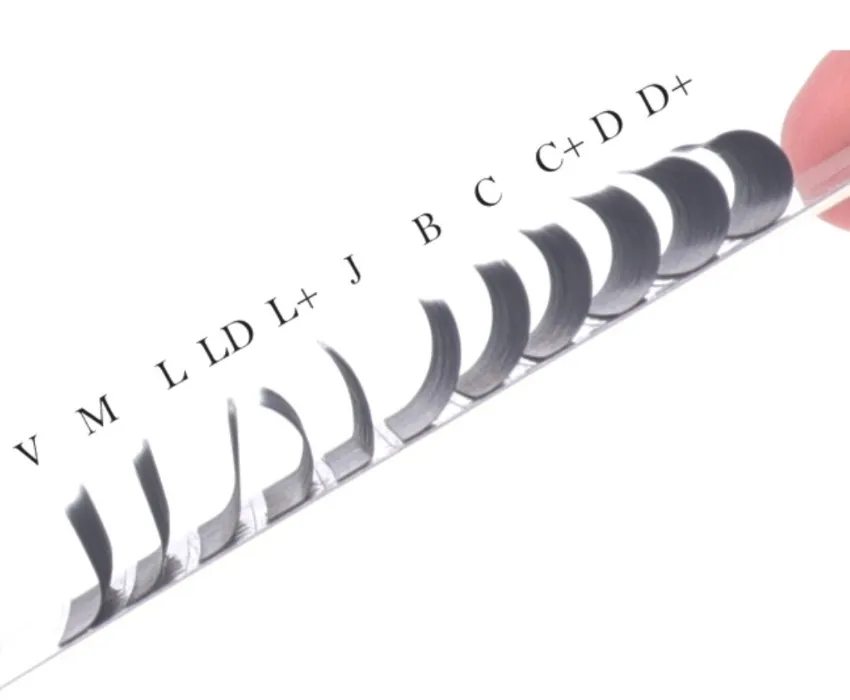
La plupart des spécifications de tolérance de boucle indiquent une plage de degrés : courbe C à 45° ± 2°, courbe D à 55° ± 2°. Mais lorsque vous déballez 50 bandes d'une usine, la vraie question est de savoir si elles ont mesuré cet angle avec un rapporteur calibré ou si elles ont simplement fait correspondre une photo. Les modèles visuels (une image de référence imprimée de « C » ou « D ») restent la méthode dominante dans les usines à faible coût. C’est là que commence la dérive.
Degrés et modèles visuels
- Méthode de mesure des angles : Un rapporteur numérique ou un goniomètre laser lit l'angle de courbure à la base de la fibre des cils, à 2 mm de la pointe. Les modèles visuels s'appuient sur l'œil de l'opérateur pour correspondre à une ligne courbe, introduisant une variation de ± 4° lors d'une bonne journée.
- Risque pour votre fiche technique : Si vous approuvez un échantillon qui ressemble à un « C » à l’œil nu mais mesure 42° au lieu de 45°, l’ordre de production peut s’orienter vers 39° – 40°. Cela déplace la carte des liftings et les clients de votre salon verront des cils plus plats que les images promotionnelles.
Pour un distributeur de produits de beauté auditant plusieurs fournisseurs, la solution est simple : écrivez « doit être vérifié avec une jauge d'angle numérique à 3 points par bande » dans votre fiche de spécifications CQ. Une usine qui repousse cette clause utilise probablement encore des vérifications basées sur des modèles uniquement.
Problèmes courants de dérive des boucles dans les usines à faible humidité
La dérive des boucles se produit lorsque la fibre PBT (polybutylène téréphtalate) durcit sous une chaleur et une humidité incohérentes. Une usine fonctionnant à 30 % d’humidité relative en hiver produira un angle de boucle plus net que la même ligne fonctionnant à 55 % d’humidité relative en été. La norme JIS (largement utilisée dans la production asiatique) permet une tolérance plus lâche (jusqu'à ± 4° pour la courbe C) par rapport aux attentes nord-américaines de ± 2°. Cet écart signifie qu’un lot de cils courbes en C qui réussissent le contrôle qualité basé sur JIS de l’usine peut arriver à votre entrepôt américain avec visiblement moins de portance.
Vous pouvez le détecter avant l’expédition en demandant des lectures d’angle de boucle en ligne à partir du journal de production du même jour – et non du journal final. Rapport de contrôle qualité qui échantillonne une bande pour 500. Un fournisseur comme Lash Glues Factory, qui produit son propre adhésif et comprend l'interaction entre l'angle de courbure et la zone d'application de la colle, peut vous conseiller sur la tolérance optimale pour différents diamètres de cils et vitesses d'application. Cette référence croisée entre la géométrie des cils et les performances de l’adhésif est rare chez les fournisseurs d’extensions de cils standards.
Tolérance d'épaisseur (diamètre) : ventilateurs de 0,03 mm contre 0,07 mm
0Les ventilateurs de 0,07 mm dérivent souvent de 0,005 à 0,01 mm par brin – seul le balayage laser le détecte.
Un distributeur commande des ventilateurs de 0,07 mm auprès d'un nouveau fournisseur. Le premier lot se vend bien. Le lot de réapprovisionnement ? La moitié des fans se sentent fragiles, la rétention diminue et les salons commencent à se plaindre. Le fournisseur insiste sur le fait qu’il s’agit des mêmes spécifications. Ce n’est pas le cas. Le diamètre a dérivé de 0,008 mm tout au long du cycle de production – invisible à l'œil nu, fatal à la cohérence du ventilateur.
Cohérence au sein d'un seul ventilateur par rapport à plusieurs lots
Un seul ventilateur de 0,07 mm contient 10 à 15 brins. Si chaque brin varie de 0,005 mm, la rigidité globale du ventilateur change. Certains brins supportent du poids ; d’autres non. Cette inégalité se manifeste par une mauvaise propagation des ventilateurs et une perte précoce. Le vrai problème n’est pas le brin individuel, c’est la dérive sur l’ensemble d’un lot de production. L'expérience de l'industrie montre qu'un diamètre annoncé de 0,07 mm peut se situer entre 0,065 mm et 0,075 mm lorsque vous le mesurez réellement.
Pour un distributeur gérant plusieurs SKU, cette gamme signifie que certains ventilateurs d’un même carton se comportent différemment. Un ventilateur de 0,065 mm se ventile facilement mais retient moins de colle. Un éventail de 0,075 mm maintient mieux la boucle mais semble plus lourd sur les cils naturels. Si vos clients en aval alternent entre les densités sans ajuster leur technique, les plaintes en matière de rétention s'accumulent.
Le correctif commence par une question simple lors des audits d’usine : « Quelle est votre tolérance de diamètre documentée par brin et par lot ? » Un fournisseur qui ne peut pas répondre n’a aucun contrôle sur les processus. Celui qui peut citer une plage spécifique – disons +/- 0,005 mm – a au moins défini le problème. La prochaine étape consiste à le vérifier.
Micromètre laser vs jauge de contact
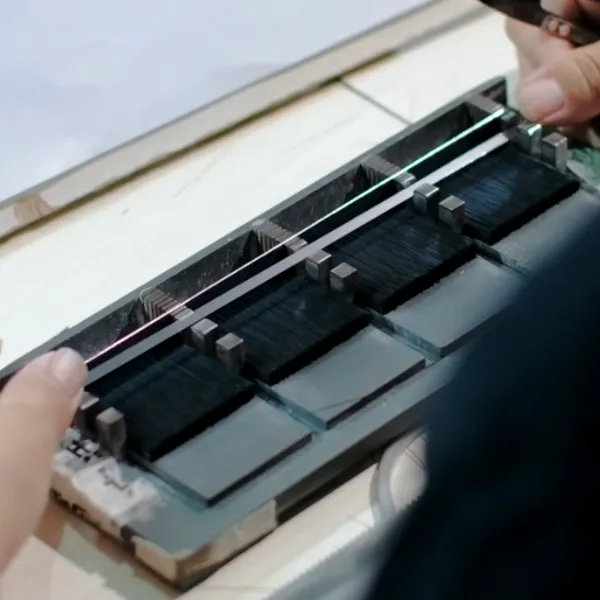
Une jauge de contact presse une pointe métallique contre la fibre des cils et lit l'épaisseur. Pour une fibre synthétique rigide, cela fonctionne bien. Pour un brin de ventilateur souple de 0,03 mm, il comprime la fibre de 0,003 à 0,005 mm sous une pression normale. La lecture est toujours inférieure au diamètre réel. Un micromètre laser projette un faisceau à travers le brin sans contact ni compression. Cela donne le vrai diamètre.
L’écart compte. Les lectures de la jauge de contact indiquent 0,065 mm pour un brin qui mesurait 0,072 mm sur un micromètre laser. Le fournisseur a passé son propre contrôle qualité avec la jauge de contact. Le salon de l’acheteur a vu un produit complètement différent.
Pour un audit d’usine, demandez quelle méthode de mesure ils utilisent. De nombreuses petites exploitations utilisent encore des jauges à contact car elles coûtent moins cher. Une configuration de micromètre laser fonctionne plus haut mais donne une lecture répétable sur 100 brins en quelques secondes. Si votre fournisseur ne peut pas produire de rapport de numérisation laser pour ses ventilateurs de 0,03 mm ou 0,07 mm, la demande de tolérance n'est pas vérifiée.
C’est là qu’il est important d’avoir une fiche de spécifications QC vérifiable pour les fournisseurs de cils. Un simple PDF du fournisseur répertoriant son appareil de mesure, la date d'étalonnage et la taille de l'échantillon transforme un vague « 0,07 mm » en une spécification défendable. Sans cette trace écrite, vous faites confiance à un chiffre qui pourrait être erroné de 10 %.
Pour les distributeurs gérant plusieurs usines, conservez un micromètre laser portable dans votre entrepôt. Vérifiez ponctuellement un ventilateur de chaque carton du premier lot entrant. Une série de mesures révèle généralement quels fournisseurs contrôlent leur processus et lesquels sont en train de deviner. Ceux qui devinent vous coûteront réorganiser les plaintes en aval.
Tolérance de base de bande : largeur, taille du nœud et zone d'adhérence de la colle
Un écart de base de bande de 0,05 mm peut transformer une ligne de cils transparente en un espace visible que les clients remarquent immédiatement.
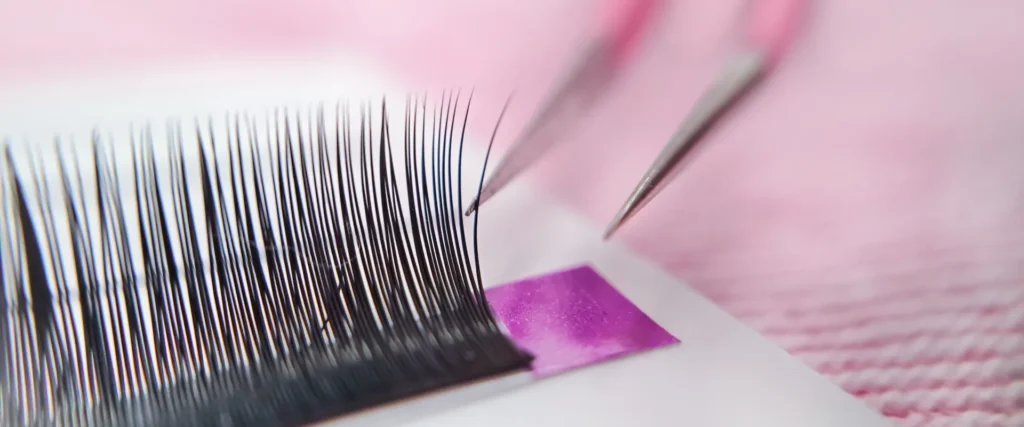
La largeur de la base de la bande et la taille du nœud contrôlent directement la quantité de colle en contact avec le cil naturel. Une base trop large sur une bande de cils force la bande à s'éloigner de la ligne des cils, réduisant ainsi l'adhérence et provoquant un décollement précoce. Une base trop étroite sur un éventail préfabriqué laisse le nœud nager dans la colle, qui migre dans le cil et le rigidifie. Pour un distributeur auditant une usine, ces tolérances séparent un lot conforme d’un désastre de réapprovisionnement.
Cils en bande : tolérance de largeur de bande de ± 0,1 mm
Les cils en bande classiques portent une bande uniforme qui se trouve directement au-dessus de la ligne naturelle des cils. La pratique industrielle permet une variation de ±0,1 mm de la largeur de bande au cours d'un cycle de production. Un bracelet mesurant 0,8 mm à une extrémité et 0,9 mm à l’autre correspond aux spécifications. Au-delà, la colle s'étale de manière inégale et la rétention diminue sur les sections les plus fines. Lors d'un audit d'usine, demandez des lectures micrométriques en trois points le long de cinq bandes aléatoires par lot.
Ventilateurs préfabriqués et clusters DIY : cohérence des nœuds de ± 0,05 mm
Les éventails préfabriqués et les cils en grappe DIY reposent sur un petit nœud à la base plutôt que sur une bande continue. La tolérance sur la largeur du nœud doit être la moitié de celle des cils en bande — ±0,05 mm — car même un écart de 0,1 mm crée un espace visible lorsque plusieurs éventails sont placés côte à côte. Un nœud de 0,6 mm au lieu de 0,55 mm force l'éventail suivant à se chevaucher ou laisse une zone chauve. C’est la principale cause d’espacement de la ligne des cils dans les applications en salon.
- Objectif de taille de nœud : Pour un ventilateur standard de 0,07 mm, la base du nœud doit mesurer 0,50 à 0,60 mm de largeur. Utilisez un pied à coulisse numérique avec une résolution de 0,01 mm pour vérifier.
- Zone d’adhésion de la colle : Un nœud plus large offre plus de contact avec la colle mais augmente le poids. Le point idéal pour la rétention sans encombrement est de 0,55 mm ±0,05 pour les ventilateurs de volume et de 0,45 mm ±0,05 pour les ventilateurs classiques.
Lors de la rédaction de votre fiche de spécifications QC pour les fournisseurs de cils PDF, incluez les deux tolérances. Bande de cils à ±0,1 mm, éventails et grappes préfabriqués à ±0,05 mm. Un fournisseur qui ne peut pas démontrer la cohérence au niveau des lots à ces seuils générera des plaintes en aval – et ces plaintes atterriront dans votre boîte de réception, pas dans la leur.
| Paramètre | Spécification | Impact |
|---|---|---|
| Largeur de base de la bande (cils en bande) | ±0,1 mm | Empêche les espaces visibles au niveau des cils ; améliore le confort et le port du client |
| Largeur de base de bande (ventilateurs préfabriqués) | ±0,05mm | Assure une application transparente du volume ; essentiel pour éviter les lacunes dans les ventilateurs prédéfinis |
| Cohérence de la taille des nœuds | ±0,05mm | Unifie la zone d’adhérence de la colle ; réduit les échecs de rétention et les retouches |
| Zone d'adhérence de la colle (minimum par nœud) | ≥0,3 mm² | Contact suffisant pour une prise solide ; empêche l'excrétion prématurée |
| Méthode de mesure (recommandée) | Micromètre laser ou comparateur optique | Précision supérieure à celle des pieds à coulisse ; permet la vérification du CQ lot par lot |
Création de votre propre aide-mémoire QC pour les audits de fournisseurs
Une spécification de cils sans plages de tolérance n’est qu’une liste de souhaits.
La plupart des feuilles de contrôle qualité des distributeurs répertorient les valeurs cibles mais ignorent la plage de tolérance. Cet écart est l'endroit où variation de lot se cache. Un représentant commercial accepte des cils de 0,07 mm, puis le cycle de production expédie un matériau mesurant 0,078 mm sur son brin le plus épais. Vos salons en aval remarquent que le ventilateur ne s'enflamme pas uniformément : la rétention diminue et les plaintes atterrissent sur votre bureau. Vous avez besoin d'un aide-mémoire qui répond à une question par dimension : quelle est la distance acceptable ?
Longueur : Réglez ±0,5 mm et validez l'outil
Un cil de 10 mm qui mesure 10,6 mm modifie la charge de poids sur le cil naturel. Pour les ventilateurs volumineux, ces 0,6 mm supplémentaires déplacent le centre de gravité du ventilateur. La variation acceptable de la longueur des cils en mm est de ± 0,5 mm. Tout ce qui va au-delà nécessite un lot signalé. Apportez un micromètre calibré à l’audit. Demandez à l'équipe de contrôle qualité de mesurer 40 brins provenant de trois cartons aléatoires. Si la moyenne dépasse 0,5 mm par rapport aux spécifications, rejetez le décalage.
Angle de courbure : modèles JIS par rapport aux modèles nord-américains
La courbe C selon les normes JIS est d'environ 45 à 50 degrés. Les fournisseurs nord-américains réduisent souvent cette température entre 48 et 55 degrés. Cet écart de 5 degrés provoque une différence de portance visible sur l’œil. Pour la méthode de mesure de la tolérance de courbure des cils, apportez un modèle de diplôme imprimé, et non une carte de référence visuelle. Posez le cil à côté du gabarit et vérifiez 20 mèches. Si plus de 10 % se situent en dehors de ±2 degrés par rapport à vos spécifications, le lot doit être recuit.
Diamètre : le balayage laser détecte ce qui manque aux étriers
Un fournisseur annonce des cils de 0,07 mm, mais la variation d'une mèche à l'autre atteint 0,01 mm. Une jauge de contact mesure le brin le plus épais. Un micromètre laser scanne chaque brin d'un éventail. Pour savoir comment vérifier la cohérence du diamètre des cils audit d'usine, demandez à consulter les journaux du scanner laser en ligne de l’usine pour le lot précédent. La dérive acceptable par brin est de ±0,005 mm. Tout ce qui est plus large signifie que la filière d'extrusion nécessite un entretien.
Largeur de base de bande : le différenciateur de ventilateur prédéfini
Pour les cils en bande, une variation de largeur de base de bande de ± 0,1 mm est acceptable. Pour les fans prédéfinis, cette tolérance est réduite de moitié. À ±0,05 mm, l'éventail repose à plat contre les cils naturels. À ±0,1 mm, vous obtenez un espace visible au niveau de la ligne des cils et le client le voit dans le miroir. Pour la tolérance de largeur de base de la bande de cils pour les éventails préfabriqués, réglez la spécification sur ± 0,05 mm et vérifiez avec un pied à coulisse numérique sur 30 éventails avant d'approuver l'exécution en gros.
Votre aide-mémoire QC terminé doit contenir quatre lignes de données : longueur ±0,5 mm, courbure ±2 degrés, diamètre ±0,005 mm, base de bande ±0,05 mm pour les ventilateurs. Trois questions oui/non au fournisseur : Pouvez-vous fournir le journal du micromètre laser du dernier lot ? Utilisez-vous un modèle de diplôme ou une référence visuelle pour curl ? Quel est votre intervalle de mesure de base de bande pendant la production ? Si les réponses reviennent comme « nous vérifions les échantillons » au lieu de « nous enregistrons chaque lot », vous avez découvert le risque.
Conclusion
L’écart entre les spécifications annoncées par un fournisseur et le cycle de production réel est à l’origine de la plupart des plaintes des distributeurs. Lorsque la longueur d’une extension de cils dérive de 0,5 mm, l’angle de courbure se décale de 2° ou le diamètre vacille de 0,005 mm, les taux de rétention chutent et le volume s’effondre. Ces tolérances ne sont pas théoriques : elles constituent la limite entre une gamme de produits stable et une reconstruction coûteuse.
- Variation de longueur acceptable : ±0,5 mm maximum par lot.
- La tolérance de la courbe C se divise entre les normes JIS et nord-américaines.
- Les micromètres laser captent la dérive de diamètre que les jauges de contact manquent.
- Les ventilateurs préfabriqués nécessitent une tolérance de largeur de base de bande de ± 0,05 mm.
Vous pouvez utiliser ces plages pour créer une fiche de spécifications CQ pour les fournisseurs de cils au format PDF qui deviendra votre référence d'audit. Commencez par effectuer un audit d'usine sur la façon de vérifier la cohérence du diamètre des cils chez votre fournisseur actuel : mesurez 50 brins aléatoires avec un micromètre laser, pas une jauge de contact. La référence à retenir : une usine fiable maintient une variance de diamètre inférieure à ±0,005 mm sur tous les brins d'un seul ventilateur. Si le vôtre n’y parvient pas, votre prochaine commande entraînera des plaintes. Parcourez la page du fabricant d'extensions de cils pour trouver un fournisseur qui publie ces chiffres à l'avance.
Foire aux questions
Quelle est la tolérance de longueur acceptable pour les cils volumineux ?
La tolérance standard est de ±0,5 mm pour les cils volumineux afin de maintenir la symétrie et la rétention de l'éventail. Un décalage d’un demi-millimètre peut perturber la répartition du poids et provoquer une perte précoce. Insistez sur la vérification micrométrique au stade de la pré-production.
Comment la tolérance de l’angle de courbure est-elle mesurée ?
La tolérance aux boucles est mesurée en degrés, généralement ±2° par lot, et non par des modèles visuels uniquement. Les contrôles visuels uniquement manquent la dérive progressive des boucles qui affecte la cohérence du soulèvement. Demandez à la fois les données de la jauge d’angle et la comparaison visuelle des modèles.
Quelle tolérance d'épaisseur est acceptable pour les cils en éventail de 0,07 mm ?
Pour les ventilateurs de 0,07 mm, les brins individuels peuvent dériver de 0,005 à 0,01 mm par brin, ce que seul le balayage laser détecte de manière fiable. Les jauges de contact manquent cette variance et conduisent à une qualité de ventilateur incohérente. Utilisez un micromètre laser pour la vérification de l'épaisseur d'un lot à l'autre.
Qu’est-ce qui cause la dérive des boucles dans les environnements d’usine à faible humidité ?
Une faible humidité pendant la fabrication peut entraîner un relâchement ou une modification de la boucle de 2 à 3° en raison de la perte d'humidité des fibres. Les usines sans contrôle de l’humidité produisent des angles de courbure incohérents selon les différents cycles de production. Confirmez que l’usine maintient une humidité relative de 45 à 60 % pendant la production.